تقليل أخطاء الإعداد عند تشغيل السمات المائلة على ماكينات التفريز الشاملة
تبدو معالجة وجه مائل أو مجرى أو كتف أو نمط ثقوب على آلة تفريز عالمية عمليةً مباشرةً في كثير من الأحيان على ورقة مسار التشغيل. ولكن عملياً، تُعد من العمليات الأكثر احتمالاً للتسبب في خلافات مكلفة بين الرسم وتقرير فحص أول قطعة والقطعة الموجودة على الطاولة. إذ يمكن لخطأ بسيط في الإعداد أن يغيّر زاوية، أو ينقل عنصراً من موضعه الحقيقي، أو يقلل سماكة الجدار المتبقية، أو يتسبب في دخول القاطع إلى المادة في حالة غير آمنة.
بالنسبة لمديري الجودة والسلامة، لا يقتصر الاهتمام على ما إذا كان المشغّل المتمرس يستطيع إنتاج قطعة واحدة مقبولة. والسؤال الحقيقي هو ما إذا كان يمكن تكرار الإعداد والتحقق منه واعتماده ومراقبته دون الاعتماد على التقدير الفردي وحده. إن التحكم المنضبط في إعدادات الزوايا يقلل الهدر ويحمي أدوات القطع والتجهيزات ويمنح المفتشين أساساً موثوقاً لقبول الإنتاج.
لماذا تنطوي الأعمال المائلة على مخاطر أكبر من إعدادات التفريز القياسية
تتميز قطعة العمل المسطحة الموضوعة بشكل متعامد في الملزمة بسلسلة مراجع بسيطة نسبياً: تُحاذى الملزمة مع محور الماكينة، وترتكز القطعة على أسطح معروفة، ويتبع مسار القطع اتجاه إحداثيات مبرمجاً أو مغذّى يدوياً. أما التشغيل المائل فيضيف علاقة أخرى يجب التحكم بها. إذ يجب تدوير قطعة العمل أو التجهيزة أو الطاولة أو رأس المغزل أو القاطع بمقدار معلوم، ويجب إسناد هذا الدوران إلى مرجع الرسم الصحيح.
وهنا تؤدي الافتراضات التي تبدو بسيطة إلى عيوب. فقد يضبط الفني طاولة الدوران على زاوية الرسم، لكنه يستند إلى حافة خشنة بدلاً من سطح المرجع المحدد. وقد يُحسب قضيب الجيب حساباً صحيحاً لكنه يرتكز على سطح ذي نتوءات. وقد تكون التجهيزة القابلة للإمالة ثابتة في وضع السكون لكنها تهبط قليلاً عند زيادة قوى القطع. ويمكن أن تنتج كل حالة من هذه الحالات قطعة تبدو مقبولة ظاهرياً لكنها تفشل في التجميع الوظيفي.
هناك أيضاً بُعد متعلق بالسلامة. فعندما يرفع الإعداد المائل أحد جانبي القطعة، قد يقل تلامس التثبيت، أو تزداد الرافعة المؤثرة على فكي الملزمة، أو تقترب الأداة من المشابك ومكونات التجهيزة. وفي آلة التفريز العالمية، غالباً ما يكون الإعداد غير المؤكد أبعادياً غير مؤكد ميكانيكياً أيضاً.
ابدأ بسلسلة المراجع، لا بضبط الزاوية
لا ينبغي أبداً التعامل مع قيمة الزاوية الواردة في الرسم باعتبارها تعليمات الإعداد كاملة. قبل أن تصل قطعة العمل إلى الطاولة، راجع المرجع الذي تُقاس منه الزاوية، والأسطح التي تحدد نظام إحداثيات القطعة، وما إذا كان التفاوت ينطبق على المحيط أو الزاوية أو الاتجاه أو موضع العنصر. فهذه الضوابط ليست قابلة للاستبدال.
ينبغي أن تجيب مناقشة مفيدة قبل الإعداد بين الإنتاج والجودة عن أربعة أسئلة:
- أي سطح أو محور يُعد المرجع الأساسي للعنصر المائل؟
- هل سيُنشأ العنصر بتدوير القطعة أم بتدوير الطاولة أم باستخدام مسار قطع زاوي؟
- ما طريقة الفحص التي ستؤكد الزاوية وموقعها بعد التشغيل؟
- ما أسطح الإعداد التي يجب تنظيفها أو إزالة النتوءات منها أو تشغيلها قبل الوثوق بها؟
تستحق النقطة الأخيرة اهتماماً خاصاً. فلا يمكن لصفيحة زاوية دقيقة تصحيح بقعة من قشرة الصب أو رايش تحت قضيب متوازٍ أو وجه تحديد مشوّه. يبدأ ضبط الجودة بسلامة التلامس: طاولة نظيفة، وقاعدة تجهيزة نظيفة، وأسطح تحديد نظيفة، وعدم وجود أي تداخل خفي عند نقاط التثبيت.
اختر طريقة إنشاء الزاوية بما يلائم التفاوت والقطعة
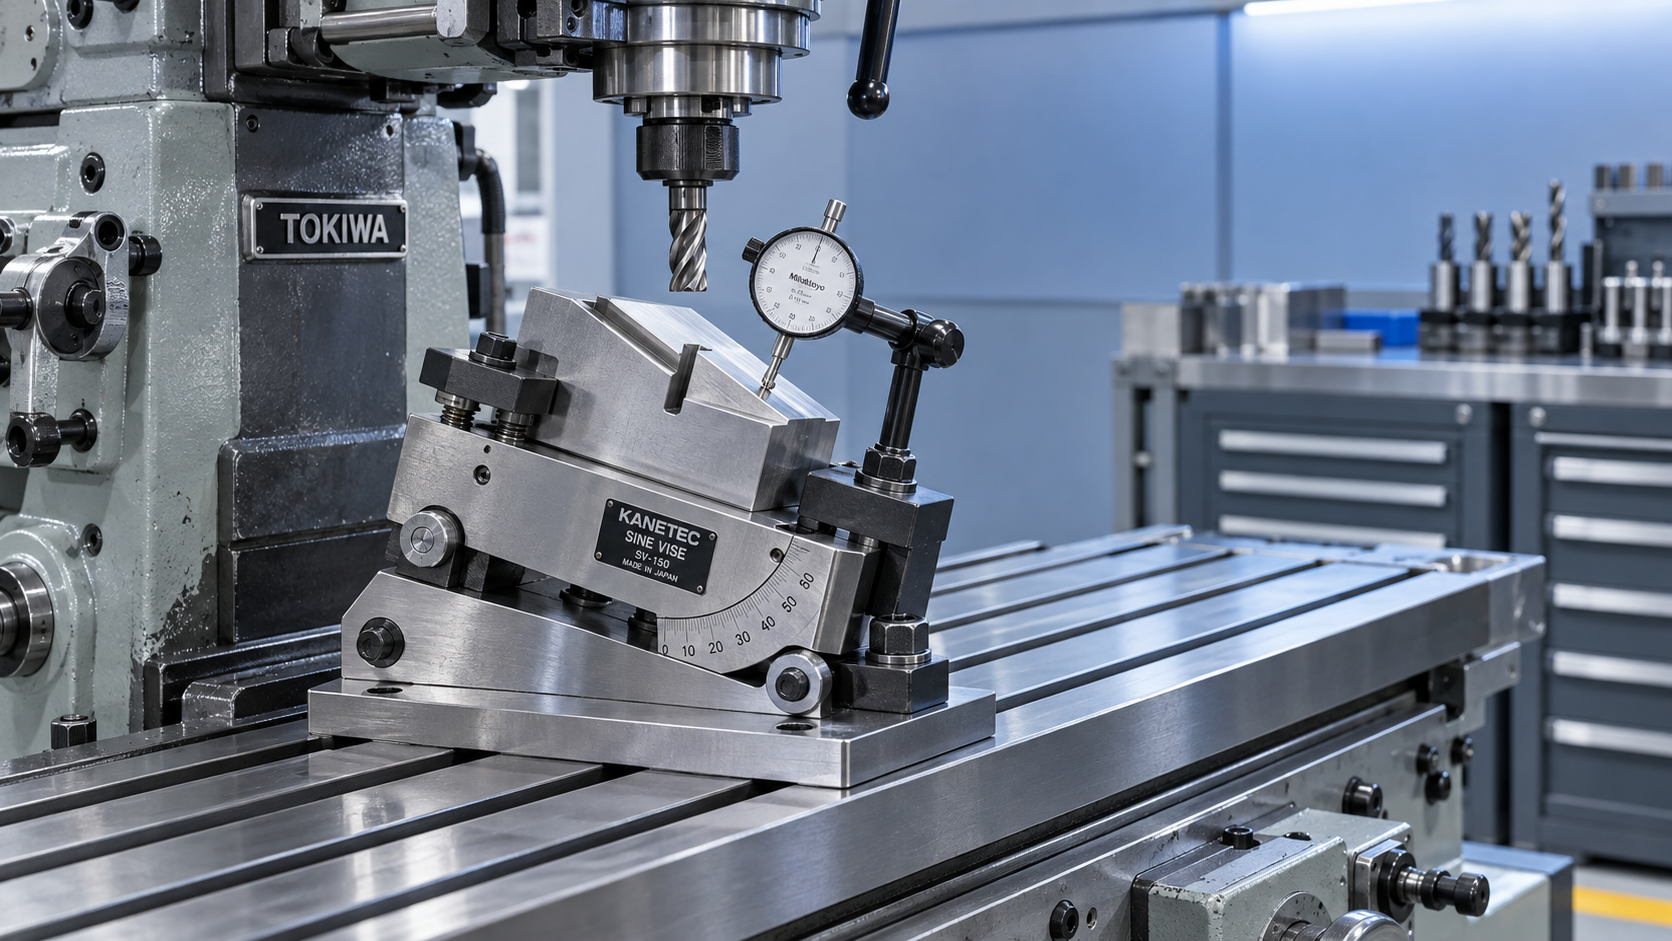
توفر آلات التفريز العالمية عدة طرق لإنشاء زاوية، لكنها لا تقدم مستوى التكرارية نفسه. يمكن أن تكون الملزمة الدوارة عمليةً للأعمال الثانوية والتفاوتات المتوسطة، ولا سيما عندما تكون لقطعة العمل مساحة تثبيت عريضة ومستقرة. أما للعلاقات الزاوية الأكثر تطلباً، فيوفر قضيب الجيب أو صفيحة الجيب مع كتل القياس المعتمدة أساساً أكثر قابلية للتتبع للإعداد. وغالباً ما تكون التجهيزة المخصصة مبررة عند إنتاج العنصر نفسه بصورة متكررة أو عندما تجعل هندسة القطعة إعداد الملزمة عرضة للحركة.
قد يكون تدوير الطاولة العالمية مناسباً للقطوع الطويلة أو العناصر المتوافقة مع حركة الطاولة. ومع ذلك، ينبغي للمديرين التأكد من استخدام تدريج الطاولة ضمن قدرته الواقعية فقط. فالتدريجات مفيدة للتموضع التقريبي، ولا ينبغي قبولها تلقائياً كدليل نهائي لزاوية خاضعة لتحكم دقيق. وقد يلزم إجراء مسح بمؤشر قياس أو التحقق من إعداد الجيب أو استخدام أداة زوايا رقمية معايرة قبل الاعتماد.
في الأعمال ذات الزوايا المركبة، تجنب التعامل مع كل ضبط باعتباره مستقلاً. إذ يمكن لإمالة مستوى واحد أن تغيّر كيفية ظهور سطح مرجعي آخر أمام المؤشر. ضع ترتيب ضبط مكتوباً، وأكد الاتجاه الأساسي أولاً ثم الاتجاه الثانوي، وأعد فحص الأول بعد قفل الثاني.
إجراء تحقق يكتشف الأخطاء قبل القطع الأول
تكون أقوى نقطة تحكم قبل أن يلامس القاطع القطعة. ويمكن لورقة موجزة للتحقق من الإعداد أن تجعل هذه الخطوة متسقة بين الورديات دون تحويلها إلى أعمال ورقية لمجرد الأعمال الورقية. وينبغي أن تحدد الورقة إصدار الرسم، ومعرّف التجهيزة، وأسطح المراجع، والزاوية المطلوبة، ومعدات القياس، والشخص المخول باعتماد أول قطعة.
في كثير من العمليات، يكون التسلسل التالي أكثر موثوقية من إدخال واحد بعنوان «تم فحص الزاوية»:
- تأكد من حالة الماكينة. افحص حركة الطاولة ووظيفة القفل والانتباه للخلوص العكسي والواقيات واتجاه سائل التبريد والخلوص على طول مسار الأداة المخطط بالكامل.
- تحقق من موضع التجهيزة. استخدم المؤشر على الوجه المرجعي الثابت أو مجرى المفتاح بدلاً من افتراض محاذاة التجهيزة لمجرد استخدامها سابقاً.
- أجلس قطعة العمل وثبّتها. طبّق قوة التثبيت تدريجياً وتحقق من أن القطعة لم ترتفع أو تدُر أو ترتكز فوق الرايش.
- تحقق من الزاوية بصورة مستقلة. استخدم الطريقة المحددة في خطة التحكم: مسح بالمؤشر، أو حساب جيبي، أو كتلة زاوية، أو مقياس ميل رقمي، أو مزيجاً مناسباً للتفاوت.
- نفّذ تشغيلًا تجريبياً دون قطع. تحرك عبر أوضاع الاقتراب والقطع والتراجع والفهرسة بسرعة آمنة. وابحث عن تعارضات المشابك والخلوص غير الكافي ومخاطر الكابلات أو خراطيم سائل التبريد.
- شغّل وافحص أول قطعة مضبوطة. قس الزاوية وعلاقة العنصر بالمراجع الحرجة معاً. فالزاوية الصحيحة في الموضع الخاطئ تظل فشلاً في الإعداد.
تُعد استقلالية التحقق مهمة. فإذا استُخدم تدريج الطاولة نفسه غير المتحقق منه لضبط الزاوية و«فحصها»، فإن العملية لم تُؤكد فعلياً. وينبغي لمديري الجودة تشجيع فحص يعتمد على مرجع أو أداة مختلفة متى استدعى مستوى المخاطر ذلك.
استقرار التثبيت مسألة فحص بقدر ما هو مسألة سلامة
عندما تُثبت القطعة بزاوية، لا تؤثر أحمال القطع مباشرةً إلى أسفل داخل الملزمة أو التجهيزة. بل يمكن أن تولد قوى انزلاق أو رفع أو دوران. وهذا مهم بوجه خاص أثناء التشغيل الخشن الثقيل والقطوع المتقطعة والتفريز الجانبي العنيف. وقد لا تفلت القطعة التي تتحرك بمقدار صغير من التجهيزة بصورة مرئية، لكنها قد تبطل العلاقة الزاوية بأكملها.
استخدم التحديد الإيجابي حيثما أمكن: المصدات، والمحددات المقساة، وكتل الخطوات، والمفاتيح، أو الأعشاش المخصصة التي تقاوم القوة في اتجاه القطع المتوقع. وينبغي أن تضغط المشابك القطعة داخل محدداتها بدلاً من سحبها بعيداً عنها. وإذا كان استخدام الحشوات ضرورياً، فاستخدم دعامات صلبة ومضبوطة، لا رصات مرتجلة يمكن أن تنضغط أو تميل أو تتحرك بفعل الاهتزاز.
ينبغي لموظفي السلامة أيضاً النظر إلى ما هو أبعد من التجهيزة نفسها. فقد تقرّب الإعدادات المرتفعة المشغّل من الأدوات الدوارة أثناء التحقق. وتدعم مؤشرات القياس ذات المقابض الطويلة وإجراءات إيقاف المغزل الآمنة وممارسات التحكم بالرايش وقاعدة واضحة تمنع مد اليد إلى داخل الماكينة قبل توقف الحركة سلوك فحص أكثر أماناً.
المصادر الشائعة للثقة الزائفة
تنشأ بعض أخطاء الإعداد الأكثر استمراراً من فحوص تبدو منطقية لكنها لا تثبت الحالة المطلوبة. ومن الأمثلة على ذلك قراءة تدريج الملزمة الدوارة دون استخدام المؤشر على قاعدة الملزمة. ومثال آخر هو فحص سطح مائل بعد التشغيل دون التأكد مما إذا كانت القطعة قد تحركت أثناء القطع. وقد يؤدي القياس عند طرف واحد فقط من عنصر طويل إلى تفويت الالتواء، بينما قد يخفي قياس زاوية دون الرجوع إلى المرجع المحدد خطأً موضعياً.
يمكن أن تؤدي حالة الأداة أيضاً إلى تضليل التحقيق. فقد ينحرف قاطع تفريز نهائي متآكل ويترك زاوية تبدو غير صحيحة رغم أن التجهيزة ضُبطت بشكل صحيح. وعلى العكس، يمكن لأداة حادة أن تخفي مؤقتاً ضعف التثبيت إلى أن تكشف دفعة لاحقة أو مادة مختلفة هذا الضعف. سجّل نوع الأداة وبروز القاطع واتجاه التغذية وعمليات التشغيل الخشن مقابل التشطيب عند تحليل التباين المتكرر.
أدمج قابلية التتبع في الإنتاج المتكرر
بالنسبة للقطع المتكررة، احتفظ بالمعلومات التي جعلت الإعداد الناجح فعالاً. إذ يمكن لصور مواضع المشابك، ورصات كتل القياس الموثقة، ورسومات اتجاه التجهيزة، وروتينات الجس المعتمدة، وسجلات أول قطعة أن تمنع مشكلة «المعرفة الضمنية» التي تظهر عند غياب مشغّل ماهر.
يربط هذا النهج أيضاً جودة التفريز بسير العمل الأوسع في ورشة التشغيل. على سبيل المثال، قد تُستخدم منصة خراطة صلبة مثلCW6260 في المراحل السابقة لإعداد خامات أسطوانية مستقرة أو أكتاف أو أقطار تحديد قبل عملية تفريز مائلة. ويمكن لقدرتها على التشغيل الشاق، ونطاق سرعة المغزل 24–1600 rpm، وخيارات المغزل ISO-C8 أو ISO-D8 أن تدعم التشغيل الأولي المضبوط للمكونات التي تحتاج لاحقاً إلى تموضع ثانوي دقيق. ولا يزال ينبغي لإعداد التفريز إنشاء مراجعه الخاصة، لكن هندسة القطع الواردة الأكثر اتساقاً تقلل التباين الذي يمكن تجنبه.
تتعامل شركة Shandong VEDON Intelligent Equipment Co., Ltd. مع اختيار ماكينات التشغيل ودعم التصنيع الذكي بالهدف العملي نفسه: جعل الجودة قابلة للتكرار بدلاً من اعتمادها على التصحيح في اللحظة الأخيرة. وبالنسبة لفرق الجودة، يعني ذلك ربط قدرة المعدات وتصميم التجهيزة وطريقة الفحص وتعليمات المشغّل في عملية واحدة قابلة للاستخدام.
اعتمد العملية، لا القطعة فقط
تُعد أول قطعة مقبولة مهمة، لكن لا ينبغي أن تنهي التحقيق. اسأل عما إذا كان الإعداد يمكن أن يظل مستقراً خلال تغييرات الأدوات وتسليم العمل بين المشغّلين وتباين دفعات المواد والاهتزاز الطبيعي للماكينة. حدّد متى تكون الفحوص أثناء العملية مطلوبة: بعد التشغيل الخشن، أو بعد عدد محدد من القطع، أو عقب تغيير القاطع، أو كلما تعرضت المشابك للاضطراب.
ينتج التشغيل المائل الأكثر موثوقية على آلة تفريز عالمية من جعل الإعداد ظاهراً وقابلاً للتحقق. فعندما تكون المراجع واضحة، وتقاوم التجهيزات قوى القطع الفعلية، ويكون القياس مستقلاً، وتصبح فحوص السلامة أثناء التشغيل التجريبي روتينية، تصبح العناصر الزاوية أقل اعتماداً بكثير على الحظ. والنتيجة ليست فقط أجزاءً مرفوضة أقل، بل أيضاً بيئة إنتاج أكثر هدوءاً وأماناً، حيث يستطيع المشغّلون والمفتشون الوثوق بالعملية المطلوب منهم التحكم فيها.

Vedon
عادةً ما يتم الرد خلال دقائق
هل لديك أي أسئلة متعلقة بالصفحة الرئيسية؟

William / الرئيس التنفيذي / مؤسس العلامة التجارية
Elaine / مدير المبيعات
Jessica / مدير المبيعات