لماذا يهم اختيار القاطع الحلقي لإنتاجية المثقاب المغناطيسي VD50
بالنسبة لمديري المشاريع المسؤولين عن تصنيع الهياكل الفولاذية أو الصيانة أو التركيب في الموقع، يؤثر اختيار القاطع الحلقي مباشرةً في إنتاجية مثقاب مغناطيسي VD50. فالقاطع ليس تفصيلاً صغيراً في عملية الشراء؛ بل هو الجزء الذي يحدد مدى سرعة إنجاز الفريق لجدول الحفر، ومدى نظافة الثقوب الناتجة، وعدد مرات توقف العمل للاستبدال أو إعادة التشغيل.
في أعمال الهياكل الفولاذية المزدحمة، نادراً ما تنتج التأخيرات عن عطل كبير واحد. بل غالباً ما تتراكم بسبب بطء الحفر، واحتراق أسنان القاطع، والثقوب كبيرة القطر، وصعوبة إخراج اللب، وإعادة التموضع المتكررة. إن اختيار قاطع يتوافق مع المادة وقطر الثقب وظروف العمل يمنح المثقاب فرصة عادلة للعمل بالسعة المصممة له.
لماذا يغير القاطع الإنتاجية الفعلية لمثقاب مغناطيسي VD50
يزيل القاطع الحلقي الحلقة المحيطة بالثقب فقط بدلاً من تحويل الثقب بالكامل إلى رايش، كما يفعل المثقاب الحلزوني التقليدي. ولهذا السبب يُستخدم الحفر المغناطيسي على نطاق واسع في الكمرات والألواح ومكونات الجسور وهياكل الآلات وأعمال الإصلاح في الموقع. ومع ذلك، تعتمد ميزة الكفاءة على حافة قطع القاطع وتصميم مجاريه وتوافقه مع قطعة العمل.
بالنسبة إلى مثقاب مغناطيسي VD50، يمكن أن يؤدي القاطع المختار بشكل غير مناسب إلى مقاومة قطع مفرطة. فيعمل المحرك بجهد أكبر، ويصبح التلقيم غير منتظم، وقد تتعرض القاعدة المغناطيسية لاهتزاز غير ضروري ويمكن تجنبه. وعلى النقيض، ينبغي أن ينتج القاطع المختار بشكل صحيح رايشاً متجانساً، ويحافظ على صوت قطع مستقر، ويترك ثقوباً لا تحتاج إلى إلا القليل من التشطيب قبل التثبيت بالمسامير أو التجميع.
من منظور المشروع، يؤثر ذلك في أكثر من وقت الحفر. إذ يحسن الأداء المتوقع للقاطع تخطيط العمالة، ويقلل عدد الأدوات الاحتياطية التي تحتاج الفرق إلى حملها، ويخفض خطر اكتشاف مشكلات الملاءمة بعد انتقال العناصر الفولاذية بالفعل إلى العملية التالية.
ابدأ بالمادة، وليس بالقطر
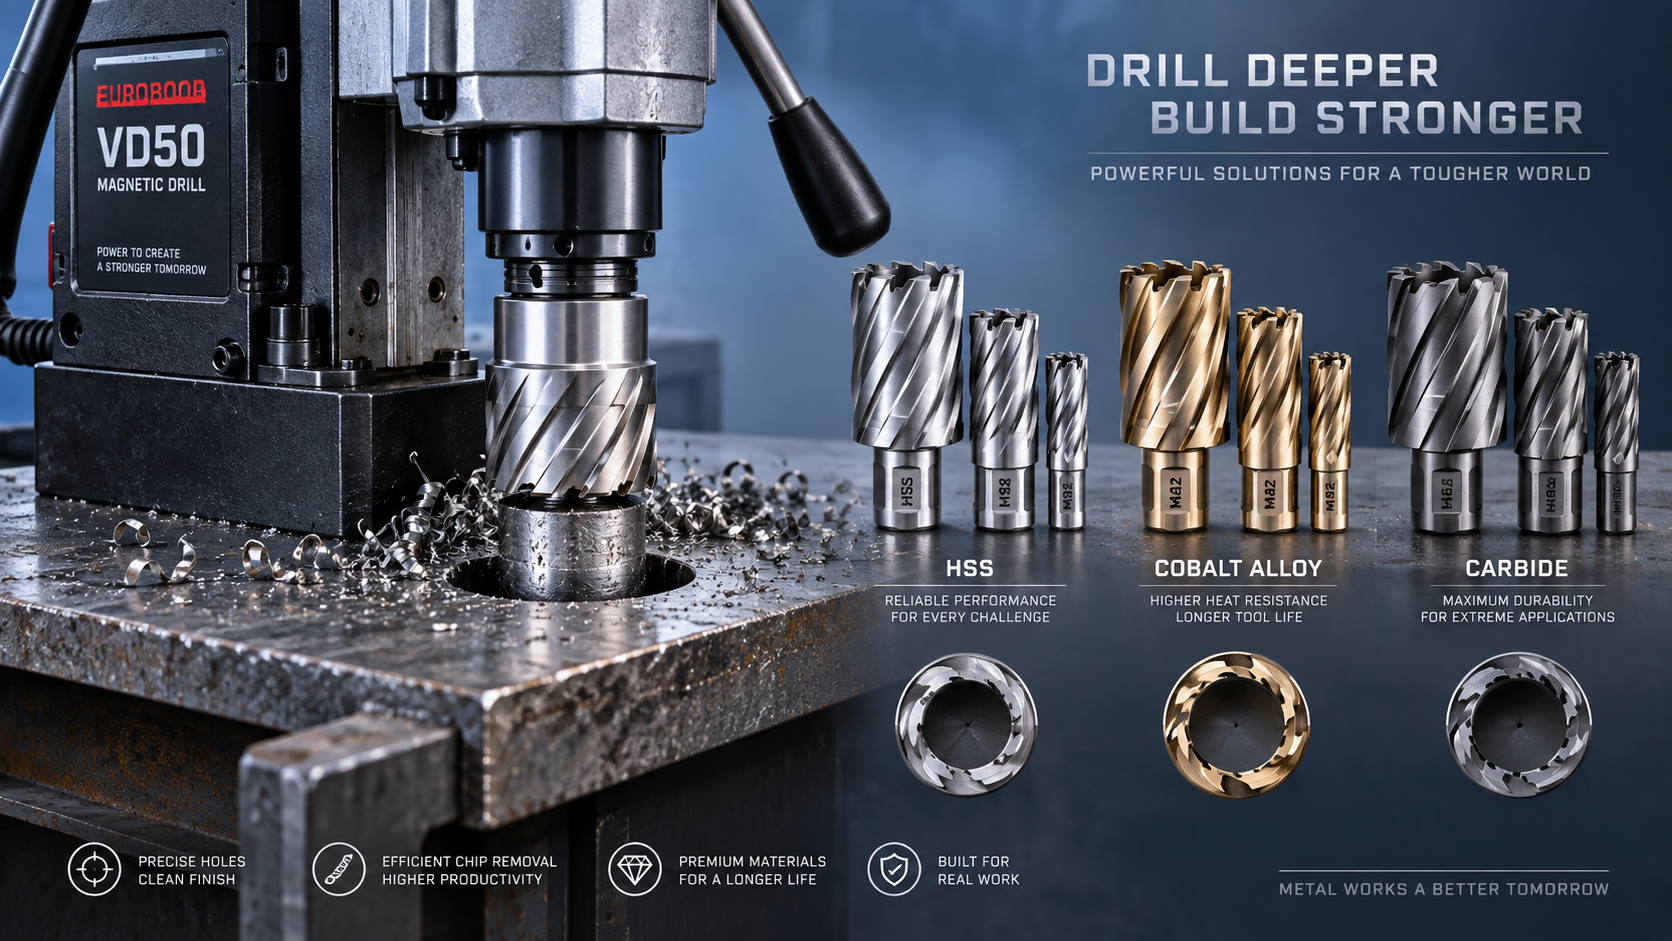
القطر مهم، لكن المادة تكون عادةً نقطة القرار الأولى. غالباً ما تكون القواطع الحلقية القياسية المصنوعة من الفولاذ عالي السرعة (HSS) مناسبة للفولاذ الطري العام وأعمال التصنيع الروتينية. وهي توفر توازناً عملياً بين أداء القطع والتكلفة عندما تكون المادة نظيفة ومستقرة وليست صلبة بشكل مفرط.
يتطلب الفولاذ الأكثر صلابة، والفولاذ المقاوم للصدأ، والمواد الإنشائية عالية المقاومة، أو قطع العمل ذات القشور الكاشطة اهتماماً أكبر. تحتفظ قواطع HSS المصنوعة من سبيكة الكوبالت بصلابة الحافة بشكل أفضل تحت الحرارة عموماً، مما يجعلها خياراً منطقياً عندما تفقد قواطع HSS العادية حدتها بسرعة كبيرة. وفي ظروف الإنتاج الصعبة أو مع المواد المعقدة، قد توفر القواطع الحلقية ذات الأطراف الكربيدية عمراً تشغيلياً أطول ومقاومة محسنة للتآكل. لكن الكربيد أقل تحملاً للصدمات. فقد يتشقق القاطع الذي يؤدي أداءً جيداً في إعداد ورشة صلب إذا استُخدم في تجميع غير مستقر في الموقع مع اهتزاز أو قطع متقطع.
قبل اعتماد طلب شراء القواطع، اطرح سؤالاً مباشراً: ما نوع الفولاذ الفعلي عند نقطة الحفر؟ قد تكون الكمرة من الفولاذ الكربوني، لكنها قد تحتوي أيضاً على طلاء مجلفن أو تراكم للطلاء أو قشور درفلة أو طبقات أو منطقة ملحومة مسبقاً. تغير هذه التفاصيل توليد الحرارة وتآكل الحافة. فالاختيار بالاستناد فقط إلى عبارة في الكتالوج مثل «للفولاذ» يكون غالباً واسعاً أكثر من اللازم لمشروع حساس للوقت.
هندسة القطع تحدد سلوك الثقب
يؤثر عدد أسنان القاطع وشكلها في إخراج الرايش وضغط القطع وجودة التشطيب. تستخدم الأقطار الأكبر عادةً عدداً أكبر من أسنان القطع لتوزيع الحمل، بينما تساعد هندسة المجاري على إبعاد الرايش عن منطقة القطع. وعندما يتراكم الرايش في المجاري، ترتفع الحرارة بسرعة وقد يفقد القاطع حدته قبل وقت طويل من عمره التشغيلي المتوقع.
يستحق عمق القطع اهتماماً أيضاً. ينبغي أن يتمتع القاطع بعمق قطع كافٍ لاجتياز المادة دون إجبار المشغل على إعادة ضبط غير مريحة أو الاعتماد على ترتيب تمديد غير مناسب. وفي الوقت نفسه، لا يكون شراء قواطع عميقة القطع لكل مهمة فعالاً دائماً. فقد تكون القواطع الأطول أكثر تكلفة وتتطلب عناية أكبر في التحكم بالتلقيم، خصوصاً عند حفر المواد الرقيقة حيث يكون القاطع القصير أكثر استقراراً.
تفاوت الثقب مسألة عملية أخرى. إذا كانت الثقوب مخصصة لمسامير تثبيت محكمة الملاءمة أو براغي محاذاة أو مكونات ميكانيكية مجمعة، يصبح انحراف القاطع وحالة دبوس التوجيه مهمين. يمكن لدبابيس التوجيه البالية أن تقلل دقة التمركز وتتداخل مع إخراج اللب. وقد يبدو القاطع حاداً رغم ذلك، لكنه ينتج نتائج غير متسقة بسبب إهمال نظام التوجيه.
قائمة تحقق للاختيار الموجه للعمل الميداني
لا تحتاج فرق المشروع إلى مصفوفة أدوات معقدة بشكل مفرط، لكنها تحتاج إلى طريقة قابلة للتكرار لتجنب حالات عدم التوافق. وتكون الفحوصات التالية مفيدة قبل تسليم القواطع إلى الفريق:
- تأكد من مادة قطعة العمل وسماكتها. أدرج الطلاءات والقشور ومناطق اللحام، وتحقق مما إذا كان السطح مستوياً بما يكفي للتثبيت المغناطيسي الآمن.
- طابق نوع الساق مع ظرف المثقاب. لا أهمية لأداء القاطع إذا لم تستقر الساق بشكل صحيح أو كان دبوس التوجيه غير متوافق.
- اختر القطر حسب المتطلب النهائي. لا تفترض أن الثقب الأكبر سيحل مشكلات المحاذاة؛ فقد يؤدي تكبير القطر إلى الإضرار بجودة الوصلة وإثارة أسئلة اعتماد في المراحل اللاحقة.
- اختر عمق القطع مع مراعاة الإعداد الكامل. ضع في الحسبان سماكة المادة وخلوص الوصول وإمكانية خروج الرايش بحرية.
- خطط لاستخدام سائل التبريد. يكون سائل القطع ذا قيمة خاصة للثقوب الكبيرة والمقاطع السميكة والمواد المقاومة للصدأ أو عالية السبائك. فهو يقلل الاحتكاك ويساعد على الحفاظ على الحافة.
- افحص دبوس التوجيه وآلية القذف. يمنع تحرير اللب بشكل نظيف الإزالة اليدوية الخطرة ويحافظ على تسلسل الحفر مستمراً.
يجب أن تعمل السرعة والتلقيم وقوة التثبيت المغناطيسية معاً
حتى القاطع الحلقي الصحيح سيؤدي بشكل ضعيف عند استخدام معلمات حفر غير صحيحة. يؤدي التشغيل بسرعة عالية جداً إلى توليد الحرارة وتسريع التآكل؛ كما أن التلقيم الخفيف جداً قد يسبب احتكاكاً بدلاً من القطع. وفي المقابل، قد تؤدي القوة المفرطة إلى تحميل حافة القطع فوق طاقتها وإنتاج ثقوب خشنة. ينبغي أن يستهدف المشغلون تلقيمًا ثابتاً ومدروساً ينتج رايشاً منتظماً بدلاً من الغبار أو الشظايا المتغيرة اللون.
تُعد قوة التثبيت المغناطيسية جزءاً من هذه المعادلة. يجب وضع المثقاب على سطح حديدي نظيف وسميك بما فيه الكفاية، من دون طلاء متساقط أو قشور أو شوائب تحت القاعدة المغناطيسية. إذا كانت قطعة العمل رقيقة أو غير منتظمة، فقد تنخفض قوة التثبيت المتاحة. وفي هذه الظروف، ينبغي أن يفضل اختيار القاطع القطع المتحكم به منخفض الاهتزاز بدلاً من معدلات الإنتاج العالية.
للحفر الصناعي في المعادن حيث تهم قابلية النقل والطاقة المتحكم بها، يوفرVDW50 نطاق تشغيل مفيداً. تدعم قدرته المقدرة البالغة 1500W، وسرعته دون حمل 0–600 r/min، وقوة التصاقه المغناطيسي البالغة 12,000N، وسعة الحفر اللبي القصوى البالغة 50 mm، مجموعة واسعة من مهام التصنيع والصيانة. لا تلغي هذه الأرقام الحاجة إلى الاختيار الصحيح للقاطع؛ بل تجعل الاختيار الصحيح أكثر قيمة من خلال إتاحة عمل الأداة والقاطع والمشغل كنظام واحد.
خيارات شائعة تبدو اقتصادية لكنها تكلف وقتاً لاحقاً
من الأخطاء المتكررة اعتماد أرخص قاطع لجميع درجات الفولاذ. قد يبدو ذلك فعالاً في مرحلة الشراء، لكنه غالباً ما ينقل التكلفة إلى الموقع عبر الحفر الأبطأ والاستهلاك الأعلى. وخطأ شائع آخر هو الاستمرار في استخدام القاطع بعد أن يبدأ بالاحتكاك أو الاهتزاز أو ترك حافة ثقب رديئة بشكل واضح. قد يحاول المشغلون التعويض بمزيد من الضغط، وهو ما يضر عادةً بالقاطع والجدول الزمني معاً.
من المخاطرة أيضاً التعامل مع القواطع المستخدمة كمخزون قابل للتبادل من دون وضع ملصقات عليها. يساعد فصل القواطع حسب القطر وعمق القطع ودرجة المادة وحالة التآكل الفرق على تجنب تركيب أداة غير مناسبة عندما يسير العمل بسرعة. ويمكن لروتين فحص بسيط — للتحقق من الأسنان والمجاري وحالة الساق وحركة دبوس التوجيه — أن يمنع توقفاً يمكن تجنبه على ارتفاع أو في منطقة تركيب محدودة.
اجعل تخطيط القواطع جزءاً من خطة الحفر
تتعامل المشاريع الأكثر إنتاجية مع القواطع الحلقية باعتبارها مستهلكات مخططة، وليست بدائل طارئة. قدّر مسبقاً أحجام الثقوب ودرجات الفولاذ، وخصص أنواع القواطع المناسبة لكل حزمة عمل، واحتفظ باحتياطي واقعي للمواقع الصعبة أو التعديلات غير المخطط لها. يمنح هذا النهج المشرفين تحكماً أفضل في كل من التقدم والجودة.
بالنسبة إلى مثقاب مغناطيسي VD50، يمثل القاطع المناسب الصلة بين قدرة الآلة المتاحة والنتائج الميدانية الموثوقة. عندما تؤخذ ملاءمة المادة والهندسة والتبريد والانضباط التشغيلي في الاعتبار معاً، يصبح الحفر أقل نشاطاً ميدانياً غير مؤكد وأكثر خطوة إنتاجية متحكم بها — وهو بالضبط ما يحتاجه جدول المشروع.

Vedon
يرد عادةً خلال دقائق
هل لديك أي أسئلة متعلقة بالصفحة الرئيسية؟
William / الرئيس التنفيذي / مؤسس العلامة التجارية
Vinson / مدير المبيعات
Elaine / مديرة المبيعات
Jessica / مديرة المبيعات