اختيار ماكينة تفريز عمودية لأعمال الفولاذ والألومنيوم والقوالب
اختيار آلة تفريز عمودية لأعمال الفولاذ والألمنيوم والقوالب
نادراً ما يقتصر اختيار آلة تفريز عمودية على اختيار أكبر طاولة، أو أعلى سرعة للمغزل، أو أقل سعر مُعلن. بالنسبة لفرق المشتريات، يتمثل السؤال الأكثر فائدة في ما إذا كانت الآلة ستحافظ على الدقة، وتُبقي زمن الدورة مستقراً، وتظل قابلة للصيانة عبر المزيج الفعلي من الأجزاء التي تتوقع الورشة تشغيلها.
يصبح هذا السؤال أكثر تطلباً عندما يتعين على آلة واحدة التعامل مع مكونات فولاذية، وأجزاء من الألمنيوم، وأعمال القوالب. تفرض هذه المواد متطلبات مختلفة على المغزل، والهيكل، ونظام سائل التبريد، والأدوات، ووحدة التحكم CNC. فالآلة التي تؤدي جيداً في تشغيل الألمنيوم عالي السرعة قد لا تكون الخيار المناسب للقطوع العميقة في الفولاذ. وبالمثل، قد لا يفي مركز تشغيل قوي للأغراض العامة بمتطلبات تشطيب الأسطح والتحكم في المحيطات لتجاويف القوالب الدقيقة.
يبدأ القرار الصحيح بقطعة العمل، وليس بالكتيب. قبل مقارنة طرازات الآلات، ينبغي للمشترين جمع رسومات الأجزاء التمثيلية، ودرجات المواد، وأقصى حجم للخامة، والكميات السنوية، والتفاوتات الحرجة، وأدوات القطع المقصودة. يتيح ذلك إعداد ملف تشغيل واقعي ويمنع المبالغة المكلفة في المواصفات في بعض الجوانب وعدم كفايتها في جوانب أخرى.
ابدأ بالصلابة وسلوك القطع
في تشغيل الفولاذ، غالباً ما تكون الصلابة أول معيار عملي للفرز. تحتاج آلة التفريز العمودية إلى قاعدة آلة مستقرة، وأدلة خطية أو مجارٍ صندوقية ذات مقاس مناسب، وهيكل لرأس المغزل قادر على مقاومة الانحراف تحت الحمل. إذا تحرك الهيكل بشكل مفرط أثناء التشغيل الخشن، فلن تقتصر النتيجة على رداءة جودة السطح. بل يزداد تآكل الأدوات، وتصبح ظروف القطع غير متسقة، وقد يخفض المشغلون معدلات التغذية لمجرد تجنب الاهتزاز.
ينبغي للمشترين النظر إلى ما هو أبعد من الوزن الإجمالي للآلة. يمكن للوزن أن يدعم الاستقرار، لكنه لا يوضح كيفية تصرف المسبوك والعمود والسرج والطاولة ورأس المغزل كنظام واحد. اسأل المورّد عن كيفية تصميم الآلة للتعامل مع التشغيل الخشن المعتاد للفولاذ، لا سيما عند استخدام بروزات أدوات طويلة، أو جيوب عميقة، أو قطوع متقطعة. ومن المفيد أيضاً التحقق مما إذا كان حمل الطاولة المذكور يعكس مجموعة التثبيت وقطعة العمل بالكامل، بدلاً من وزن الجزء وحده.
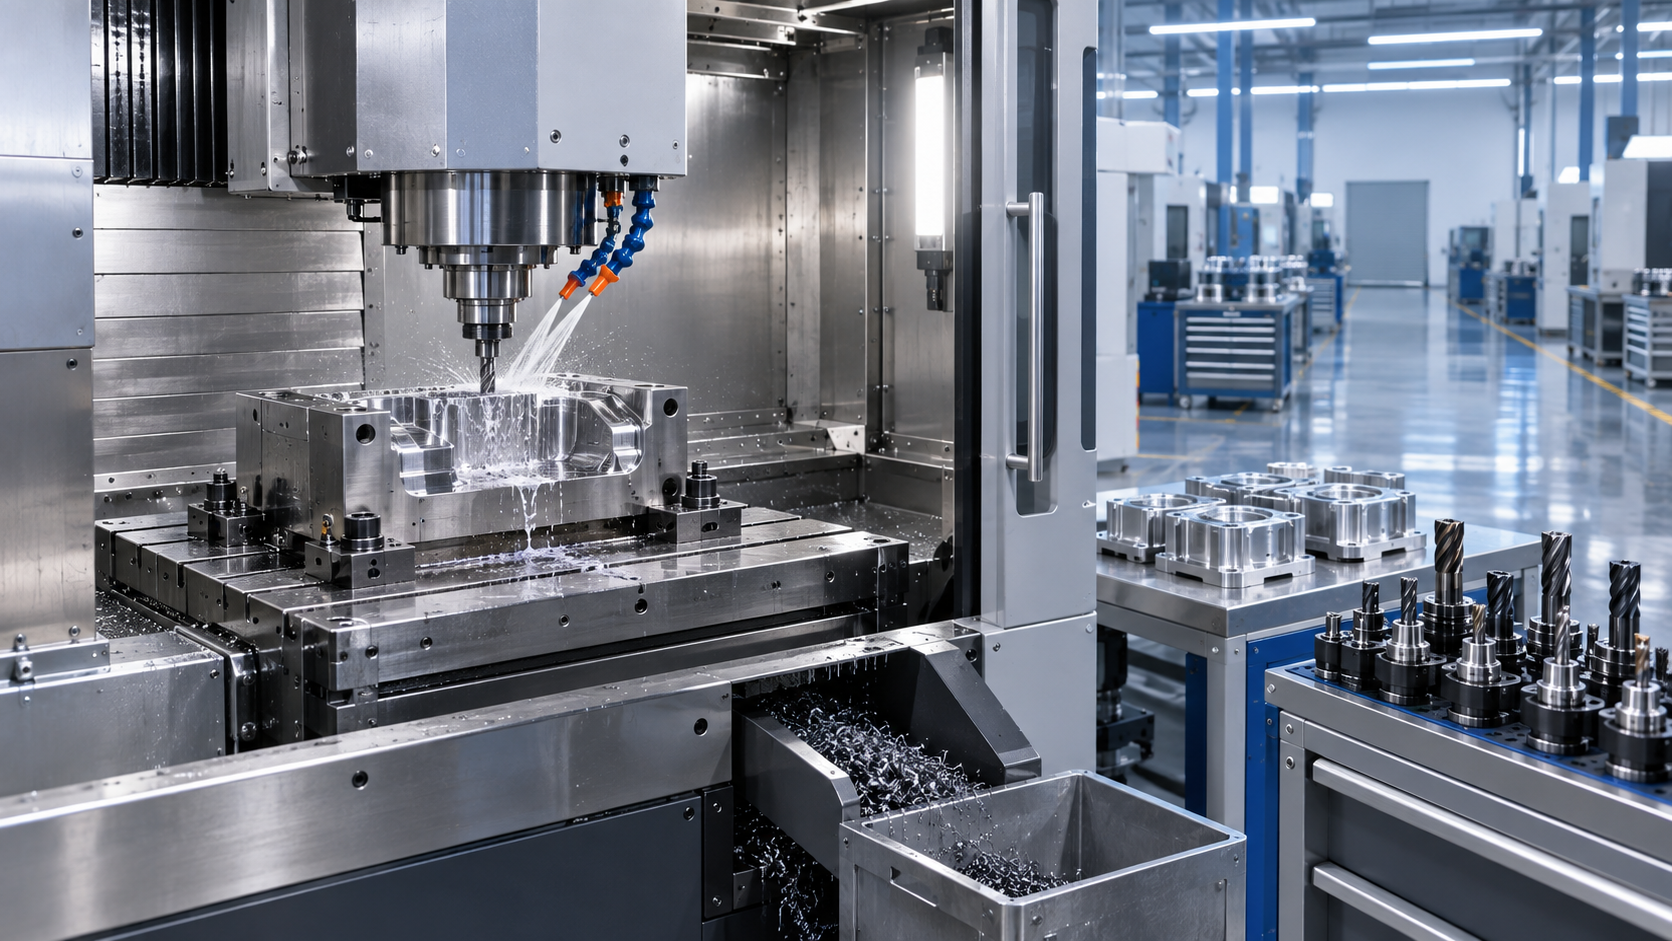
بالنسبة للألمنيوم، تظل الصلابة مهمة، لكن السلوك الحراري وإخلاء الرايش غالباً ما يصبحان أكثر وضوحاً. يمكن تشغيل الألمنيوم بسرعات قطع أعلى بكثير، مما يولد حجماً كبيراً من الرايش خلال وقت قصير. وقد يصبح تصميم الحاوية وترتيب سائل التبريد وإدارة الرايش، الذي يعمل بشكل مقبول في التشغيل العرضي للفولاذ، عنق زجاجة أثناء الإنتاج المستمر للألمنيوم.
طابق أداء المغزل مع مزيج المواد
ينبغي أن يستند اختيار المغزل إلى العزم، ونطاق السرعة، وتوفير القدرة، ودورة التشغيل مجتمعة. من السهل التركيز على الحد الأقصى لعدد الدورات في الدقيقة فقط، ولا سيما عندما يكون تشغيل الألمنيوم وتشطيب القوالب ضمن خطة الإنتاج. تفيد السرعة العالية في الأدوات صغيرة القطر، والتشطيب الدقيق، والقطع الفعال للألمنيوم، لكنها لا تعوض عزم الدوران عند السرعات المنخفضة اللازم للتشغيل الخشن للفولاذ أو للقواطع كبيرة القطر.
تكون مواصفة المغزل المتوازنة عادةً أكثر قيمة للأعمال المختلطة من مواصفة متطرفة في اتجاه واحد. فعلى سبيل المثال، قد يحتاج مصنع القوالب إلى تشكيل محيطات سلس عالي السرعة للتشطيب، مع استمرار الحاجة إلى عزم كافٍ لتشغيل المواد المقساة مسبقاً أو تجهيز تجويف باستخدام أدوات أكبر. ينبغي أن يكون المورّد قادراً على شرح منحنى العزم القابل للاستخدام للمغزل ونطاق التطبيق الموصى به، لا أن يكتفي بتقديم القيم القصوى.
يستحق التبريد الاهتمام أيضاً. يمكن أن تؤثر تغيرات درجة حرارة المغزل في اتساق الأبعاد أثناء الدورات الطويلة، خاصة في أعمال القوالب التي تكون فيها التفاوتات الدقيقة وجودة السطح القابلة للتكرار مهمة. يعتمد تكوين التبريد المطلوب على تصميم الآلة، وبيئة التشغيل، وجدول الإنتاج، وهدف الدقة. وينبغي مراجعته كجزء من العملية الكاملة، بدلاً من التعامل معه كتفصيل اختياري بعد إصدار أمر الشراء.
الدقة أكثر من مجرد رقم للتموضع
تُعد أرقام التموضع والتكرارية المنشورة مهمة، لكنها ليست سوى نقطة بداية. ينبغي أن تميّز قرارات المشتريات بين القدرة الهندسية المعلنة للآلة والدقة المحققة على الأجزاء الفعلية بعد مراعاة التغير الحراري، وتباين التثبيت، وتآكل الأدوات، وإعداد المشغّل.
تجعل تطبيقات القوالب هذا التمييز واضحاً بصفة خاصة. فقد يتطلب التجويف انتقالات سلسة بين مسارات الأدوات، وسلوكاً مستقراً عند الزوايا، واستيفاءً متسقاً على الأسطح ثلاثية الأبعاد. في مثل هذا العمل، يمكن لاستجابة CNC، وضبط المؤازر، وقدرة الاستشراف، وديناميكيات الآلة أن تؤثر في النتيجة النهائية بقدر تأثير الدقة الاسمية للمحاور. وغالباً ما يكون طلب مناقشات حول تشغيل عينات تستند إلى هندسة تمثيلية أكثر إفادة من مقارنة قيمة واحدة في كتالوج بقيمة أخرى.
بالنسبة لأجزاء الإنتاج المصنوعة من الفولاذ والألمنيوم، قد تكون التكرارية هي المقياس الأكثر أهمية من الناحية التجارية. إذا جرى تشغيل مكوّن على دفعات، فيجب أن تعود الآلة بشكل موثوق إلى الحالة نفسها خلال التحميل المتكرر، والقياس بالمجس، وتغيير الأدوات، والورديات. لذلك، ينبغي أن تحدد خطة القبول العملية الخصائص الحرجة، وطريقة القياس، ومفهوم التثبيت، وتسلسل الإنتاج المتوقع قبل التسليم.
ينبغي أن تتبع سعة الأدوات والأتمتة خطة الإنتاج
غالباً ما يجري التقليل من أهمية سعة مخزن الأدوات. قد يكون مبدل الأدوات الصغير كافياً للثقب البسيط وتشغيل الجيوب، لكن العمل متعدد المواد يتطلب غالباً أدوات منفصلة للتشغيل الخشن، والتشطيب، والثقب، والشطف، والقياس بالمجس، وأدوات احتياطية. ويمكن أن يستهلك تشغيل القوالب محطات إضافية للأدوات طويلة الوصول، وقواطع التفريز الكروية الطرف، وقواطع التشطيب المخصصة. تؤدي السعة القليلة جداً إلى تدخل يدوي، وتزيد مخاطر الإعداد، وتضعف قيمة التشغيل دون مراقبة.
ينبغي تقييم الأتمتة بالانضباط نفسه. قد يكون نظام المنصات، أو واجهة الروبوت، أو إدارة الأدوات بالرموز الشريطية، أو نظام القياس بالمجس أثناء العملية مناسباً عندما تبرر كميات التكرار ذلك. لكن الأتمتة لا تصحح التثبيت غير المستقر، أو ضعف التحكم في الرايش، أو الأدوات غير الموثوقة. والنهج الأكثر سلامة هو تثبيت عملية التشغيل أولاً، ثم تحديد المواضع التي تقلل فيها الأتمتة وقت المناولة أو تحمي الجودة.
قد توجد أيضاً مهام ثقب منفصلة حول خلية التفريز: مثل تجهيز الفولاذ الإنشائي، أو التركيبات، أو الألواح، أو مكونات تثبيت قطع العمل قبل وصولها إلى آلة CNC. في تلك الحالات، يمكن لحل ثقب مغناطيسي محمول مثل VDW50 أن يكمّل معدات التشغيل الثابتة بدلاً من استبدالها. وتعد مواصفاته المعلنة، وهي قطر ثقب أقصى يبلغ 50 mm، وقدرة مقدرة تبلغ 1500 W، وسرعة دون حمل تبلغ 0–600 r/min، وقوة تثبيت مغناطيسية تبلغ 12000 N، ذات صلة بثقب المعادن الصناعي، رهناً بتأكيد حالة قطعة العمل ومتطلبات التشغيل الآمن.
انظر إلى الآلة باعتبارها أصلاً إنتاجياً قابلاً للصيانة
سعر الشراء ليس سوى جزء واحد من تكلفة الملكية. ينبغي للمشترين تقييم متطلبات التركيب، والتوافق الكهربائي، والمواد الاستهلاكية، وتوافر قطع الغيار، وسهولة الوصول إلى الصيانة الوقائية، والتدريب، وترتيبات الاستجابة للدعم الفني. تصبح الآلة عالية القدرة صعبة التبرير إذا كانت الصيانة الروتينية تتطلب وقت توقف طويلاً أو إذا كان من الصعب الحصول على عناصر التآكل الشائعة.
وهنا أيضاً تبرز أهمية قدرات المورّد. تجمع Shandong VEDON Intelligent Equipment Co., Ltd. بين البحث والتطوير والتصنيع والمبيعات والخدمة في مجال آلات CNC، وحلول التصنيع الذكي، وأدوات القطع الدقيقة. وبالنسبة للمشتري، تتمثل القيمة المفيدة لهذا النهج المتكامل في القدرة على مناقشة آلة التفريز، والأدوات، وسير عمل الإنتاج، وتوقعات الخدمة باعتبارها أجزاء مترابطة من خطة تشغيل واحدة.
أسئلة يجدر حسمها قبل الإصدار
- ما أكبر وأثقل قطع العمل، بما في ذلك التركيبات ومعدات التثبيت؟
- ما درجات المواد التي ستسود في الإنتاج: الفولاذ الطري، أو فولاذ السبائك، أو الألمنيوم، أو فولاذ القوالب المقسى مسبقاً، أو مزيج متغير؟
- ما الخصائص التي تحدد قبول الجزء: موضع الثقب، أو تفاوت المظهر الجانبي، أو تشطيب السطح، أو هندسة التجويف، أو زمن الدورة؟
- هل ستشغل الآلة في الغالب مكونات قوالب فردية، أو أجزاء إنتاج متكررة، أو كليهما؟
- ما الأدوات، والقياس بالمجس، ومناولة الرايش، وترشيح سائل التبريد، وتدريب المشغلين التي يجب تضمينها منذ اليوم الأول؟
آلة التفريز العمودية المختارة جيداً ليست ببساطة تلك التي تلبي أكبر حيز للأجزاء اليوم. بل هي التي يتناسب هيكلها ومغزلها ووحدات التحكم فيها وسعة أدواتها وخطة دعمها مع الأعمال التي ستستهلك ساعات تشغيل الآلة فعلياً. إن مراجعة الأجزاء التمثيلية مع المورّد، بما في ذلك قطوع الفولاذ الصعبة وخصائص القوالب الدقيقة، تمنح فرق المشتريات أساساً أقوى بكثير للاختيار من مقارنة المواصفات وحدها.

Vedon
عادةً ما يتم الرد خلال دقائق
هل لديك أي أسئلة متعلقة بالصفحة الرئيسية؟

William / الرئيس التنفيذي / مؤسس العلامة التجارية
Elaine / مدير المبيعات
Jessica / مدير المبيعات