ما نطاق سرعة المغزل الذي تحتاجه آلة التفريز العمودية فعليًا؟
لا تحتاج ماكينة التفريز العمودية إلى أعلى سرعة مغزل متاحة. بل تحتاج إلى نطاق سرعة قابل للاستخدام يتوافق مع أدوات القطع والمواد وأقطار القواطع ومعدلات إزالة المادة المطلوبة للعمل المخطط له. قد تكون ماكينة مصنفة بسرعة 10,000 rpm مناسبة جيدًا للأجزاء المنشورية العامة ومكونات القوالب وقواطع الكربيد الأصغر، لكنها قد تكون غير مناسبة إذا كان عبء العمل يهيمن عليه تفريز الأسطح الكبيرة في الفولاذ السبائكي عند rpm منخفضة. وعلى العكس، يمكن لمغزل بسرعة 8,000 rpm أن يغطي قدرًا كبيرًا من أعمال الإنتاج، لكنه قد يحد من أداء التشطيب عندما تكون الأدوات الصغيرة وسرعات السطح العالية ضرورية.
لذلك، ينبغي أن تبدأ المواصفة بأدنى وأعلى السرعات المطلوبة في العمليات الفعلية، بدلًا من رقم واحد للحد الأقصى من rpm. فالحد الأعلى يحكم الأدوات ذات الأقطار الصغيرة والتشطيب عالي السرعة. أما الحد الأدنى، إلى جانب عزم الدوران وقدرة المحرك، فيحدد ما إذا كان المغزل قادرًا على إزالة المادة بثبات باستخدام قواطع أكبر.
ابدأ بسرعة القطع، وليس بـ rpm المغزل
تُحسب سرعة المغزل من سرعة القطع وقطر القاطع:
n = (1,000 × Vc) / (π × D)
حيث إن n هي سرعة المغزل بوحدة rpm، وVc هي سرعة القطع بالمتر في الدقيقة، وD هو قطر القاطع بالمليمتر. ينشر مصنعو الأدوات إرشادات سرعة القطع بحسب مادة قطعة الشغل والطلاء وطريقة التبريد واستراتيجية التشغيل. تمثل هذه التوصية نقطة البداية الصحيحة؛ أما rpm الماكينة فهي النتيجة.
يتطلب قاطع طرفي بقطر 10 mm عدد rpm أعلى بكثير من قاطع تفريز وجهي بقطر 63 mm عند سرعة القطع نفسها. ولهذا قد يكون الحد الأقصى المعلن للسرعة وحده مضللًا. فالورشة التي تشغّل هياكل من الألمنيوم باستخدام قواطع طرفية من الكربيد بقطر 6 mm إلى 12 mm ستصل إلى نتيجة مختلفة عن ورشة تقوم بتشغيل خشن لمسبوكات الحديد المطاوع باستخدام قواطع قابلة للفهرسة بقطر 50 mm إلى 80 mm.
على سبيل المثال، قد يعمل قاطع تفريز وجهي بقطر 63 mm يقطع مكوّنًا فولاذيًا بسرعة تقع بشكل مريح تحت 2,000 rpm. أما قاطع طرفي من الكربيد بقطر 6 mm يُستخدم لتشطيب محيط في الألمنيوم فقد يتطلب سرعة أعلى بعدة مرات. وتحتاج الماكينة التي تؤدي المهمتين إلى نطاق يغطي كلا الحسابين، مع الاحتفاظ بعزم دوران عند الطرف المنخفض وسلوك حراري مقبول عند الطرف العالي.
المعنى العملي لـ 8,000 rpm و10,000 rpm
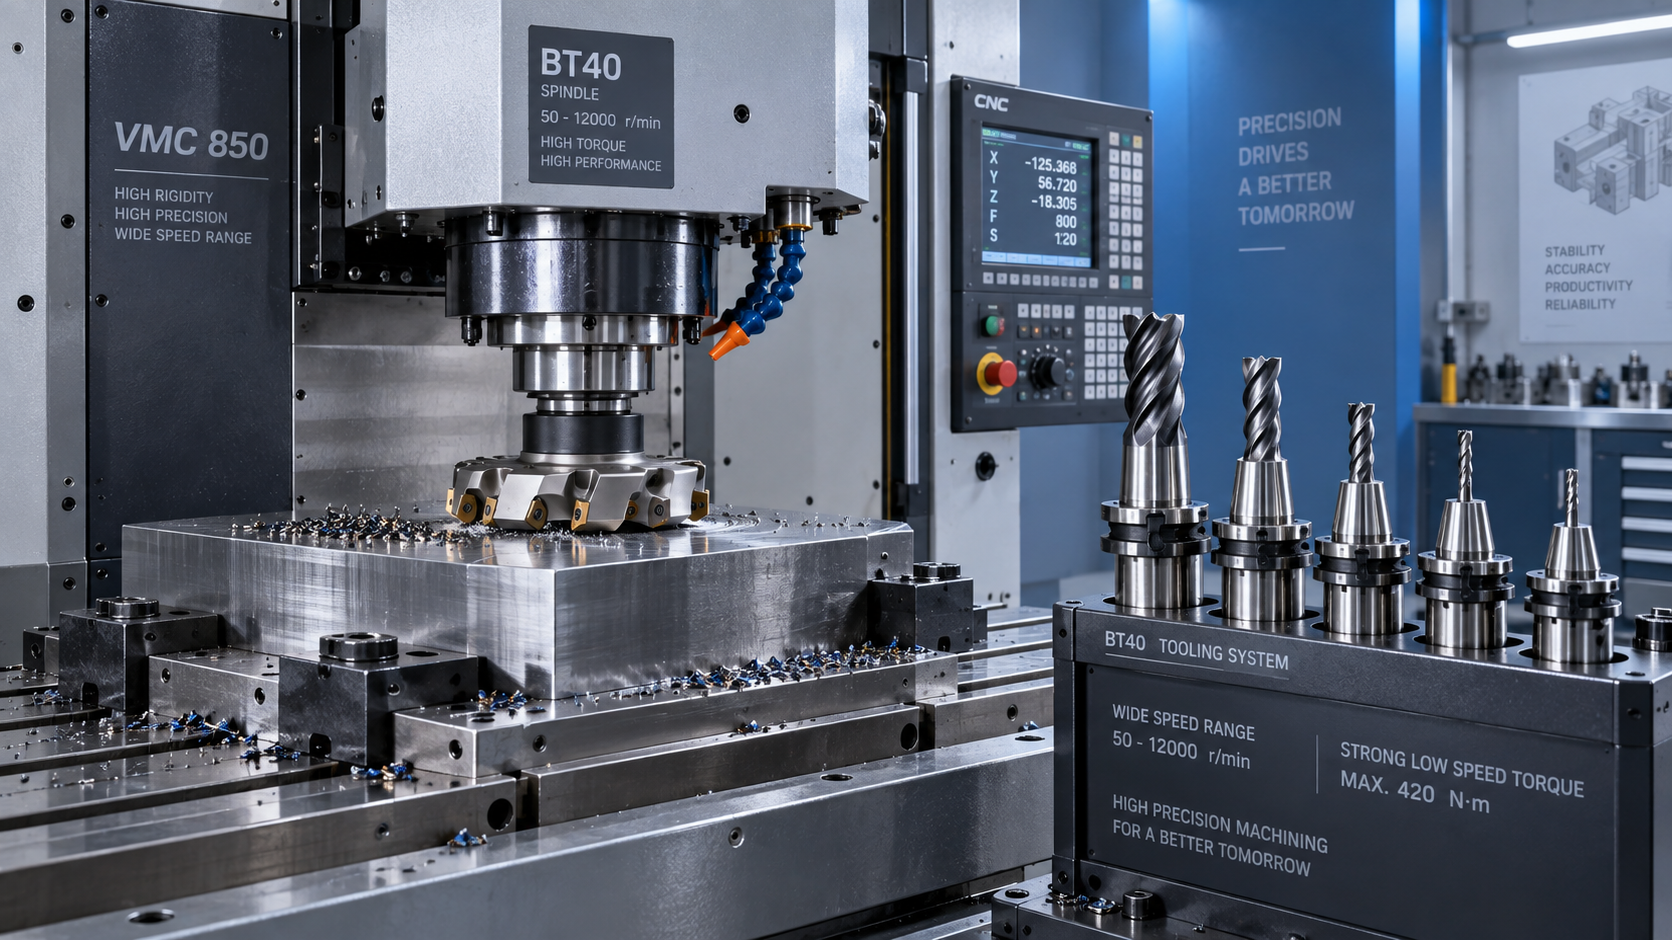
غالبًا ما يكون مغزل بسرعة 8,000 rpm كافيًا للتفريز العمودي للأغراض العامة عندما يتضمن مزيج العمل الفولاذ والحديد الزهر والفولاذ المقاوم للصدأ وأجزاء الألمنيوم متوسطة الحجم. وهو يدعم أدوات BT40 الشائعة، وقواطع التفريز الوجهي، والثقب، والقلاوظ، والتفريز بالقواطع الطرفية ذات الأقطار التي لا تتطلب سرعة قصوى جدًا. ولا تقتصر الميزة على تصنيف rpm فحسب: إذ يجب أن يحافظ المغزل على حمل القطع دون فقدان مفرط للسرعة أو اهتزاز أو حرارة.
يضيف مغزل بسرعة 10,000 rpm قدرة مفيدة للقواطع الطرفية الأصغر من الكربيد، وتشغيل الألمنيوم بسرعات أعلى، وتمريرات التشطيب، والأسطح المنحنية المعقدة التي ينخفض فيها قطر القاطع ضمن أنصاف الأقطار الضيقة. كما يوفر هامشًا عندما تفرض سرعة القطع المبرمجة، لولا ذلك، تشغيل العملية بالقرب من سقف 8,000 rpm. إن التشغيل المستمر عند أقصى سرعة مصنفة لا يترك مجالًا كبيرًا للتعويض عن تآكل الأداة أو التغيرات في حالة الخام أو تغيير أداة التشطيب.
لا يثبت أي من التصنيفين تلقائيًا دقة تشغيل أفضل. فقد يترك المغزل عالي rpm، مع موازنة ضعيفة لحامل الأداة أو بروز زائد للأداة أو تثبيت ضعيف لقطعة الشغل أو صلابة غير كافية للماكينة، علامات اهتزاز وتفاوتًا في الأبعاد. ويمكن لمغزل ذي تصنيف أقل على ماكينة صلبة أن يحقق نتائج أفضل في عمليات التشغيل الخشن الصعبة لأن نظام القطع يظل مستقرًا.
عزم الدوران عند السرعات المنخفضة يغيّر الإجابة
يستحق عزم الدوران اهتمامًا مماثلًا كلما كانت هناك قواطع أكبر أو قطوع عميقة أو مواد صعبة أو معدلات مرتفعة لإزالة المعدن. تعبر قدرة المغزل عن القدرة على إنجاز العمل مع مرور الوقت، بينما عزم الدوران هو قوة التدوير المتاحة عند سرعة محددة. قد يحمل المغزل حدًا أقصى مرتفعًا من rpm لكنه يوفر عزم دوران محدودًا عند السرعة المطلوبة لقاطع تفريز وجهي كبير. وقد تكون النتيجة خفض التغذية أو تعشيقًا محوريًا ضحلًا أو إنذارات زيادة الحمل أو قطعًا غير مستقر.
يتضح هذا الفرق أثناء التشغيل الخشن. فإذا كانت خطة العملية تتطلب قطوع كتف عريضة في فولاذ مقسى مسبقًا أو تشغيلًا كثيفًا لمادة مسبوكة، فإن السؤال ذي الصلة ليس: «هل تستطيع الماكينة الوصول إلى 10,000 rpm؟» بل: «ما عزم الدوران المتاح عند rpm التشغيل المحسوبة، وهل تستطيع الماكينة الحفاظ عليه طوال التعشيق المخطط؟». ويجيب منحنى عزم دوران المغزل، وليس العنوان الرئيسي في الكتالوج، عن هذا السؤال.
يمكن أن تكون تكوينات المغزل ذات النقل بالحزام مناسبة للتشغيل العام واسع النطاق، لكن يجب قراءة خصائص عزم الدوران والقدرة المتاحة مع مراعاة نسبة الحزام المختارة ونطاق السرعة. لا توضح السرعة القصوى المنشورة ما إذا كان الخرج مستمرًا أو قصير المدة، ولا ما إذا كان ينطبق عبر كامل النطاق القابل للاستخدام.
غالبًا ما تحد الأدوات والإعداد من السرعة قبل المغزل
عند rpm الأعلى، تكون مجموعة الدوران الكاملة مهمة. يجب أن تكون حوامل الأدوات ومسامير السحب والظروف والقواطع الطرفية وقواطع التفريز الوجهي وجودة الموازنة مناسبة للسرعة المقصودة. قد يولد حامل أداة مقبول للتفريز العادي انحرافًا شعاعيًا أو عدم اتزان يمكن قياسه عند سرعة دوران أعلى. يسبب الانحراف الشعاعي تحميلًا غير متساوٍ للأسنان؛ فتتآكل حافة قطع واحدة أسرع، ما يزيد قوة القطع ويؤدي إلى تدهور تشطيب السطح.
بروز الأداة مهم بالقدر نفسه. قد يهتز قاطع طرفي طويل ونحيف عند سرعة يمكن لأداة قصيرة التعامل معها بسلاسة. وقد تزيد زيادة rpm لمعالجة سوء التشطيب من الاهتزاز عندما تقترب السرعة من تردد اهتزاز طبيعي. وقد يكون تقليل التعشيق الشعاعي أو تقصير مجموعة الأداة أو تغيير مسار الأداة أو اختيار هندسة مختلفة للمجاري أكثر فعالية من تغيير أمر rpm.
يؤدي تثبيت قطعة الشغل إلى قيد مماثل. فقد تنحرف الصفائح الرقيقة والأجزاء الطويلة المثبتة والأجزاء المدعومة بصورة غير متساوية تحت أحمال القطع المتغيرة. قد يكون المغزل قادرًا على السرعة المبرمجة، لكن المكوّن ليس كذلك. ينبغي التحقق من تفاوتات التشطيب باستخدام التجهيزة الفعلية ومدى وصول الأداة، لا سيما عندما يتغير سمك الجدار على طول مسار الأداة.
استخدم نطاق عبء العمل عند تحديد مواصفات الماكينة
يمكن بناء متطلب موثوق من مجموعة صغيرة من العمليات التمثيلية: أكبر قاطع تفريز وجهي، وأكبر مثقاب، وقاطع طرفي للتشغيل الخشن الأكثر تطلبًا، وأصغر أداة تشطيب، والأداة ذات أطول مدى وصول. احسب rpm المستهدفة لها من بيانات القطع المعتمدة، ثم حدد معدل التغذية المتوقع والعمق المحوري والتعشيق الشعاعي وحالة المادة. ينتج عن ذلك نطاق لعبء العمل بدلًا من هدف rpm اعتباطي.
- تكون السرعة القصوى كافية عندما تعمل الأداة الصغيرة دون الحد وبوجود هامش معقول، ويظل معدل التغذية المطلوب ضمن قدرة المحاور.
- يجب أن تستوعب السرعة العملية الدنيا القواطع كبيرة القطر دون إجبارها على العمل تحت نطاق سرعة قطع فعّال.
- ينبغي تقييم عزم الدوران والقدرة عند سرعة التشغيل الخشن الفعلية، وليس عند قيمة ذروة قدرة المغزل وحدها.
- عندما يكون التشطيب حساسًا، أدرج نوع الحامل وبروز الأداة وموازنة القاطع وتوصيل سائل التبريد وصلابة التجهيزة ضمن شرط القبول.
بالنسبة إلى ماكينة مثل VMC1580، ينبغي تقييم خيار المغزل بالحزام بسرعة 8,000 rpm أو 10,000 rpm مقابل هذا النطاق. يشير مخروط BT40 وخيارات محرك المغزل المعلنة وأرقام عزم الدوران المتاحة إلى ضرورة مقارنة التكوين المختار بكل من جزئي التشغيل الخشن والتشطيب من العمل المخطط. وتكون دقة التموضع والتكرارية ذات معنى فقط عندما يظل المغزل والأدوات والهيكل مستقرًا تحت حمل القطع.
أخطاء شائعة في اختيار السرعة
يُعد اختيار أعلى rpm لأنه يبدو أكثر تنوعًا خطأً شائعًا في تحديد المواصفات. فالسرعة الأعلى قيمة فقط عندما تستخدمها أقطار الأدوات وظروف القطع. وإلا فقد تُوجَّه الميزانية واهتمام الصيانة إلى قدرة لا تحسن العملية المخططة.
والخطأ المعاكس هو اختيار مغزل منخفض السرعة بالاعتماد على أكبر قاطع وحده. فإذا كان التشطيب يتضمن زوايا صغيرة نصف القطر أو ميزات مثقوبة صغيرة أو متطلبات سطح دقيقة، فإن النطاق العلوي غير الكافي يفرض خفض سرعة القطع. وقد تقلل السرعة المنخفضة الإنتاجية، لكنها قد تسبب أيضًا الاحتكاك وسوء تكوين الرايش عند تشغيل أداة صغيرة من الكربيد ببطء شديد.
ومن المصادر الأخرى لإعادة العمل التعامل مع أسماء المواد باعتبارها بيانات تشغيل كاملة. فـ«الفولاذ المقاوم للصدأ» أو «الألمنيوم» غير كافيين. إذ إن درجة المادة والصلادة وقشرة السباكة وشكل الخام وإمكانية وصول سائل التبريد والقطوع المتقطعة تغير نطاق القطع المستقر. وينبغي أن تكون بيانات مورد الأداة المقصود والهندسة الفعلية للمكوّن متاحة قبل اعتماد متطلبات المغزل نهائيًا.
لذلك، يمثل نطاق مغزل ماكينة التفريز العمودية المختار جيدًا توازنًا: قدرة rpm عالية كافية لأصغر الأدوات المنتجة، وعزم دوران كافٍ عند السرعات المنخفضة لأكبر القواطع المحملة، ونظام ميكانيكي مستقر بين هذين الحدين. وعندما تُحدد هذه الشروط انطلاقًا من عمليات تمثيلية، تصبح المواصفة الناتجة أسهل في التحقق أثناء تجارب العملية وأقل احتمالًا لتقييد أعمال الإنتاج اللاحقة.

Vedon
عادةً ما يتم الرد خلال دقائق
هل لديك أي أسئلة متعلقة بالصفحة الرئيسية؟

William / الرئيس التنفيذي / مؤسس العلامة التجارية
Elaine / مدير المبيعات
Jessica / مدير المبيعات