
في ماكينة تفريز ذات خلوص في لولب التغذية، يكون التفريز التقليدي عمومًا الخيار الأكثر أمانًا للبدء، لأن التفريز التسلقّي قد يسحب الطاولة فجأة نحو القاطع.
قد تؤدي هذه الحركة إلى زيادة مفاجئة في تعشيق الأداة، أو إتلاف حافة القطع، أو تحريك قطعة العمل، أو التسبب في خطر إصابة قبل أن يتمكن المشغّل من الاستجابة بفعالية.
بالنسبة إلى مشغّلي ماكينات التفريز اليدوية أو أنظمة التغذية المتآكلة، يعتمد القرار على الخلوص الميكانيكي، والتحكم في التغذية، وتثبيت قطعة العمل، وتعليمات التشغيل الصادرة عن الشركة المصنّعة للماكينة.
يوضح هذا الدليل كيف يؤثر الخلوص العكسي في سلوك القطع، وكيفية فحص الإعداد، والشروط التي يجب التحقق منها قبل أن يصبح التفريز التسلقّي خيارًا مناسبًا.
لماذا قد يسحب التفريز التسلقّي طاولة غير محكمة التثبيت نحو القاطع؟
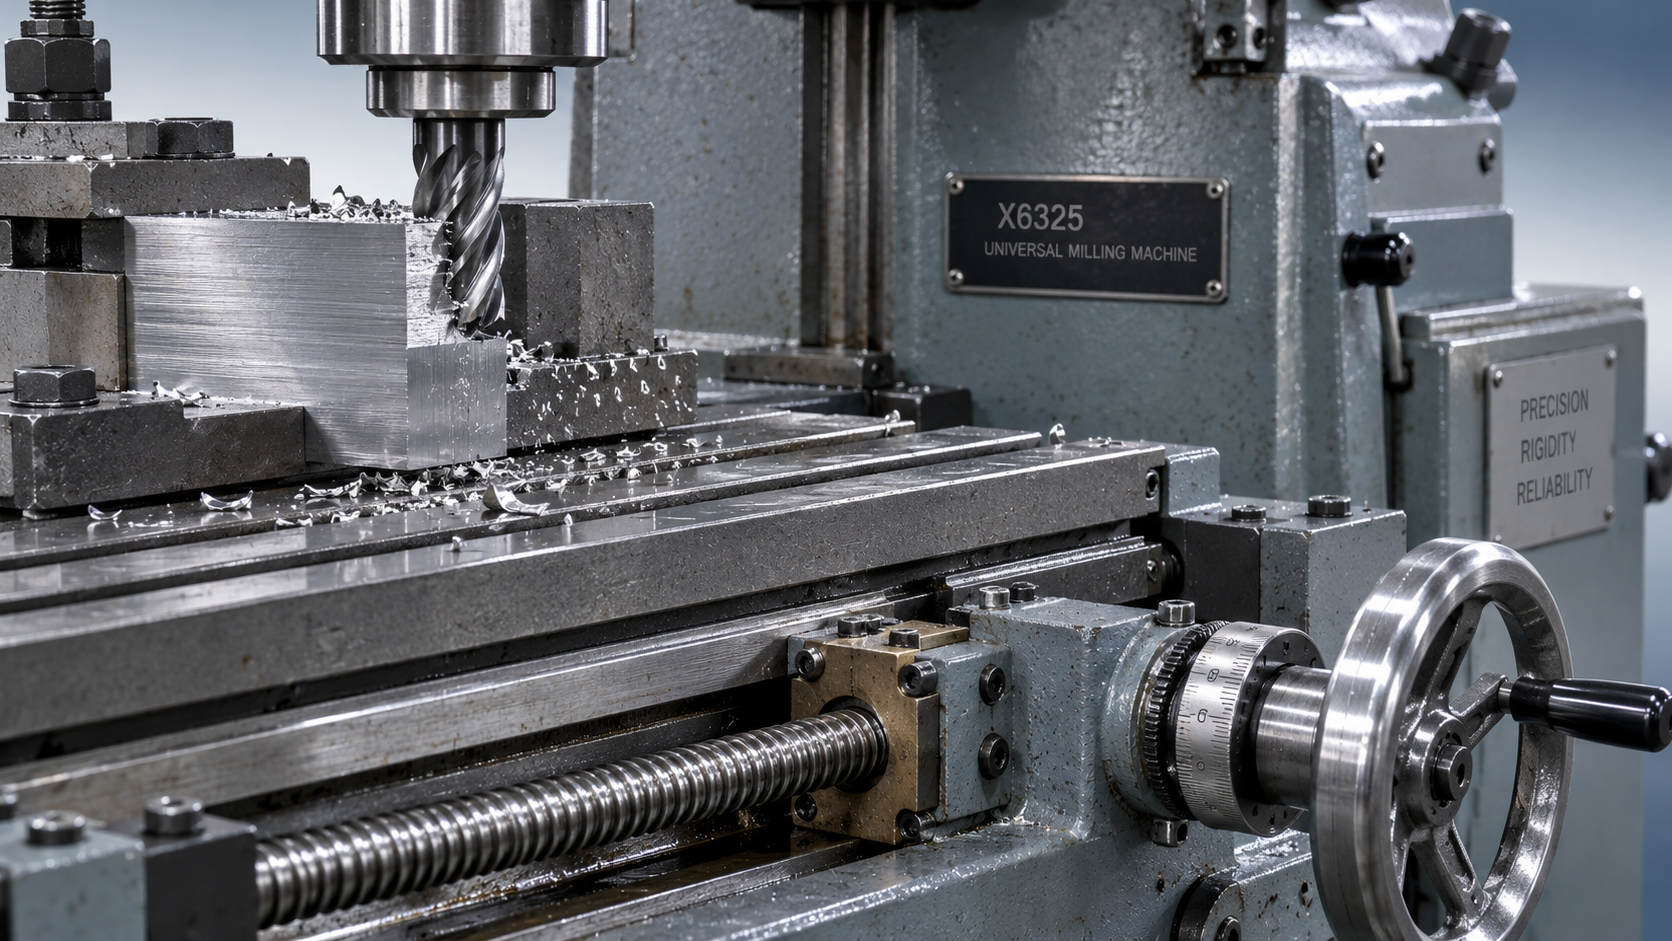
الخلوص العكسي هو المسافة الفاصلة بين مكونات التغذية المتلامسة. عند تغيير اتجاه لولب التغذية، قد يدور ضمن هذا الخلوص قبل أن تبدأ الطاولة بالحركة مجددًا.
أثناء التفريز المحيطي التقليدي، تكون حركة القاطع عند نقطة التلامس معاكسة لاتجاه تغذية قطعة العمل. ويبدأ سمك الرايش قريبًا من الصفر ثم يزداد مع استمرار القطع.
أثناء التفريز المحيطي التسلقّي، تكون حركة القاطع عند نقطة التلامس في اتجاه تغذية قطعة العمل. ويبدأ سمك الرايش كبيرًا نسبيًا ثم يتناقص حتى الخروج.
وهذا الفرق مهم لأن التفريز التسلقّي يولّد مركبة قوة في اتجاه التغذية، قد تدفع الطاولة غير المحكمة إلى التقدم على نحو يتجاوز الحركة التي يتحكم فيها اللولب.
عندما تتجاوز الطاولة الخلوص المتاح، قد يقتطع القاطع كمية أكبر مما هو مقصود. وقد يتسبب الحمل الناتج في انحشار القاطع أو حدوث اهتزازات أو كسره.
يحافظ التفريز التقليدي عمومًا على تحميل آلية التغذية مقابل مقاومة القطع. ويقلل ذلك من ميل الطاولة إلى التقدم دون تحكم، لكنه لا يعوض عن عيوب الماكينة.
كيف تحدد اتجاه التغذية الصحيح؟
حدّد طريقة القطع بناءً على حركة القاطع عند نقطة التلامس الفعلية. فدوران المغزل باتجاه عقارب الساعة وحده لا يحدد ما إذا كانت العملية تفريزًا تسلقّيًا.
في القطع المحيطي، قارن بين الحركة المماسية لسن القاطع عند ملامسته لقطعة العمل واتجاه حركة قطعة العمل بالنسبة إلى محور القاطع.
إذا تطابق الاتجاهان، فهذا التعشيق تفريز تسلقّي. وإذا كانا متعاكسين، فهو تفريز تقليدي. أعد التحقق كلما غيّرت جانب القطع.
انتبه إلى الرسومات التي توضح حركة الأداة بدلًا من حركة الطاولة. ففي ترتيب يكون فيه المغزل ثابتًا، يُستخدم اتجاهان متعاكسان لوصف الحركة النسبية نفسها.
في تفريز الشقوق بعرض كامل، يلامس جانبا القاطع الطرفي قطعة العمل، ما يجمع بين مناطق القطع التسلقّي والتقليدي. ولا يتصرف ذلك مثل تمريرة محيطية بسيطة.
وبالمثل، يتطلب التفريز الوجهي مراعاة إزاحة القاطع وهندسة التعشيق. اتبع إرشادات مورّد أدوات القطع عندما لا ينطبق مخطط التفريز الجانبي الأساسي.
افحص الخلوص العكسي قبل اختيار استراتيجية القطع
اتبع إجراء الفحص الخاص بالماكينة، مع إيقاف المغزل وتأمين الماكينة لمنع أي حركة غير متوقعة. أزل القاطع متى أمكن لتوفير وصول أكثر أمانًا.
يمكن لمؤشر قياس مثبت بالنسبة إلى سطح ثابت في الماكينة إظهار حركة الطاولة الفعلية. قارن هذه الحركة بدوران العجلة اليدوية عند عكس اتجاه التغذية.
أدر العجلة اليدوية ببطء حتى يُظهر المؤشر حركة، ثم اعكس الاتجاه ببطء. تشير حركة العجلة اليدوية خلال هذه الفترة إلى الحركة المفقودة في ذلك الموضع وتحت تلك الظروف.
يمكن لشاشة القراءة الرقمية المساعدة في إظهار موضع الطاولة، لكنها لا تزيل الخلوص الميكانيكي. فقد تظل الطاولة معرضة للحركة غير المتوقعة مع تغير قوى القطع.
افحص مواضع متعددة على طول المحور، لأن تآكل اللولب والصامولة قد يختلف باختلاف المشوار. ولا يكفي قياس واحد لتحديد حالة المحور بأكمله.
افحص أيضًا ضبط المزلجة، والتزييت، ودعامات اللولب، وحالة الصامولة، وتثبيت قطعة العمل. فقياسات الخلوص العكسي وحدها لا تكشف كل أسباب الحركة أو ضعف الصلابة.
لا توجد قيمة موحدة للخلوص العكسي تجعل التفريز التسلقّي آمنًا. إذ تعتمد الملاءمة على نظام التغذية بالكامل، وحمل القطع، وتصميم الماكينة، والحدود التي تحددها الشركة المصنّعة.
كيف تجهّز عملية التفريز التقليدي على ماكينة يدوية؟
ابدأ بتثبيت قطعة العمل بإحكام واستخدام بروز قصير وصلب للأداة. تأكد من تثبيت الملزمة أو التجهيزة على نحو صحيح ومن وجود دعم كافٍ لقطعة العمل.
حدّد اتجاه التغذية بناءً على هندسة التعشيق، ثم أزل خلوص التغذية قبل دخول المادة. اقترب من موضع البدء باستمرار من الاتجاه المقصود.
استخدم أقفال المحاور وفقًا لما يسمح به دليل الماكينة فقط. ثبّت المحاور غير المستخدمة عند الاقتضاء، مع إبقاء محور التغذية حرًا للحركة حسب تصميمه.
اختر السرعة والتغذية والعمق المحوري والتعشيق الشعاعي وفقًا للتوصيات الخاصة بالأداة والمادة. قلّل التعشيق إذا كانت صلابة الماكينة أو القدرة المتاحة تستدعي ذلك.
ابدأ بتمريرة أولى خفيفة لتقييم الإعداد. راقب عدم انتظام التغذية والاهتزاز وحركة قطعة العمل والتغيرات غير المتوقعة في الحمل، مع الحفاظ على وضعية تشغيل آمنة.
إذا علقت الطاولة أو ارتدت العجلة اليدوية أو أصبح القطع غير مستقر، فأوقف العملية وفق الإجراء المعتمد. وابحث عن السبب قبل محاولة قطع أو ضبط آخر.
لا تحاول أبدًا مقاومة حركة الطاولة المفاجئة بيدك. أبقِ يديك بعيدًا عن الأدوات الدوارة والرايش، وأوقف المغزل قبل القياس أو إزالة العوائق.
هل تجعل تمريرة تشطيب تسلقّية خفيفة العملية آمنة؟
تقلل تمريرة التشطيب الأخف قوى القطع، لكنها لا تزيل الخلوص العكسي. فحتى التعشيق الضحل قد يسحب طاولة حرة الحركة نحو الأداة.
لا تعتبر زيادة احتكاك المزلجة أو مقاومة العجلة اليدوية أو استخدام التغذية الآلية دليلًا على التحكم. فهذه الإجراءات لا تمنع بالضرورة الحركة ضمن الخلوص.
كما أن لتعويض الخلوص العكسي برمجيًا حدودًا. فتعديل موضع الانعكاس في الأوامر لا يزيل الخلوص فعليًا ولا يضمن عدم تحريك قوى القطع للطاولة على نحو غير متوقع.
لا تفكر في استخدام التفريز التسلقّي إلا إذا سمحت به الشركة المصنّعة وكان نظام التغذية قادرًا على التحكم في قوى القاطع طوال العملية المقصودة، بما في ذلك الدخول والخروج.
تحقق من الحالة الميكانيكية، وحدود الخلوص العكسي المعمول بها، وسلوك نظام الدفع، وتثبيت قطعة العمل، وتوصيات أدوات القطع. ويجب معالجة أي شك بشأن التحكم في الطاولة قبل محاولة القطع.
ما الذي يتغير عند الانتقال إلى ماكينة تفريز CNC؟
تستخدم العديد من مراكز التشغيل CNC لوالب كرات ذات تحميل مسبق ومحركات مؤازرة، ما يجعل التفريز التسلقّي خيارًا شائعًا عندما تظل الماكينة ضمن الحالة المحددة لها.
لكن وجود تسمية CNC لا يثبت أن الخلوص العكسي تحت السيطرة. فما تزال الدعامات المتآكلة أو المكونات التالفة أو الضبط غير الصحيح قادرة على التأثير سلبًا في دقة تحديد الموضع واستقرار القطع.
بالنسبة إلى المشغلين الذين يقيّمون المعدات، تجمع ماكينة VMC1370 من Shandong VEDON Intelligent Equipment Co., Ltd. بين قاعدة مصبوبة من قطعة واحدة ونظام لولب كروي ومحرك مؤازر.
تبلغ مشاوير المحاور المدرجة 1,300 × 700 × 700 mm، مع طاولة عمل بمقاس 1,400 × 700 mm تدعم تجهيزات وقطع عمل أكبر.
تساعد هذه المواصفات على تقييم السعة، لكن ملاءمة الماكينة للقطع تظل بحاجة إلى التحقق. تأكد من الخلوص العكسي، وحالة الصيانة، ومواصفات الدقة المعمول بها، وإرشادات الشركة المصنّعة للعملية المقصودة.
اختر الطريقة التي تستطيع ماكينتك التحكم فيها بموثوقية
بالنسبة إلى ماكينة تفريز يدوية معرضة للخلوص العكسي، يكون التفريز التقليدي عمومًا نقطة بداية عملية، إذ يقلل من ميل القاطع إلى دفع الطاولة إلى الأمام.
يمكن أن يوفر التفريز التسلقّي مزايا مفيدة في القطع وجودة التشطيب عندما يتحكم نظام التغذية في التعشيق بموثوقية. وتعتمد هذه المزايا على التحقق من حالة الماكينة وملاءمة الإعداد.
اتخذ القرار بناءً على الحالة المقاسة وتعليمات الشركة المصنّعة. عالج الخلوص الزائد والتغذية غير المستقرة قبل السعي إلى تحسين تشطيب السطح بتغيير اتجاه القطع.