
مقارنة بين آلات التفريز اليدوية وآلات التفريز CNC لأعمال ورش التشغيل بالدفعات الصغيرة
قد تحتاج ورشة تشغيل بنظام الدفعات الصغيرة إلى تسوية سطح لوح إصلاح، وتشغيل حامل، وإنتاج عدة أغطية متطابقة ضمن فترة التسليم نفسها. وقد يؤدي اختيار آلة التفريز الخاطئة إلى إشغال العمالة الماهرة، وإطالة وقت الإعداد، أو ترك طاقة إنتاجية مرتفعة التكلفة غير مستغلة. عادةً ما يكون التفريز اليدوي مناسبًا للأعمال المباشرة وغير المتكررة؛ بينما يصبح التفريز باستخدام CNC أكثر جاذبية عندما تبرر الهندسة المعقدة أو قابلية التكرار أو الطلبات المتكررة تكاليف البرمجة والإعداد.
حجم الدفعة وحده لا يحسم القرار. فقد يبرر مكوّن واحد ذو شكل محيطي عملية تشغيل باستخدام CNC، في حين قد تظل عدة ألواح بسيطة اقتصادية عند تشغيلها على آلة تفريز يدوية. قارن المسار الكامل بدءًا من مراجعة الرسم وحتى قبول القطع، وليس سعر الشراء أو سرعة القطع فقط.
ابدأ بالأعمال التي تستهلك ساعات عمل ورشتك
راجع الأعمال المكتملة النموذجية، وافصل الوقت المستغرق في تثبيت القطعة، وإعداد الأدوات، والبرمجة، والقطع، والفحص، والتصحيح. أدرج الأعمال المتوقفة والتعديلات العاجلة. تكشف هذه الأعمال ما إذا كان القيد الحقيقي يتمثل في طاقة عمود الدوران، أو الإعداد الهندسي، أو توفر مشغّل ماهر.
بالنسبة إلى لوح مستطيل يتطلب تسوية سطح واحد وإنشاء مجرى بسيط، يمكن لآلة تفريز يدوية مزودة بقراءة رقمية أن توفر مسارًا مباشرًا لإنجاز العمل. يحدد المشغّل المراجع، ويضع القطعة، ويشغّل الخصائص دون إنشاء برنامج CNC. وتقل هذه الميزة عندما يضيف الرسم جيوبًا متعددة، أو ثقوبًا مُشكّلة بالاستيفاء، أو محيطات منسقة.
كما أن إمكانية التكرار مهمة أيضًا. فقد تتحمل الطلبية الأولى تكاليف البرمجة وتطوير التجهيزة، والتي يمكن إعادة استخدامها في الطلبيات اللاحقة. غير أن الطلبات المتكررة لا تحتفظ بهذه الميزة إلا عند التحكم في البرامج، وقيم الإزاحة، وسجلات الأدوات، ومتطلبات الفحص. فالإعداد غير الموثق ليس عملية إنتاج قابلة لإعادة الاستخدام.
أوجه الاختلاف العملي بين التفريز اليدوي وتفريز CNC
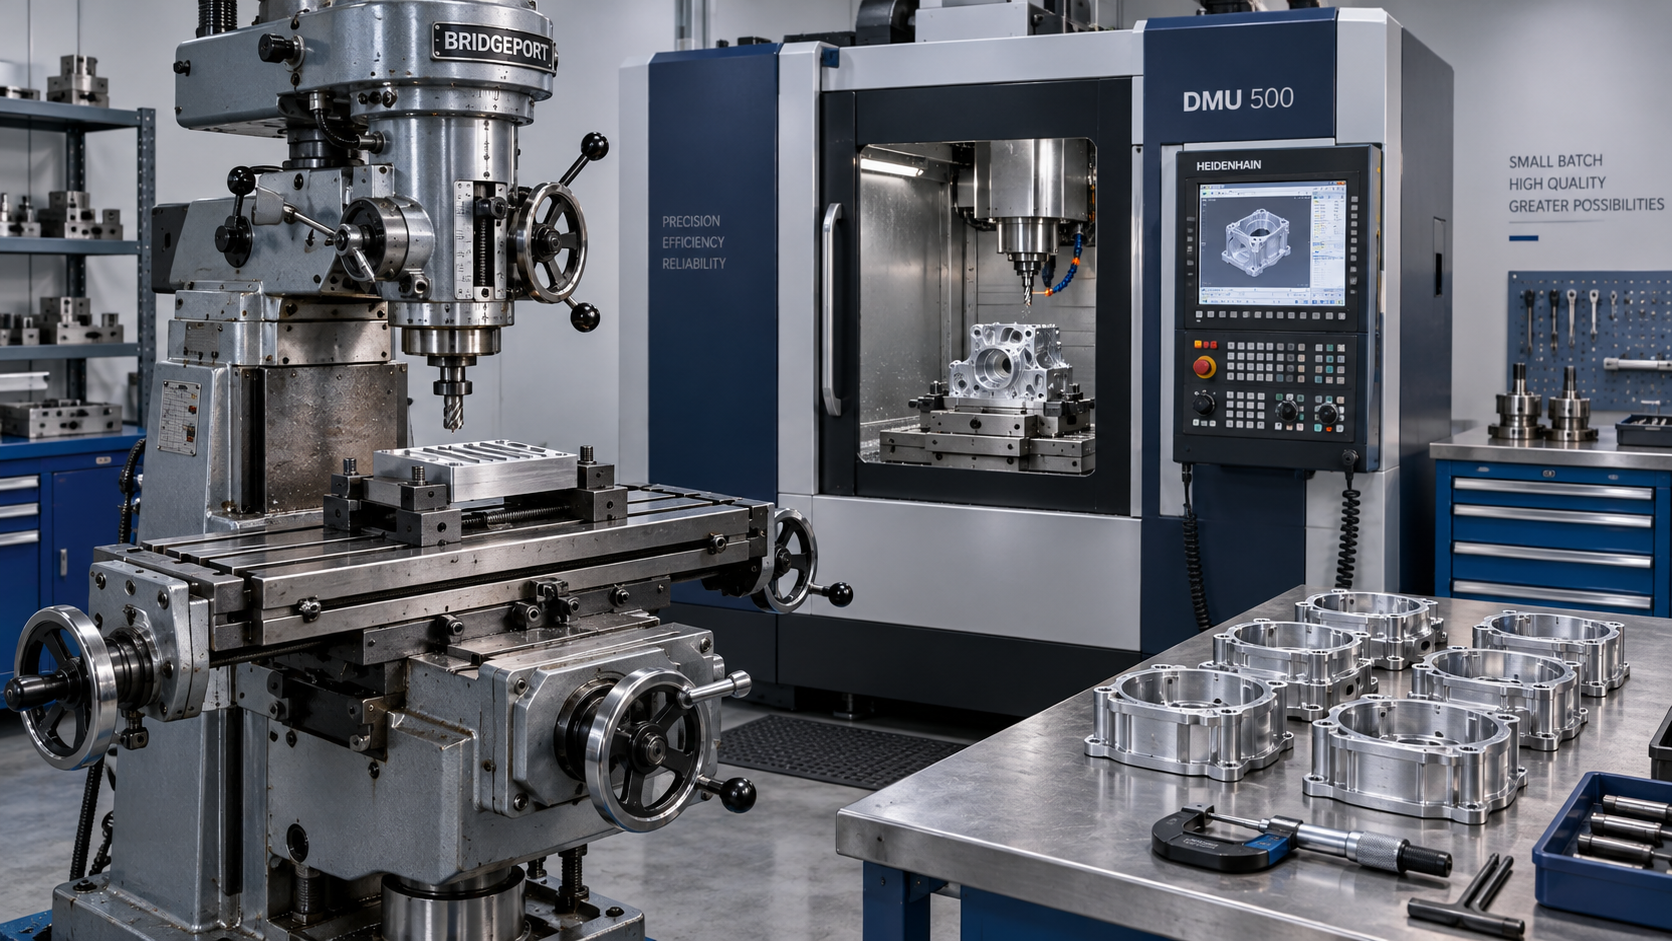
لا يحدد أي من العمودين فائزًا عالميًا. فقد توفر آلة CNC التي تنتظر البرامج طاقة إنتاجية مفيدة أقل من آلة تفريز يدوية مدعومة جيدًا. وعلى العكس، قد يؤدي إسناد الخصائص المعقدة إلى معدات يدوية إلى استهلاك ساعات عمل نادرة للعمالة الماهرة، حتى إذا كانت تكلفة الآلة نفسها أقل.
قارن تكلفة كل قطعة مقبولة، وليس الأجر بالساعة وحده
قد يخفي معدل الآلة المنخفض محتوى عماليًا مرتفعًا. كما قد يخفي معدل CNC الأعلى استخدامًا ضعيفًا إذا لم يكن حجم العمل داعمًا له. استخدم حدود التكلفة نفسها عند مقارنة المسارات:
تكلفة الدفعة = التحضير والإعداد + موارد التشغيل + الأدوات والتجهيزات + الفحص + إعادة التشغيل أو الخردة المتوقعة.
اقسم الإجمالي على عدد القطع المقبولة. أدرج البرمجة سواء أُجريت داخليًا أو تم شراؤها من جهة خارجية، وتجنب احتساب عمالة المشغّل مرتين إذا كانت مدرجة بالفعل ضمن معدل الآلة. قيّم الدفعات المتكررة بشكل منفصل عن الدفعة الأولى.
بالنسبة إلى قطعة متكررة، تعتمد كمية نقطة التعادل على تكلفة إعداد CNC الإضافية مقسومة على الوفر لكل قطعة. ولا تكون هذه المقارنة مفيدة إلا عندما يستطيع كلا المسارين تلبية متطلبات الرسم والتسليم. كما تفترض أن الأدوات والتجهيزة والإصدار ستظل مستقرة بدرجة كافية طوال فترة الإنتاج المخططة.
ضع عنق الزجاجة في الحسبان. يكون توفير ساعات التشغيل اليدوي أكثر قيمة عندما يكون المشغّل المعني مثقلًا بالعمل بالفعل. ويحقق تقليل وقت القطع فائدة فورية أقل عندما يسيطر الفحص أو توفر المواد على موعد الشحن. افصل بين الوفر النقدي والطاقة الإنتاجية المحررة؛ فهما لا يمثلان تلقائيًا النتيجة المالية نفسها.
تتطلب متطلبات التفاوت أكثر من مجرد مقارنة أنظمة التحكم
يحسن تحكم CNC الحركة القابلة للتكرار، لكنه لا يضمن أن كل خاصية نهائية ستفي بالتفاوت. فما زالت حالة الآلة، وانحراف عمود الدوران، والخلوص العكسي، والسلوك الحراري، وانحراف الأداة، وتثبيت القطعة، وطرق القياس تحدد النتيجة. ويمكن لآلة يدوية قادرة أن تنتج أعمالًا دقيقة، إلا أن الحفاظ على الاتساق قد يتطلب تدخلًا أكبر من المشغّل.
اقرأ الرسم بحسب كل خاصية بدلًا من التعامل مع أضيق تفاوت باعتباره مواصفة لكل عملية. فقد يتطلب تجويف ضيق التفاوت عملية تجويف أو عملية تشطيب أخرى، بغض النظر عن طريقة تفريز الأسطح المحيطة. كما تُحدث الجدران الرقيقة والجيوب العميقة مخاطر انحراف لا يمكن للأتمتة وحدها إزالتها.
قبل الشراء، اطلب تجربة تشغيل باستخدام مادة وهندسة وتثبيت قطعة ومعايير فحص مماثلة. قيّم النتائج البُعدية إلى جانب جهد الإعداد واستقرار الدورة. فالعرض التجريبي على عينة سهلة لا يثبت القدرة على تشغيل القطع التي تقود استثمارك.
احرص على ألا يؤدي عمل الحفر إلى تشويه قرار التفريز
تشغل بعض الأعمال آلة التفريز أساسًا لأغراض الحفر والقلاوظة. وقد يؤدي نقل عمليات إنشاء الثقوب المناسبة إلى معدات مخصصة إلى تحرير طاقة التفريز دون الحاجة فورًا إلى آلة CNC أخرى.
إن آلةZ5040A هي آلة حفر رأسية، وليست بديلًا عن آلة التفريز. وتشمل مواصفاتها المعلنة قطر حفر أقصى يبلغ 40 mm، وحجم قلاوظة أقصى M24، ومخروط عمود دوران MT4، ونطاق سرعة عمود دوران يبلغ 42–2050 rpm، ومساحة فعالة لطاولة العمل تبلغ 370 × 500 mm. توفر هذه المعايير نقطة بداية لفحص أعمال الحفر المنفصلة.
ومع ذلك، تعتمد الملاءمة الفعلية على المادة، والأدوات، وعمق الثقب، ومتطلبات تحديد الموضع، وتثبيت القطعة. ولا ينبغي افتراض إمكانية تحقيق السعات القصوى المعلنة في كل ظروف القطع. لا تُسند عمليات التفريز الجانبي إلى معدات الحفر دون موافقة صريحة من الشركة المصنّعة على تلك العملية.
طابق الاستثمار مع العاملين وحجم العمل
تتجنب المعدات اليدوية متطلبات برمجة CNC، إلا أن التشغيل الإنتاجي ما زال يعتمد على الحكم التشغيلي في مجال التشغيل. وقد يؤدي فقدان الوصول إلى مشغّل متمرس إلى كشف مخاطر في الطاقة الإنتاجية. وتنقل معدات CNC جزءًا من هذا الاعتماد إلى البرمجة، والتحقق من الإعداد، وإدارة الأدوات، والصيانة، بدلًا من إلغائه.
قبل إضافة طاقة CNC، حدد من سيتولى إعداد البرامج، وتجربة الأعمال الجديدة، والحفاظ على التحكم في الإصدارات، والاستجابة لتآكل الأدوات أو الإنذارات. وقد تتيح الدورات الأوتوماتيكية الأطول للمشغّل تنفيذ مهام أخرى، ولكن بعد استقرار العملية وفهم متطلبات الإشراف. لا تبنِ فترة استرداد الاستثمار على إنتاج دون مراقبة لم يتم التحقق منه.
يمكن للورشة المختلطة استخدام المعدات اليدوية للإصلاحات، والتعديلات البسيطة، والعمليات الثانوية المناسبة، مع تخصيص طاقة CNC للهندسات الصعبة والإنتاج المتكرر. ولا تكون الآلة الإضافية جديرة بالاستثمار إلا إذا كان حجم العمل والموظفون يبرران المساحة الأرضية والصيانة ورأس المال المرتبط بها.
اجعل الشراء مشروطًا بحجم عمل ممثل
- اختر رسومات ممثلة. أدرج الأعمال الفردية المباشرة، والخصائص الصعبة، والطلبات المتكررة المحتملة، بدلًا من الاقتصار على القطعة الأكثر تعقيدًا.
- طوّر مساري العملية كليهما. حدد الإعدادات، والأدوات، ومراحل الفحص، وجهد البرمجة، وأي عمليات تتطلب معدات منفصلة.
- تحقق من القدرة. افحص المشوار القابل للاستخدام، وخلوص التجهيزة، وخصائص عمود الدوران، وحالة الآلة، والنتائج المثبتة على الخصائص ذات الصلة.
- قارن الاستخدام الواقعي. أدرج التدريب، والصيانة، وإمكانية الوصول إلى الخدمة، والبرامج عند الحاجة، والوقت المستغرق بين أعمال القطع المدفوعة.
فضّل الطاقة اليدوية عندما تهيمن الأعمال البسيطة وغير المنتظمة، ويؤدي التحكم المباشر من المشغّل إلى تجنب إعداد أكبر مما يضيفه. وفضّل CNC عندما تستهلك الهندسة المعقدة، أو الإعدادات المتكررة، أو تحديد الموضع كثيف العمالة الطاقة الإنتاجية بصورة مستمرة. وعندما يظل الطلب غير مؤكد، اختبر مسار CNC المقترح من خلال إسناد أعمال ممثلة إلى جهة خارجية قبل الالتزام برأس المال، مع إبقاء الأعمال اليدوية العاجلة متاحة داخل الورشة.

Vedon
عادةً ما يتم الرد خلال دقائق
هل لديك أي أسئلة حول الصفحة الرئيسية؟
Elaine / مدير المبيعات
Jaye / مدير المبيعات
Jessica / مدير المبيعات