
إعداد مركز تشغيل جسري للمنشآت الملحومة الكبيرة المعرضة للتشوه
إعداد مركز تشغيل جسري لتصنيع القطع الملحومة الكبيرة المعرضة للتشوه
قد يبدو الإطار الملحوم الكبير ثابتًا على طاولة الماكينة، لكنه قد يتحرك بمجرد تحرير المشابك. تؤثر إجهادات اللحام المتبقية، وعدم انتظام سماكة المقاطع، وإزالة المواد كلها في الشكل الهندسي النهائي. لذلك، يجب ألا يقتصر إعداد مركز التشغيل الجسري، إذا نُفذ على نحو سليم، على تثبيت الهيكل بإحكام، بل يجب أيضًا تجنب إجبار القطعة الملحومة على اتخاذ شكل لا يمكنها الحفاظ عليه.
بالنسبة إلى قواعد الماكينات، والمبيتات المصنعة، والإطارات الهيكلية الطويلة، لا يقتصر السؤال المفيد على ما إذا كانت الماكينة تستطيع الوصول إلى جميع الأسطح، بل يتمثل في ما إذا كانت العملية بأكملها قادرة على تحقيق الشكل الهندسي المطلوب في حالة الفحص والتجميع، من دون الحاجة إلى التقويم المتكرر أو التشغيل التصحيحي.
حدد حالة القبول قبل اختيار وسائل التثبيت
ابدأ بالرسم، ومخطط المراجع، وحالة الدعم المقصودة. فقد يتصرف الإطار الذي يُفحص على وسادات محددة على نحو مختلف عن الإطار نفسه عندما يستند على امتداد طاولة الماكينة. ولا يثبت قياس الاستواء أثناء التثبيت بإحكام أن الهيكل سيظل مستويًا بعد فك التثبيت.
حدد الأسطح التي تتحكم في التجميع، ومواضع دعم المكوّن، وما إذا كانت التفاوتات تنطبق في حالة حرة أم مقيّدة. إذا لم يوضح الرسم ذلك، فاحسم الأمر قبل البرمجة. وإلا فقد يتوصل فريقا التشغيل والفحص إلى نتائج مختلفة، رغم اتباع كل منهما طريقة تبدو معقولة.
افحص القطعة الملحومة الواردة وفقًا لهذه الخطة. سجّل التقوس والالتواء ومقدار سماحية التشغيل المتاحة في المواقع الحرجة. فالزاوية المرتفعة لا تعني تلقائيًا وجود سماحية زائدة؛ إذ قد تشير إلى التواء الإطار بأكمله. ويمكن تحديد وضعية أفضل مطابقة قبل القطع أن يمنع تنظيف إحدى وسادات التثبيت بالكامل مع نفاد السماحية في أخرى.
تعامل مع تخفيف الإجهاد بوصفه قرارًا في العملية، لا مجرد بند في قائمة
عندما تسمح مواصفات المواد ومتطلبات التصنيع، قد يكون تخفيف الإجهاد حراريًا مناسبًا قبل التشغيل. وتعتمد ملاءمته ودورته على المادة وإجراء اللحام وسماكة المقطع والخواص المطلوبة. لا تطبق وصفة عامة لدرجة الحرارة ومدة التثبيت على كل هيكل مُصنّع.
عند التعامل مع تفاوتات دقيقة، فكّر فيما إذا كان ينبغي أن يسبق التشغيل الخشن خطوة تثبيت إضافية. فقد تؤدي إزالة كمية كبيرة من المادة إلى إعادة توزيع الإجهاد المتبقي حتى بعد معالجة سابقة. ولا يعني ذلك أن كل قطعة ملحومة تحتاج إلى معالجتين؛ بل يعني أن مسار العمل يجب أن يراعي مخاطر التشوه بدلًا من اتباع العادة.
يساعد التبريد أو الانتظار بين العمليات على معادلة درجات الحرارة، لكن مرور الوقت وحده لا يثبت تخفيف الإجهاد المتبقي بالقدر الكافي. افصل في خطة العملية بين استقرار الحرارة وتخفيف الإجهاد.
ادعم الهيكل من دون تقويمه بالمشابك
نقطة بداية عملية هي استخدام ثلاثة دعامات رئيسية لتحديد مستوى الإعداد، مع دعامات مساعدة قابلة للضبط تحت المناطق المعرضة لأحمال القطع. وفي القطعة الملحومة المرنة، ينبغي أن تلامس هذه الدعامات المساعدة قطعة العمل من دون رفعها إلى شكل جديد. ويجب أن تتبع مواضعها مسارات الأحمال الهيكلية، لا أن تُختار لمجرد وجود فراغات مناسبة بين مجاري الطاولة.
ضع المشابك بالقرب من مناطق مدعومة وصلبة نسبيًا، مثل الأضلاع أو مواضع التقاء المقاطع. فقد يؤدي تثبيت شفة رقيقة في منتصف المسافة بين دعامتين إلى ثنيها إلى الأسفل؛ وقد يترك تشغيلها وهي في هذه الحالة منطقة مرتفعة بعد تحريرها. فزيادة قوة التثبيت لا تعني بالضرورة زيادة الاستقرار.
استخدم تسلسلًا مضبوطًا لإحكام التثبيت، وراقب نقاطًا مرجعية يمكن الوصول إليها باستخدام مؤشرات القياس. إذا تحركت هذه النقاط تحركًا ملحوظًا أثناء الإحكام، فتحقق من ترتيب الدعامات قبل زيادة القوة. وعند الحاجة، وفّر مقاومة فعالة لأحمال القطع بدلًا من الاعتماد على الاحتكاك وحده أو على ضغط المشابك المفرط.
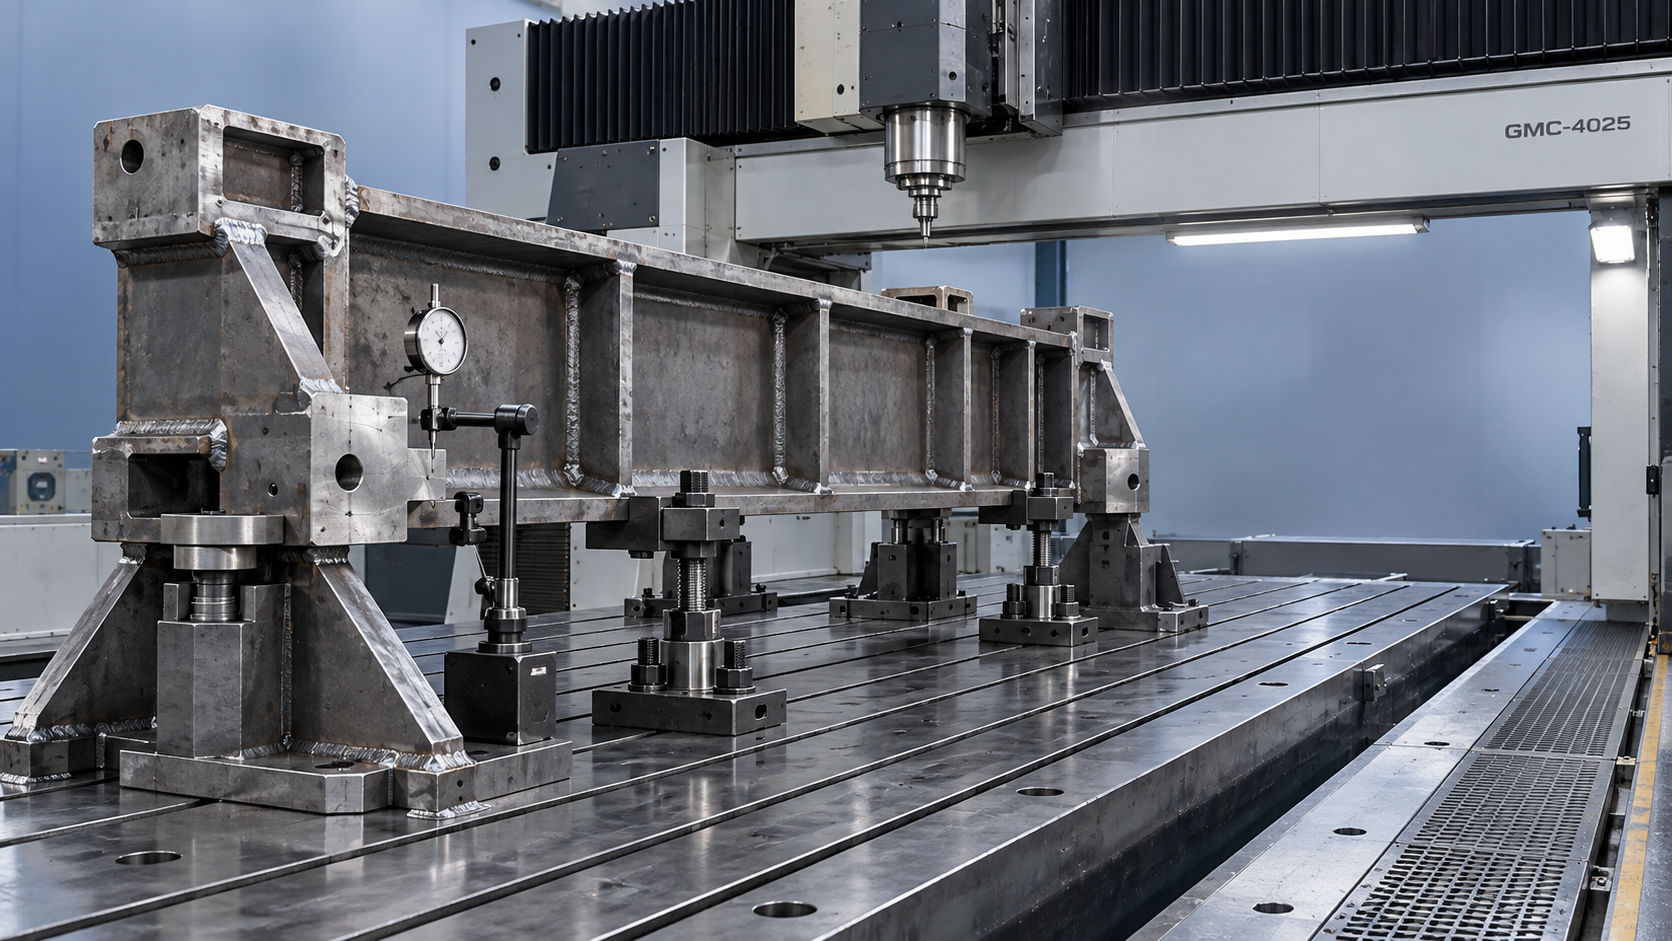
يجب أن يحدد سجل الإعداد الدعامات الرئيسية والمساعدة، ومواضع المشابك، وترتيب الإحكام. وتزداد أهمية ذلك عندما تُنفذ عمليتا التشغيل الخشن والتشطيب في إعدادين منفصلين؛ فالصورة وحدها نادرًا ما توضح أي رافعة لولبية كانت تحمل الحمل وأيها كانت تلامس القطعة فحسب.
تحقق من حيز العمل باستخدام العدد الفعلية المركبة
قد يتمتع مركز التشغيل الجسري بشوط اسمي كافٍ، لكنه يفتقر مع ذلك إلى الخلوص حول تجهيزات تثبيت مرتفعة، أو حامل أداة ممتد، أو عملية تشغيل جانبية. تحقق من أن الكتلة الإجمالية لقطعة العمل وتجهيزات التثبيت تقع ضمن حدود الماكينة، ثم افحص خلوص الرأس، ومساحة تغيير الأداة، وإمكانية الوصول للمسبار، وإزالة الرايش. أدرج أي رأس زاوية أو عدة طويلة الوصول ضمن مراجعة التصادم.
أزل القشور وطرطشة اللحام والنتوءات من مواضع الدعم والمراجع. استخدم المسبار أو مؤشرات القياس للتحقق من عدد كافٍ من النقاط لفهم الشكل الهندسي، بدلًا من المحاذاة استنادًا إلى حافة ملحومة ملائمة واحدة. وحيثما أمكن، أنشئ معالم مرجعية دائمة في مرحلة مبكرة حتى لا تعتمد الإعدادات اللاحقة على أسطح تصنيع غير منتظمة.
توفّر شركة Shandong VEDON Intelligent Equipment Co., Ltd. أدوات ماكينات CNC وحلول التصنيع الذكي وأدوات القطع الدقيقة. وفي هذا التطبيق، ينبغي أن تربط المناقشة الفنية المفيدة بين سعة الماكينة ومدى وصول أدوات القطع من جهة، وتخطيط الدعامات وتسلسل التشغيل المقترحين من جهة أخرى، وألا تقتصر على تحديد ما إذا كانت القطعة الملحومة تتسع على الطاولة.
افصل إزالة السماحية عن تحقيق الشكل الهندسي النهائي
ينبغي أن تترك عملية التشغيل الخشن كمية كافية من المادة لإجراء التصحيح بعد تحرك الهيكل. حدد هذه السماحية استنادًا إلى الشكل الهندسي الوارد، وسجل التصنيع، ومتطلبات التفاوت، بدلًا من استخدام قيمة ثابتة واحدة لكل عملية.
عندما تسمح إمكانية الوصول، وزّع إزالة المادة على الأسطح المترابطة بدلًا من إنهاء سطح مشغّل بدرجة كبيرة مع ترك المنطقة المقابلة من دون تشغيل. شغّل مناطق التثبيت المتقابلة بتسلسل يحد من الإزالة غير المتوازنة. ليس الهدف تحقيق تماثل تام بأي ثمن، بل تجنب إحداث تغيير كبير لا داعي له في الصلابة أو توازن الإجهاد أثناء عملية واحدة.
بعد التشغيل الخشن، أدرج مرحلة مخططة لفك التثبيت وإعادة الفحص. أمّن قطعة العمل من الحركة قبل إرخاء المشابك، ثم أعد ضبط الدعم والمحاذاة باستخدام الطريقة الموثقة. قارن القياسات المرجعية قبل تحديد ما إذا كانت السماحية المتبقية كافية للتشطيب.
تُعد توصيات الشركة المصنّعة للأداة بشأن معلمات القطع نقطة بداية، لكنها لا تثبت أن القطعة الملحومة المرنة ستظل مستقرة. قلل بروز الأداة، واستخدم حواف قطع حادة مناسبة للمادة، وعدّل مقدار التداخل عند تغير الصلابة الموضعية. وغالبًا ما يكون الاهتزاز بالقرب من جدار غير مدعوم مشكلة دعم، لا مجرد مشكلة في سرعة عمود الدوران.
نفّذ عمليات الثقب الثانوية من دون تعطيل الإعداد الرئيسي
قد يكون من الأفضل تنفيذ بعض الثقوب المساعدة غير الحرجة خارج دورة التشغيل الجسري، إذا سمحت تفاوتات مواضعها وإمكانية الوصول إليها بذلك. يشتمل مثقاب VDG50 المغناطيسي على قطر حفر أقصى مدرج قدره 50 mm، وقدرة اسمية تبلغ 1500 W، وقوة جذب لقاعدة مغناطيسية تبلغ 12000 N. وهو أداة حفر منفصلة، وليس بديلًا عن التشغيل المتحكم به بالإحداثيات للثقوب الدقيقة.
يعتمد التثبيت المغناطيسي على ملاءمة المادة الحديدية، وسماكتها، واستوائها، وحالة سطحها. ولا ينبغي اعتبار قوة الجذب المدرجة قوة تثبيت مضمونة على سطح مطلي أو متقشر أو ملحوم رقيق. اتبع تعليمات التشغيل واستخدم وسيلة التثبيت الثانوية المحددة.
حرر القطعة قبل إعلان نجاح العملية
ينبغي أن يحاكي الفحص النهائي حالة الدعم المتفق عليها، وأن يراعي فروق درجات الحرارة في أجزاء الهيكل. ويمكن لمسبار على الماكينة تأكيد الشكل الهندسي في الإعداد الحالي، لكنه لا يستطيع بمفرده تحديد ما سيحدث بعد فك التثبيت.
أدرج في الجدول الزمني فترات مخصصة لمراحل الفحص: التحقق من سماحية المادة الواردة، والتحقق من الحركة بعد التشغيل الخشن، وفحص الشكل الهندسي النهائي بعد تحرير القطعة. إذا ارتد الإطار بعد تحريره إلى شكل يتجاوز التفاوت المسموح به، فالخطوة التالية هي مراجعة أحمال الدعامات والإجهاد المتبقي وتسلسل إزالة المادة، لا تنفيذ تمريرة تشطيب أخرى تلقائيًا في الإعداد المشوه نفسه.

Vedon
عادةً ما يتم الرد خلال دقائق
هل لديك أي أسئلة حول الصفحة الرئيسية؟
Elaine / مدير المبيعات
Jaye / مدير المبيعات
Jessica / مدير المبيعات