
الانجراف الحراري في مراكز التشغيل الجسرية أثناء دورات القطع الطويلة
الانحراف الحراري في مراكز التشغيل الجسرية أثناء دورات القطع الطويلة
يمكن للانحراف الحراري أن يقوّض الدقة تدريجيًا في مركز التشغيل الجسري أثناء دورات القطع الممتدة. فقد تنتج الماكينة أبعادًا مقبولة بعد الإحماء، ثم يظهر خطأ في العمق أو عدم تطابق بين الأسطح بعد ساعات. وتغيّر الحرارة العلاقة بين طرف الأداة وقطعة العمل، حتى عندما يُظهر نظام CNC أن كل محور وصل إلى موضعه المحدد.
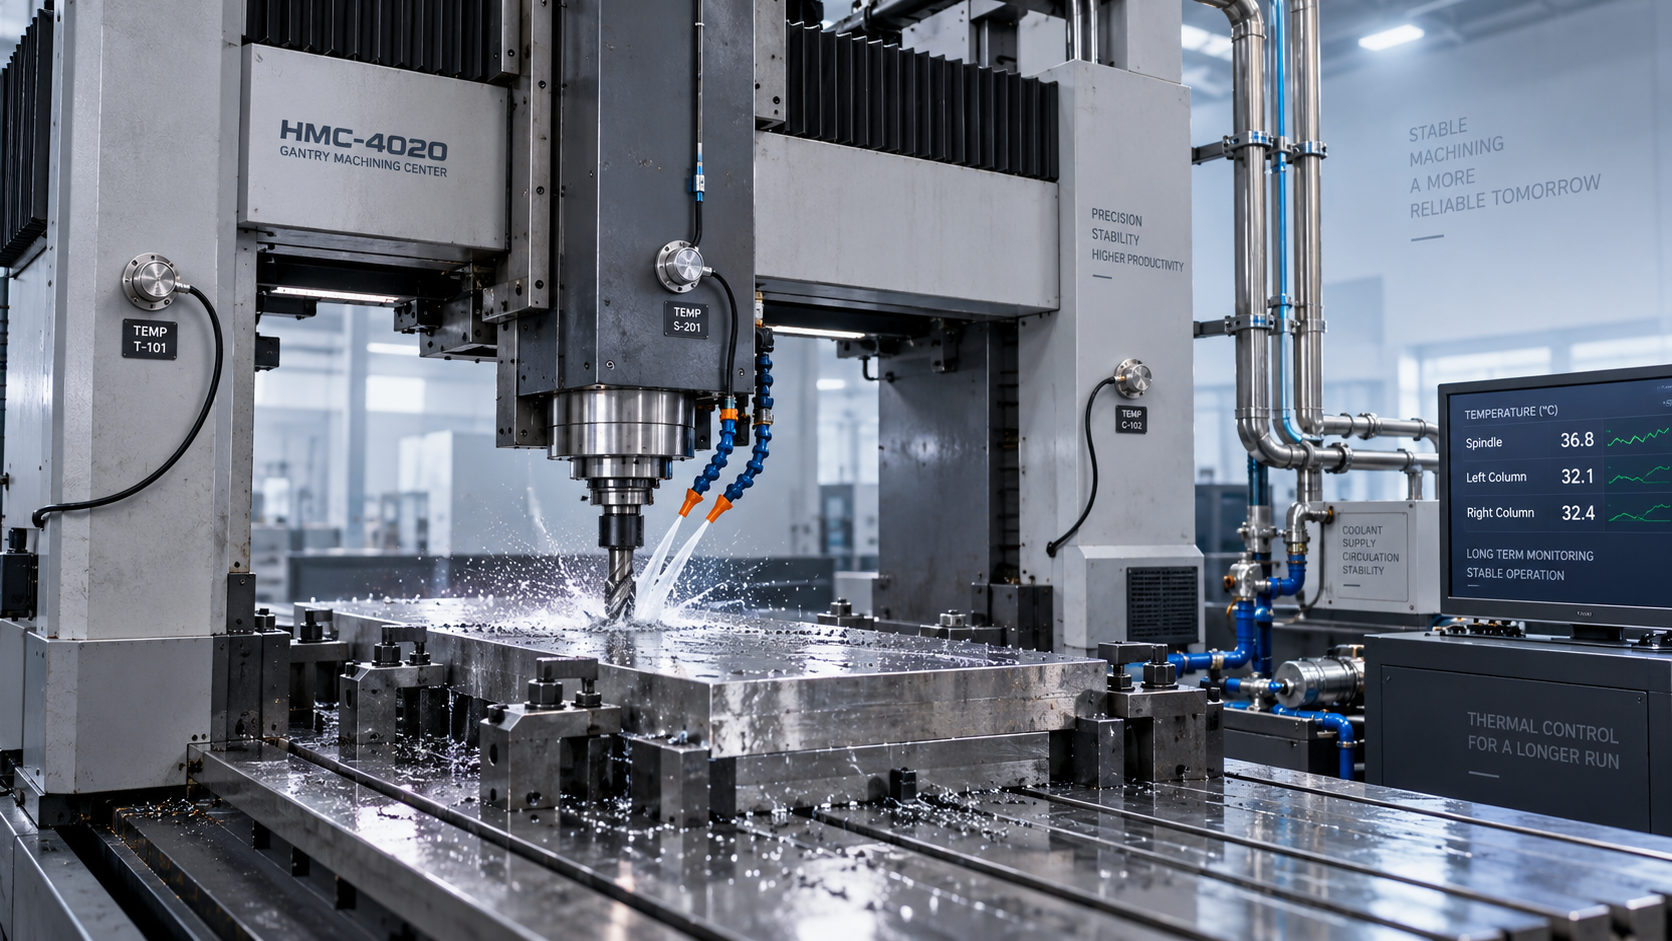
في التقييم الفني، لا يقتصر السؤال المفيد على ما إذا كانت الماكينة مزودة بتعويض حراري، بل يتعلق بمدى قابلية سلوكها الحراري للتنبؤ طوال دورة الإنتاج المستهدفة، بما في ذلك التشغيل الخشن الثقيل، والتشطيب، وتبديل الأدوات، وفترات التوقف، والتشغيل طوال الليل.
لماذا لا تعني قراءة المغزل المستقرة أن الماكينة مستقرة
تؤثر عدة مصادر للحرارة خلال فترات زمنية مختلفة. إذ تولّد محامل المغزل ونظام الدفع حرارة أثناء الدوران. كما تضيف محركات المحاور والبراغي الكروية عند وجودها واحتكاك المجاري الخطية حرارة أثناء الحركة. وينقل القطع الطاقة إلى الرايش وسائل التبريد والأداة وقطعة العمل. وفي الوقت نفسه، تؤثر درجة حرارة المكان والمعدات القريبة في هيكل الماكينة من الخارج.
تكمن الصعوبة في تفاوت التسخين. فالتمدد المنتظم أسهل نسبيًا في النمذجة، أما تدرجات الحرارة فقد تؤدي إلى انحناء المكونات أو ميلها. وفي الجسر الكبير، قد يؤدي التسخين غير المتساوي للأعمدة أو العارضة العرضية إلى تغيير اتجاه الأداة وكذلك موضعها. ولا يستطيع مستشعر حرارة قريب من المغزل وصف هذه الحالة كاملة.
كما أن مدى الحركة مهم. فمسار أداة قصير ومتكرر يوزع نشاط المحاور بطريقة تختلف عن برنامج يتنقل مرارًا عبر كامل نطاق العمل. لذلك، قد لا يهيئ برنامج إحماء يثبّت أداء الماكينة في مهمة إنتاجية معينة الماكينةَ على نحو كافٍ لمهمة أخرى.
وللتوضيح على سبيل المثال، لا للتنبؤ بدقة الماكينة: يتمدد مكوّن فولاذي بطول متر واحد بنحو 60 ميكرومترًا عند ارتفاع حرارته بانتظام بمقدار 5°C، استنادًا إلى معامل تمدد نموذجي يبلغ نحو 12 ميكرومترًا لكل متر لكل درجة مئوية. أما خطأ المسافة بين الأداة وقطعة العمل فعليًا فيعتمد على الهندسة والمادة والقيود والمكونات التي تسخن معًا.
اقرأ نمط الخطأ قبل تغيير الإزاحات
لنأخذ صفيحة كبيرة تُشغّل خشنًا، ثم تُنشأ فيها تجاويف، وبعدها تُشطب أسطحها في إعداد واحد ممتد. تُجرى عملية التمرير النهائية في ظروف حرارية مختلفة عن العملية الأولى. فإذا شُطّف كتف حرج في مرحلة مبكرة، فقد تختلف علاقته بالسطح النهائي عن الهندسة المبرمجة، حتى لو بدا كل تمرير منفرد متسقًا.
قد يشير الانزياح التدريجي عبر المعالم المتعاقبة إلى انجراف يعتمد على الزمن. وقد يوحي خطأ يتغير مع موضع العارضة العرضية بتشوه هيكلي أو سلوك يعتمد على الموضع. أما التغير المفاجئ بعد الانتقال بين سرعات المغزل فيستدعي فحص الاستجابة الحرارية للمغزل. ولا يثبت أي من هذه الأنماط سببًا بعينه، لكن كلًا منها يساعد على تضييق نطاق الاختبار.
لا تغفل قطعة العمل نفسها. فقد يتغير حجمها بعد أن تبرد وتُفك من التثبيت، إذا قِيست وهي دافئة داخل التجهيزة. وبالمثل، لا يوفر القياس بالمسبار على الماكينة مرجعًا مستقلًا تلقائيًا، إذ يستخدم المسبار هيكل الماكينة ونظام الإحداثيات نفسيهما. ويمكن أن يدعم ضبط العملية من دون أن يكشف بالضرورة جميع مصادر الخطأ.
اجعل اختبار القبول يحاكي وردية العمل الفعلية
لا يمكن لعرض قصير لتحديد المواضع إثبات القدرة الحرارية خلال دورة تشغيل طويلة. يتناول ISO 230-3 تحديد التأثيرات الحرارية على أدوات الماكينات، ويوفر إطارًا مفيدًا لمناقشة طرق الاختبار. لكن مجرد الاستشهاد بالمعيار لا يكفي؛ فالظروف المتفق عليها وترتيب القياس والنتائج المبلغ عنها هي ما يحدد مدى صلة الأدلة بالموضوع.
قبل الاختبار، اتفقوا على نطاق التشغيل والخطأ المسموح به في المعالم المهمة. وينبغي أن يشمل التقييم العملي ما يلي:
- الحالة الأولية للماكينة، ودرجة الحرارة المحيطة، ودرجة حرارة سائل التبريد، وتسلسل الإحماء.
- سرعات المغزل، والأحمال، وحركة المحاور، وتبديل الأدوات، وفترات التوقف التي تمثل المهمة المستهدفة.
- الإزاحة بين الأداة وقطعة العمل في مواقع متفق عليها، إلى جانب قياسات درجات الحرارة ذات الصلة.
- حالة التعويض، وأي تغييرات يدوية للإزاحات، وعدم اليقين في نظام القياس.
- السلوك بعد الانقطاع وإعادة التشغيل، وليس أثناء التشغيل المتواصل فحسب.
ينبغي أن تتبع مدة الاختبار العملية قيد التقييم، لا فترة عرض اعتباطية. إذ تتطور بعض التأثيرات الحرارية ببطء، وقد يخفي الاستقرار الظاهري في موضع واحد استمرار الحركة في مواضع أخرى. وعندما يكون ذلك عمليًا، استخدم قياسات إزاحة مستقلة وتجربة تشغيل ممثلة للعملية، ثم افحص الجزء في ظل ظروف حرارة متفق عليها.
إن قابلية تكرار النتائج بين التشغيلات المنفصلة لا تقل أهمية عن أفضل نتيجة. فقد يكون منحنى الانجراف السلس والمتكرر قابلًا للإدارة. أما الانزياح الأصغر لكنه غير المتسق فقد يكون أصعب في التحكم، لأن التصحيح الذي نجح بالأمس قد لا ينجح اليوم.
تحكّم في الحرارة قبل أن تطلب من التعويض تصحيحها
ابدأ بالحفاظ على الاتساق الحراري. حافظ على دوائر التبريد، ونظّف المبادلات الحرارية، وافحص توصيل سائل التبريد في ظروف القطع. وتجنب تيارات الهواء المباشرة أو أشعة الشمس على جانب واحد من الماكينة. فمبرد المغزل المضبوط بدقة لا يزيل الأخطاء الناجمة عن عدم استقرار حرارة المكان أو ارتفاع حرارة خزان سائل التبريد تدريجيًا.
ينبغي أن يحاكي الإحماء نشاطًا فعليًا للمغزل والمحاور، لا أن يقتصر على استهلاك عدد ثابت من الدقائق. وبعد توقف طويل، أجرِ فحصًا محددًا عند إعادة التشغيل قبل تشطيب المعالم الحرجة. وقد يؤدي تعديل الإزاحات مرارًا من دون تسجيل درجة الحرارة وسجل التشغيل إلى إخفاء السلوك الأساسي والتسبب في أخطاء عند تبرد الماكينة.
يكون التعويض الحراري مفيدًا عندما تمثل مدخلاته ونموذجه ظروف التشغيل الفعلية. اسأل عن مصادر الحرارة التي يغطيها، وما إذا كانت استجابته تختلف باختلاف موضع المحور، وكيفية أدائه خارج ظروف المعايرة. ولا ينبغي تقديم التعويض عن تمدد المغزل وحده على أنه تصحيح لجميع التأثيرات الهيكلية وتأثيرات قطعة العمل.
يوفر تخطيط العملية وسيلة أخرى للتحكم. اترك سماحية تشطيب مناسبة بعد التشغيل الخشن، وأتح المجال للتعافي الحراري عندما يكون ذلك مبررًا، وشغّل المعالم المرتبطة بإحكام في ظروف متقاربة. وهناك مفاضلة: فقد تحافظ فترة توقف إضافية على الهندسة لكنها تطيل الدورة. وينبغي أن يستند القرار إلى الانجراف المقاس ومتطلبات التفاوت، لا إلى العادة.
ضع العمليات الثانوية في فئتها المناسبة
ليس من الضروري تشطيب كل ثقب في هيكل كبير باستخدام ماكينة جسرية. فقد يكون من الممكن أحيانًا فصل الثقب الثانوي غير الحرج عن دورة التشغيل الدقيق. فعلى سبيل المثال، VDG60 مثقاب مغناطيسي بقطر حفر أقصى محدد يبلغ 50 mm، وقدرة 1500 W، وقوة تثبيت مغناطيسية للقاعدة تبلغ 12000 N، وليس مركز تشغيل جسريًا. وتعتمد ملاءمته على المادة وحالة التلامس ومتطلبات القاطع والتثبيت الآمن. ولا ينبغي اعتباره عملية مكافئة لإنجاز المعالم الدقيقة من حيث الموضع.
ما الذي ينبغي طلبه من مورّد الماكينة
عند التعامل مع مورّد مثل Shandong VEDON Intelligent Equipment Co., Ltd.، الذي تشمل أنشطته أدوات ماكينات CNC وحلول التصنيع الذكي وأدوات القطع الدقيقة والخدمات، ينبغي أن تربط المناقشة المفيدة بين تصميم الماكينة وعملية القطع المقترحة. اطلب سجلات اختبارات الحرارة ذات الصلة، ومتطلبات نظام التبريد، ونطاق التعويض، وإجراءات التعافي الموصى بها بعد التوقف.
أدرج هذه الظروف في اتفاقية القبول. فالدليل الحاسم ليس رقم دقة واحدًا لماكينة باردة، بل مدى محافظة مركز التشغيل الجسري على العلاقات المطلوبة بين المعالم طوال دورة الإنتاج التي تنوي تشغيلها.

Vedon
عادةً ما يتم الرد خلال دقائق
هل لديك أي أسئلة حول الصفحة الرئيسية؟
Elaine / مدير المبيعات
Jaye / مدير المبيعات
Jessica / مدير المبيعات