
حوامل عمود التفريز في ماكينة التفريز الأفقية: لماذا تُعد الصلابة مهمة
حوامل عمود التفريز الأفقي: لماذا تُعد الصلابة مهمة؟
قد تتمتع ماكينة التفريز الأفقي بقدرة كافية على عمود الدوران، ومع ذلك تواجه صعوبة عند استخدام قاطع ألواح عريض. وقد يكون العامل المحدِّد هو مجموعة العمود، لا المحرك. فعند التحميل، قد تؤدي الحركات الطفيفة في العمود أو محمل الدعم أو الذراع العلوي إلى تغيير موضع القاطع بالنسبة إلى قطعة الشغل. وقد ينتج عن ذلك اهتزاز، أو تفاوت في الأبعاد، أو عدم انتظام في تشطيب السطح، أو تعطل مبكر لحافة القطع.
لذلك تستحق صلابة دعم العمود اهتمامًا أكبر مما يمكن أن توفره صورة في كتالوج. والسؤال المفيد ليس مجرد ما إذا كانت الماكينة تتضمن دعمًا خارجيًا، بل ما إذا كانت المجموعة بأكملها تظل مستقرة في ظروف القطع المقصودة.
تتبّع قوة القطع عبر المجموعة
في ماكينة تفريز أفقي تقليدية من نوع العمود، يدير عمود الدوران عمودًا يحمل قاطعًا واحدًا أو أكثر. ويستند العمود من طرفه الخارجي إلى دعم، يُثبّت عادةً على ذراع علوي، ليسند محمل العمود بعيدًا عن عمود الدوران. ويحد هذا الترتيب من الانحناء مقارنةً ببروز مكافئ غير مدعوم، لكنه لا يلغي الانحراف.
تنتقل قوى القطع عبر القاطع والعمود ومحامل عمود الدوران ومحمل الدعم والذراع العلوي وهيكل الماكينة. ويسهم أي امتثال مرن عند نقاط الوصل في الحركة النسبية بين الأداة وقطعة الشغل. ولا يمكن لكتلة دعم ثقيلة أن تعوّض عن مشبك ذراع علوي غير محكم، أو محمل متآكل، أو سطح تموضع تالف، أو تثبيت مرن لقطعة الشغل.
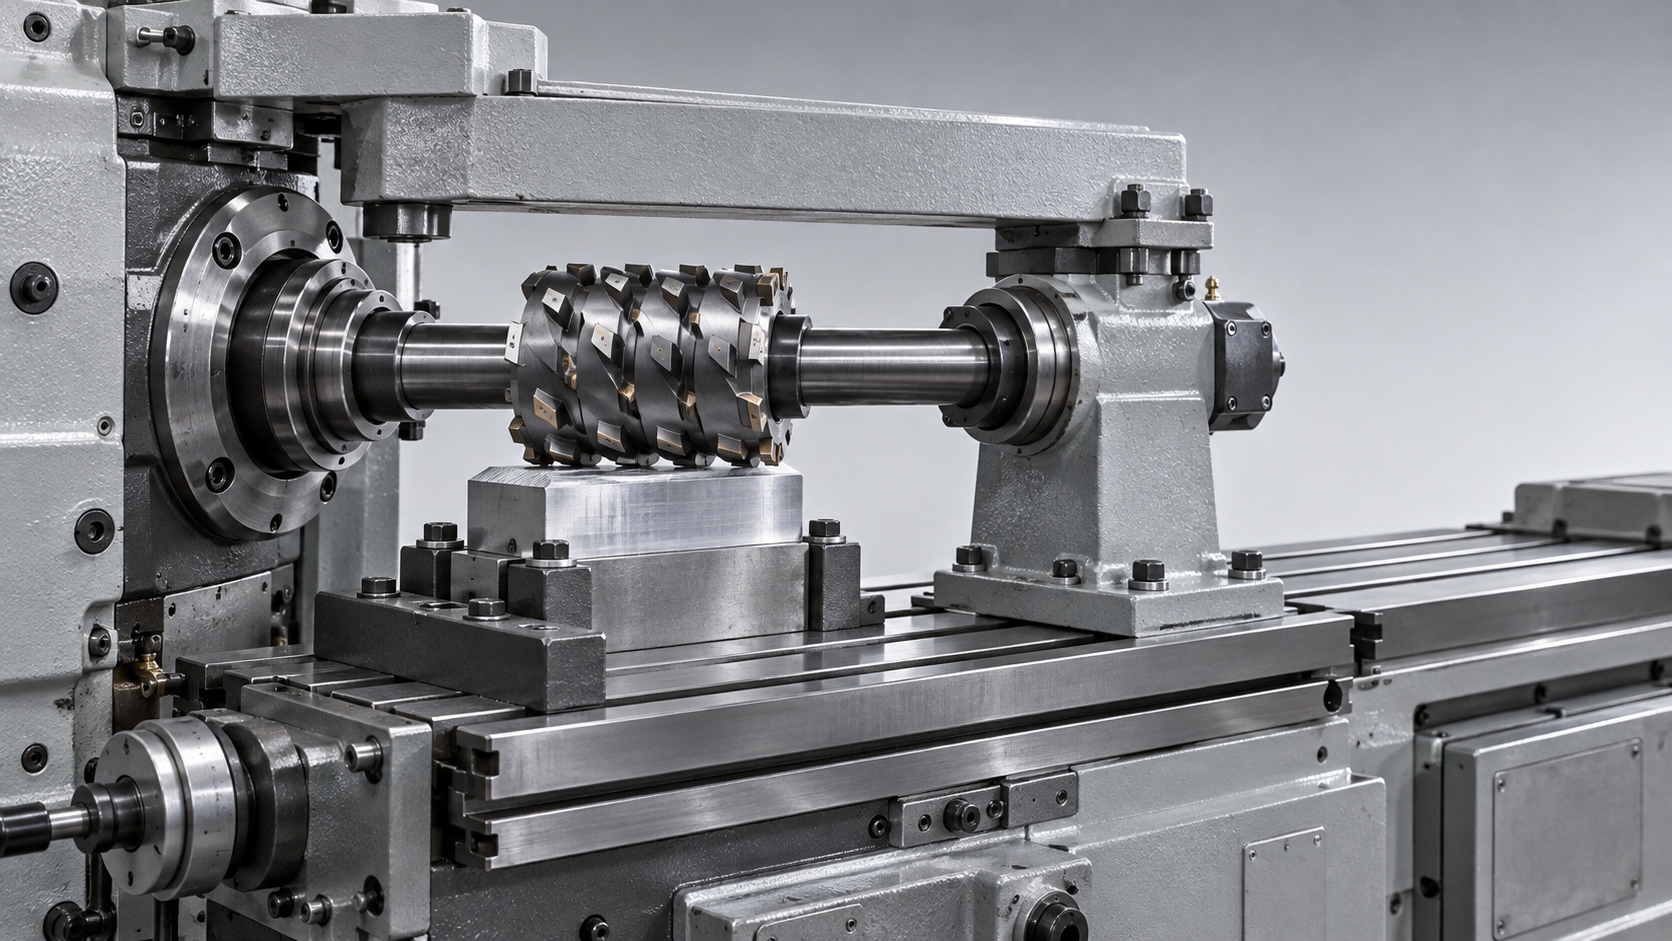
تحقق أيضًا من نوع تصميم الماكينة المقصود. فكثير من مراكز التشغيل الأفقية تستخدم حوامل أدوات مركّبة على عمود الدوران من دون دعم خارجي للعمود. ويختلف تقييم صلابتها عن تقييم ماكينة ذات عمود طويل تُستخدم في التفريز بقاطع الألواح أو التفريز الجانبي والوجهي أو التفريز بمجموعة قواطع. ولا ينبغي استخدام قائمة قبول واحدة لكليهما من دون تعديل.
أهمية القطر والمسافة وموضع القاطع
توضح مبادئ ميكانيكا العوارض سبب أهمية التغييرات الصغيرة ظاهريًا في الإعداد. ففي المقطع الدائري المصمت، تعتمد صلابة الانحناء على عزم المساحة الثاني، الذي يتناسب مع القوة الرابعة للقطر. كما يزداد الانحراف بشدة مع زيادة طول الجزء غير المدعوم. ويتوقف السلوك الدقيق على موضع الحمل وظروف التثبيت، لذا فإن حساب العارضة البسيط أداة للفحص الأولي، وليس تنبؤًا بأداء الماكينة بالكامل.
عمليًا، استخدم أقصر عمود مناسب وأكبر قطر يتوافق مع عمود الدوران والقواطع والدعم. وضع الدعم بالقرب من منطقة القطع كلما سمحت الخلوصات بذلك. وتجنب إطالة الفواصل من دون حاجة، وقيّم موضع القاطع بالنسبة إلى نقطتي الدعم معًا بدلًا من افتراض تساوي صلابة جميع المواضع على امتداد العمود.
يجعل التفريز بمجموعة قواطع هذه الخيارات أكثر تطلبًا. إذ يمكن لعدة قواطع توليد قوى وعزوم مجمّعة عبر مجموعة أطول. ولا يثبت الإعداد الذي يعمل بشكل مقبول مع قاطع ضيق واحد ملاءمته لمجموعة قواطع عريضة. وينبغي أن يكون ترتيب الإنتاج المقترح جزءًا من التقييم.
الصلابة الساكنة لا تروي القصة كاملة
يقيس اختبار الحمل الساكن الإزاحة الناتجة عن قوة مطبقة. أما الاهتزاز الترددي فهو مشكلة ديناميكية تشمل الأنماط الإنشائية والتخميد وظروف القطع والتفاعل بين مرور الأسنان المتعاقب. وقد يُظهر الدعم حركة ساكنة ضئيلة، لكنه يظل يسمح بالاهتزاز عند سرعات معينة لعمود الدوران.
تساعد الصلابة الأكبر عمومًا، لكن لا ينبغي مطلقًا قبول عبارة «خلو من الاهتزاز» بوصفها مواصفة غير مشروطة. فهندسة القاطع وتعشيق الأسنان والانحراف الدوراني وتثبيت قطعة الشغل والمادة كلها عوامل تؤثر في الاستقرار. وقد يؤدي تغيير السرعة إلى كبح حالة غير مستقرة، من دون معالجة الضعف الميكانيكي الأساسي.
افحص نقاط التوصيل، لا حجم المسبوكة فحسب
يجب أن يكون محمل الدعم ملائمًا لمحمل ارتكاز العمود ولنطاق تشغيل الماكينة. وقد يستخدم، بحسب التصميم، محملًا انزلاقيًا أو ترتيبًا بعناصر دحرجة. وتتطلب الخلوصات والتزييت والمحاذاة والسرعة المسموح بها تعليمات خاصة بالتصميم؛ ولا توجد قيمة ضبط موحدة لجميع الحالات.
قد يسمح الخلوص الزائد بالحركة. أما الشد المفرط أو سوء المحاذاة فقد يؤديان إلى ارتفاع الحرارة والتقييد والتآكل المتسارع. وقد يؤدي إجبار الدعم غير المحاذي على اتخاذ موضعه إلى ثني العمود قبل بدء القطع. افحص أسطح الارتكاز واتبع تسلسل المحاذاة والتثبيت الذي تحدده الشركة المصنّعة بدلًا من استخدام قوة المشبك للتغلب على مشكلة في التجميع.
- افحص الانحراف الدوراني للعمود وعمود الدوران كلًا على حدة للمساعدة في تحديد مصدر الخطأ.
- افحص الفواصل ووجوه القواطع وأكتاف التموضع بحثًا عن النتوءات والتلوث والتلف.
- تحقق من أن أقفال الذراع العلوي تثبته بإحكام عند الامتداد المطلوب.
- تحقق من متطلبات تزييت المحمل وقطع الغيار وإمكانية الوصول لأغراض الفحص.
تُعد سهولة تكرار الإعداد أمرًا مهمًا في الإنتاج. فإذا كان التحقق من المحاذاة الصحيحة بعد كل تغيير للقاطع صعبًا، فقد يعتمد الأداء بدرجة مفرطة على مهارة المشغّل.
حوّل ادعاءات الصلابة إلى اختبار قبول
اطلب من الموردين تحديد التهيئة التي تستند إليها ادعاءاتهم بشأن الأداء: قطر العمود وموضع الدعم وأبعاد القاطع والمادة والسرعة ومعدل التغذية وعمق القطع وطريقة تثبيت قطعة الشغل. ومن دون هذه التفاصيل، تكون قيمة المقارنة التي توفرها عينة تشطيب السطح أو فيديو القطع محدودة.
تفصل خطة القبول المفيدة بين الفحوص الهندسية واختبارات التشغيل الآلي. ويوفر ISO 230-1 إطارًا لاختبارات الدقة الهندسية في ظروف عدم التحميل أو شبه الساكنة، حيثما ينطبق ذلك. لكنه لا يحدد بمفرده السلوك المقبول للاهتزاز الترددي أثناء عملية إنتاج معينة. حدّد إجراءات الاختبار والتفاوتات وتكوين التشغيل المنطبق في مستندات الشراء.
في تجربة التشغيل الآلي، استخدم ترتيب قواطع ومادة قطعة شغل ممثلين للتطبيق الفعلي. وقِس الأبعاد والتشطيب في مواضع محددة، وكرّر القطع بعد فترة الإحماء المتفق عليها. وسجّل اتجاهات درجة حرارة المحمل وأي اهتزاز غير طبيعي. وينبغي أن تستند حدود القبول إلى متطلبات القطعة ومواصفات الماكينة، لا إلى رقم عام اعتباطي للصلابة.
إذا شمل الاختبار قياس الإزاحة، فوثّق اتجاه القوة ونقطة تطبيقها وموضع القياس ودقة الجهاز. ولا تكون قيمة الصلابة، المعبر عنها بالقوة مقسومة على الإزاحة، ذات معنى إلا عند معرفة هذه الظروف.
احرص على أن تكون مقارنات المعدات دقيقة من الناحية الفنية
تُعد الصلابة مهمة في تشغيل المعادن، لكن لا يمكن نقل المواصفات بين ماكينات مختلفة في نوعها. فعلى سبيل المثال، تذكر مواصفات المثقاب المغناطيسي VD16E قطر حفر أقصى قدره 16 mm، وقدرة اسمية تبلغ 1,350 W، وقوة تثبيت مغناطيسية اسمية تبلغ 11,500 N. ولا تمثل قيمة قوة التثبيت هذه تصنيفًا لصلابة عمود التفريز؛ كما يعتمد الالتصاق المغناطيسي على قطعة الشغل وظروف التلامس. وهذه القيمة تخص تقييمًا منفصلًا لمعدات الحفر.
تجمع Shandong VEDON Intelligent Equipment Co., Ltd. بين البحث والتطوير والتصنيع والمبيعات والخدمات في مجالات أدوات ماكينات CNC وحلول التصنيع الذكي وأدوات القطع الدقيقة. وعند مناقشة تطبيق مع مورد يغطي هذه الفئات، أبقِ معايير قبول التفريز منفصلة عن قدرة الحفر أو مواصفات الملحقات. واطلب أدلة مرتبطة بتكوين الماكينة الفعلي.
في ماكينة التفريز الأفقي، يتمثل الدليل الحاسم في نظام دعم مركّب على نحو صحيح وينفذ عملية القطع المطلوبة بصورة متكررة. وقبل اعتماد المعدات، اتفق على ترتيب العمود وإجراء المحاذاة وتجربة الإنتاج ومتطلبات الصيانة. فهذه التفاصيل تكشف عن القدرة القابلة للاستخدام أكثر مما تكشفه قدرة عمود الدوران أو حجم الدعم وحدهما.

Vedon
يرد عادةً خلال دقائق
هل لديك أي أسئلة متعلقة بالصفحة الرئيسية؟
William / الرئيس التنفيذي / مؤسس العلامة التجارية
إيلين / مديرة المبيعات
Jaye / مدير المبيعات