
ما استخدامات آلة التفريز الأفقية في تشغيل المعادن؟
تُستخدم آلة التفريز الأفقية لإزالة المعدن من قطع العمل عند تشغيل الشقوق والأخاديد والأسطح المستوية والأكتاف وغيرها من السمات التي تستفيد من اتجاه المغزل الأفقي. تشمل الأعمال الشائعة قطع مجاري المفاتيح الخارجية في الأعمدة، وتشغيل الأخاديد المتوازية في الكتل، وإزالة كميات كبيرة من المادة من المسبوكات أو المطروقات الخام. وتعتمد ملاءمتها لمهمة معينة على ترتيب القواطع، وطريقة تثبيت قطعة العمل، وقدرة المغزل، وإمكانية الوصول إلى الأسطح المطلوبة.
يشمل هذا المصطلح كلاً من الآلات التقليدية التي تستخدم قواطع مركبة على عمود حامل، ومراكز التشغيل الأفقية بنظام CNC. وتشترك هذه الآلات في اتجاه المغزل الأفقي، لكن تجهيزاتها وطرق تشغيلها تختلف. ويساعد فهم هذا الاختلاف على ربط نوع الآلة بالعمليات التي تنفذها فعلياً.
كيف يغيّر المغزل الأفقي عملية القطع
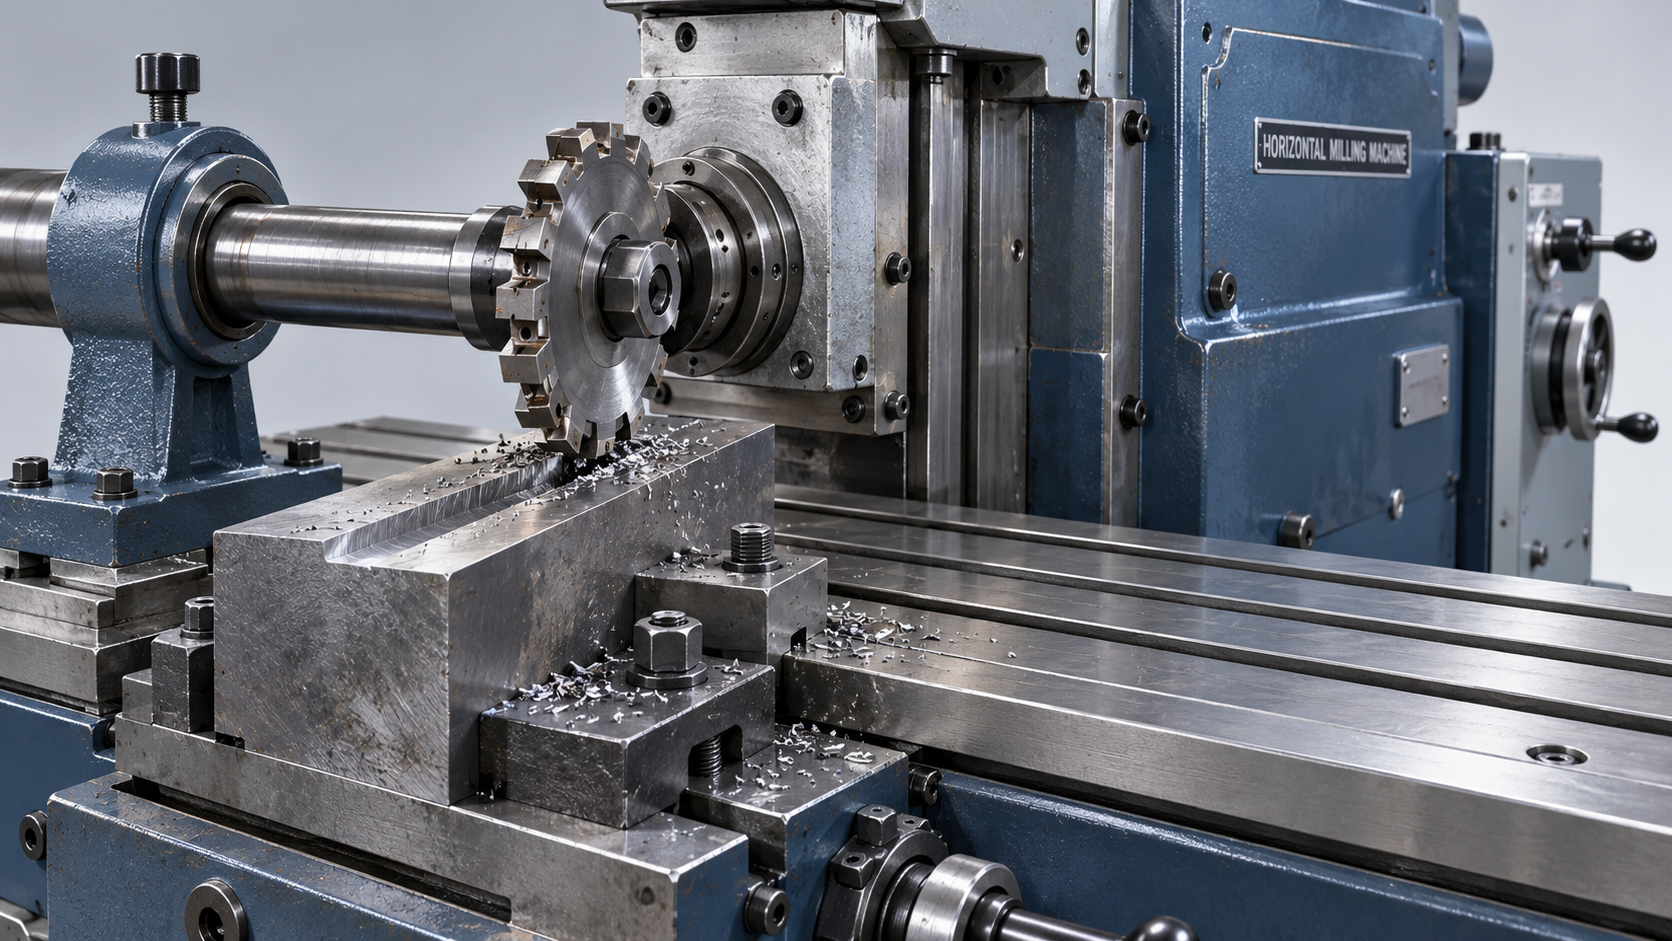
في آلة التفريز الأفقية التقليدية، غالباً ما يُركّب قاطع أسطواني أو قرصي على عمود حامل يمتد من المغزل. ويساعد مسند خارجي على مقاومة انحناء العمود الحامل. تتحرك قطعة العمل بمحاذاة القاطع الدوّار، وتزيل الأسنان الموجودة حول محيطه المادة. ويلائم هذا الترتيب عمليات القطع الطويلة والمستقيمة والعمليات التي تتطلب تعشيقاً واسعاً للقاطع.
يُثبّت مركز التشغيل الأفقي بنظام CNC عادةً الأدوات الفردية مباشرةً في المغزل باستخدام حوامل الأدوات. ويستخدم حركات محاور مبرمجة، وغالباً ما يضم طاولة دوارة أو منصة تثبيت قابلة للفهرسة. وتُستخدم قواطع تسوية الوجه، وقواطع التفريز الطرفية، والمثاقب، وأدوات التجويف لتنفيذ عمليات مختلفة من دون الحاجة إلى العمود الحامل الطويل المرتبط بآلة التفريز الأفقية التقليدية.
لا يحدد اتجاه المغزل وحده قدرة القطع أو دقته. فلترتيب العمود الحامل الصلب وترتيب حامل الأدوات المدمج في آلة CNC حدود مختلفة. ويؤثر بروز الأداة، وحالة المحامل، وصلابة التجهيز، والمسافة بين موضع القطع ودعاماته، كلها في مدى ثبات تعشيق حافة القطع مع المعدن.
الشقوق والأخاديد ومجاري المفاتيح الخارجية
يُعدّ شقّ المواد من أوضح تطبيقات آلة التفريز الأفقية التقليدية. إذ يزيل القاطع الجانبي والوجهي المادة بأسنانه المحيطية، بينما تساعد أسنانه الجانبية على تشكيل جدران الشق. ويُفيد ذلك في إنشاء القنوات في مكونات الآلات، وأخاديد الخلوص، والشقوق الممتدة عبر سطح يمكن الوصول إليه.
يجب أن يتوافق الشق مع مسار دخول القاطع وخروجه. فالقاطع القرصي يترك بطبيعته نهاية منحنية عند دخول محيطه إلى قطعة العمل أو خروجه منها. وقد يكون من الأسهل إنشاء شق مغلق يتطلب شكلاً معيناً للنهاية باستخدام قاطع تفريز طرفي، شريطة توافر وصول الأداة وصلابة كافيين.
تُعدّ مجاري المفاتيح الخارجية في الأعمدة تطبيقاً شائعاً آخر. ويتطلب العمود دعماً محكماً لمقاومة الدوران والانحناء، بينما تحدد محاذاة القاطع موضع مجرى المفتاح بالنسبة إلى خط مركز العمود. أما مجرى المفتاح الداخلي داخل ثقب، فيطرح تحدياً مختلفاً من ناحية الوصول، ويتطلب عموماً استخدام التخديد أو التثقيب أو عملية أخرى مناسبة.
عند تشغيل أخاديد بتفاوتات ضيقة، لا يمثل العرض الاسمي للقاطع سوى نقطة البداية. إذ يؤثر انحراف القاطع، وحالة أسنانه، وانحراف العمود الحامل، وقوى القطع في العرض النهائي. ويساعد إجراء قطع تجريبي ثم قياسه على تحديد النتيجة الفعلية قبل تشغيل السمة النهائية.
الأسطح العريضة وتشغيل عدة سمات في تمريرة واحدة
يستخدم التفريز السطحي، المعروف أيضاً بالتفريز الأسطواني، قاطعاً أسطوانياً لإنتاج سطح مستوٍ بينما تمر قطعة العمل أسفله. وهو مناسب للأسطح التي يمكن الوصول إليها في الكتل والصفائح والمكونات المماثلة. وقد يزيل القطع مادة زائدة خشنة أو يهيئ سطحاً مرجعياً للعمليات اللاحقة.
يستخدم التفريز بين القواطع قاطعين جانبيين متباعدين لتشغيل وجهين متوازيين متقابلين في التمريرة نفسها. فعلى سبيل المثال، يمكنه تشكيل كتفين على أحد المكونات مع ضبط المسافة بينهما من خلال ترتيب القواطع والفواصل. ومع ذلك، تظل الدقة الناتجة معتمدة على انحراف القواطع وحالة الفواصل وثبات قطعة العمل.
يوسّع التفريز المتعدد هذا المبدأ بتركيب عدة قواطع على عمود حامل واحد. ويمكن لقواطع مختلفة إنتاج مجموعة من الأسطح المستوية والأخاديد والأكتاف أثناء مرور المكوّن عبر التجهيز. ويكون ذلك مفيداً عندما يبرر تكرار هندسة القطعة تخصيص ترتيب للأدوات.
يؤدي الجمع بين عمليات القطع إلى زيادة الحمل على التجهيز بأكمله. فمجموعة القواطع تولّد مقاومة قطع أكبر من قاطع ضيق واحد، لذلك يجب أن يتناسب عزم المغزل ودعم العمود الحامل وقدرة التغذية وقوة أداة التثبيت مع العملية المجمعة. ولا يؤدي تركيب قواطع إضافية تلقائياً إلى تقصير زمن الإنتاج إذا كان لا بد من خفض التغذية بدرجة كبيرة.
إزالة كميات كبيرة من المادة وتشغيل الهياكل
غالباً ما يرتبط التفريز الأفقي بعمليات القطع الثقيلة، لأن هياكل الآلات المناسبة وتجهيزات الأدوات المدعومة تستطيع مقاومة قوى قطع كبيرة. وتزيل عمليات الخشونة المادة الزائدة من خامات الفولاذ ومكونات الحديد الزهر وقطع العمل الأخرى، قبل أن تحدد عمليات التشطيب الأبعاد النهائية.
لا يعطي عمق القطع وحده صورة كاملة عن الحمل. إذ تتضافر عوامل عرض التعشيق، والتغذية لكل سن، وقطر القاطع، ومتانة المادة، وهندسة الأداة. فقد يتطلب قطع عريض بعمق متوسط قدرة أكبر من قطع أعمق وأضيق. وعند سرعات المغزل المنخفضة، يستحق العزم المتاح اهتماماً خاصاً؛ فتصنيف القدرة الاسمية للمحرك لا يصف جميع ظروف التشغيل.
تُعدّ مراكز التشغيل الأفقية بنظام CNC مفيدة بوجه خاص للهياكل وأجسام الصمامات والمكونات المنشورية التي تتضمن سمات على عدة أوجه. ويمكن للطاولة الدوارة تقديم الأوجه المتعاقبة إلى المغزل، ما يتيح التفريز السطحي والثقب والتجويف وتشكيل المحيط ضمن عملية تثبيت واحدة. وتعتمد إمكانية الوصول الفعلية على مشوار الطاولة، وقدرة الفهرسة، وخلوص أداة التثبيت، ومدى وصول الأداة.
يساعد إبقاء القطعة مثبتة على الحفاظ على العلاقات بين السمات الموجودة على أوجه مختلفة، لكن دقة المحور الدوار وموضع أداة التثبيت يساهمان أيضاً في النتيجة. كما تتطلب الجيوب العميقة والثقوب المجوفة المتراجعة خلوصاً كافياً للأداة؛ فالمغزل الأفقي لا يمنع حدوث تداخل بين حامل الأداة وأداة التثبيت وقطعة العمل.
تتطلب أسنان التروس والسمات المشكلة المعدات المناسبة
يمكن لآلة تفريز أفقية تقليدية مجهزة برأس تقسيم وقاطع تشكيل مناسب تشغيل فراغات أسنان التروس المفردة، وذلك بفهرسة الخام بين عمليات القطع. ويجب أن يتوافق القاطع مع شكل السن وهندسة الترس المطلوبين. ولا يعني وجود مغزل أفقي بحد ذاته أن الآلة نظام مخصص لإنتاج التروس.
تتطلب الأخاديد أو الأسنان الحلزونية تنسيقاً بين الدوران والحركة الخطية، ويتحقق ذلك باستخدام ترتيبات ميكانيكية مناسبة أو محاور متحكم بها. وبالمثل، تتطلب الأسطح ثلاثية الأبعاد المعقدة حركة المحاور اللازمة وقدرات البرمجة وإمكانية وصول الأداة. ولا ينبغي اعتبار آلة التفريز الأفقية اليدوية الأساسية ومركز التشغيل متعدد المحاور بديلين متكافئين لهذه المهام.
متى يكون التصميم الأفقي مناسباً للعمل
ترتبط أبرز أسباب اختيار الترتيب الأفقي بهندسة السمة وتجهيز القطع. فالأخاديد الطويلة التي يسهل الوصول إليها، والأوجه المتوازية المناسبة للقواطع المزدوجة، ومجموعات السمات المتكررة، تلائم التفريز التقليدي باستخدام العمود الحامل. أما المكونات التي تتطلب تشغيل عدة جوانب، فغالباً ما تلائم مركز تشغيل أفقي بنظام CNC مزوداً بترتيب فهرسة مناسب.
ويُعدّ إخلاء الرايش اعتباراً عملياً آخر. فعند توجيه قطعة العمل على نحو مناسب، يسقط الرايش بعيداً عن الأوجه الرأسية وبعض التجاويف بسهولة أكبر، ما يقلل إعادة قطعه. ومع ذلك، قد تحتفظ الجيوب العميقة بالرايش، ولا سيما إذا أعاقت أداة التثبيت خروجه. ويجب أن يصل سائل التبريد ونظام إزالة الرايش إلى منطقة القطع الفعلية.
غالباً ما توفر آلة التفريز الرأسية رؤية مباشرة أكثر ووصولاً أسهل للجيوب الضحلة والسمات الموجودة على الوجه العلوي والتغييرات المتكررة في التجهيز اليدوي. ولا يضمن أي من الاتجاهين تشطيباً أفضل. فقد تنتج علامات الاهتزاز أو الجدران المخروطية أو الأبعاد غير المتسقة عن ضعف الدعم أو زيادة بروز الأداة في كلا النوعين.
عند مراجعة قائمة طرازات مثل 8835، لا يكفي اسم الطراز وحده لتحديد مدى ملاءمته لهذه العمليات. وتشمل المواصفات ذات الصلة ترتيب المغزل، والمشوار القابل للاستخدام، وواجهة الأدوات، وخصائص العزم، وسعة الطاولة، وأي تجهيز لمحور دوار. وتربط هذه التفاصيل الآلة بعملية القطع المقصودة.
في الأجزاء رقيقة الجدران، تؤدي إزالة المادة أيضاً إلى تغيير صلابة قطعة العمل أثناء التشغيل. فقد يبقى القطع مستقراً قرب قاعدة صلبة، ثم يبدأ بالاهتزاز مع ترقق الجدار. ويساعد ترك سماحية للتشطيب، ودعم الأجزاء المعرضة للخطر، واختيار تسلسل قطع مناسب على التحكم في هذا التغيير. ويجب أن تلائم العملية النهائية حالة القطعة بعد الخشونة، إذ قد يختلف دعمها ومقاومتها لقوى القطع اختلافاً كبيراً عن حالتهما في الخام الأصلي.

Vedon
يرد عادةً خلال دقائق
هل لديك أي أسئلة متعلقة بالصفحة الرئيسية؟
William / الرئيس التنفيذي / مؤسس العلامة التجارية
إيلين / مديرة المبيعات
Jaye / مدير المبيعات