
اهتزاز ماكينة التفريز الأفقية: هل السبب عمود التفريز أم القاطع أم تثبيت قطعة العمل؟
اهتزاز ماكينة التفريز الأفقي: هل السبب عمود التفريز أم القاطع أم تثبيت قطعة العمل؟
عندما تبدأ ماكينة التفريز الأفقي في الاهتزاز، قد يؤدي تغيير سرعة المغزل إلى تهدئة عملية القطع، لكنه قد لا يعالج السبب. فزيادة الجزء البارز من عمود التفريز، أو انحراف القاطع، أو تآكل الأسنان، أو عدم كفاية تثبيت قطعة العمل، قد تؤدي إلى اهتزاز يضر بجودة السطح ويقصر عمر الأداة. ويتمثل التحدي في تحديد الجزء الذي يفقد صلابته في التجهيز قبل أن تهدر عملية قطع أخرى الوقت والمواد.
تعامل مع الماكينة وعمود التفريز والقاطع والتجهيزة وقطعة العمل على أنها نظام مترابط واحد. لا يستطيع القاطع الحاد تعويض عدم دعم اللوح، كما لا تستطيع الملزمة الثقيلة تثبيت عمود تفريز غير مدعوم جيدًا. وتكون الفحوص الأكثر فائدة هي التي تتبع مسار قوى القطع، لا أعلى مصدر للضوضاء.
اقرأ الأعراض قبل تغيير التجهيز
الاهتزاز الترددي هو اهتزاز ذاتي الإثارة، غالبًا ما يستمر عندما تقطع الأسنان المتعاقبة سطحًا متموجًا خلّفته الأسنان السابقة. لكن ليس كل اهتزاز اهتزازًا تردديًا. فقد ينتج عن سن تالف أو انحراف مفرط أو مكوّن مرتخٍ صدمات دورية تشبه صوته. ولا تكفي الضوضاء وحدها لتحديد المصدر.
سجّل الموضع الذي تبدأ فيه المشكلة: عند دخول القاطع، أو طوال فترة التلامس، أو قرب حافة غير مدعومة، أو عند موضع معين للطاولة فقط. دوّن قطر القاطع وعدد الأسنان وسرعة المغزل ومعدل التغذية وعرض القطع وعمقه. وتحول هذه التفاصيل التعديلات العشوائية إلى مقارنات مفيدة.
- يشير ازدياد الاهتزاز باتجاه حافة غير مدعومة إلى مرونة قطعة العمل.
- يشير تكرار أثر سن بارز إلى ضرورة فحص حالة الأسنان والانحراف.
- يتطلب الاهتزاز من دون قطع فحص المغزل أو منظومة القيادة أو مجموعة عمود التفريز أو المحامل قبل مواصلة تجارب القطع.
أوقف الماكينة فورًا إذا تحركت قطعة العمل، أو تحرك حامل عمود التفريز، أو بدأت الأسنان تتشقق. افصل الماكينة عن مصدر الطاقة قبل لمس أدوات القطع أو ضبط الدعامات أو فحص التثبيت. لا تحاول أبدًا تحسس الاهتزاز بلمس مكونات دوارة.
صلابة عمود التفريز: افحص طول الجزء غير المدعوم
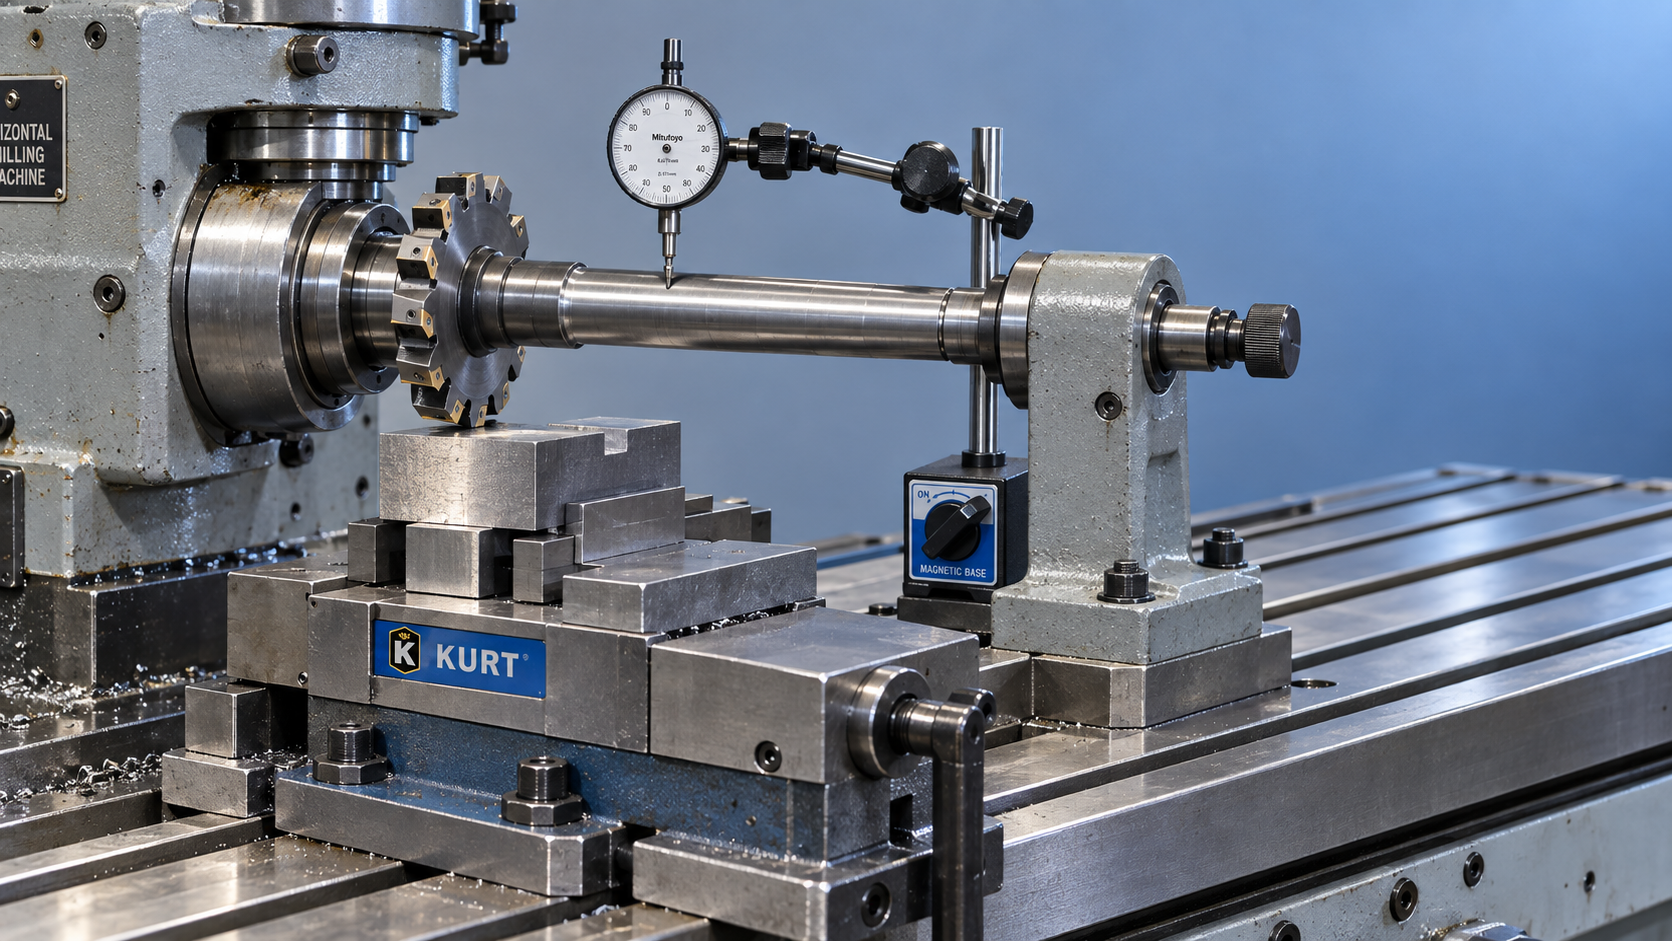
في إعداد تفريز أفقي يستخدم عمود تفريز، ابدأ بفحص المسافة بين مقدمة المغزل والقاطع والدعامة الخارجية. يكون الجزء الطويل والرفيع غير المدعوم أكثر عرضة للانحناء تحت حمل القطع. وحسب ترتيب الماكينة، قرّب القاطع من المغزل وضع الدعامة لتقصير هذا الجزء، من دون إعاقة عملية القطع.
لا تدفع الدعامة إلى موضعها فحسب ثم تشد كل شيء بقوة أكبر. يجب محاذاة محمل الدعامة مع عمود التفريز وضبطه وفقًا لدليل الماكينة. فقد تؤدي المحاذاة غير الصحيحة أو الخلوص غير المناسب إلى توليد الحرارة والالتصاق وأحمال إضافية.
افحص السطح المخروطي للمغزل وأسطح تثبيت عمود التفريز والفواصل ووجوه القاطع بحثًا عن الرايش والنتوءات والتلف. فقد تمنع مجموعة فواصل ملوثة التثبيت المتعامد. افحص صامولة عمود التفريز ومكونات التثبيت وفق الإجراء المحدد؛ فالشد الزائد لا يعوض عن أسطح تلامس متسخة أو تالفة.
بعد عزل الماكينة بأمان، استخدم ساعة قياس عند أسطح مرجعية يمكن الوصول إليها، وأدر المجموعة يدويًا حيثما كان ذلك مسموحًا. قارن انحراف عمود التفريز بانحراف القاطع. إذا كان انحراف العمود مقبولًا بينما انحراف القاطع غير مقبول، فافحص أسطح التثبيت أو ثقب القاطع أو مواضع الأسنان. استخدم حدود الشركة المصنّعة بدلًا من اعتماد تفاوت عام غير مستند إلى مواصفات.
قد تجعل حالة القاطع إعدادًا صلبًا يبدو غير مستقر
افحص كل سن، وليس السن الأسهل رؤيةً فقط. ابحث عن الزوايا المتشققة والتآكل غير المتساوي والحافة المتراكمة والرايش العالق وبروز الأسنان غير المتساوي. عند استخدام أدوات ذات لقم قابلة للاستبدال، نظّف الجيوب وافحص تثبيت اللقم وحالة البراغي وفق إجراءات صانع الأداة.
يؤدي الانحراف الشعاعي إلى تحميل الأسنان بشكل غير متساوٍ؛ فقد يزيل أحد الأسنان كمية أكبر بكثير من المادة بينما تكاد الأسنان الأخرى لا تقطع. وقد يؤدي خفض التغذية عندها إلى احتكاك الأسنان قليلة التحميل بدلًا من حل المشكلة. صحح مشكلة التثبيت أو الانحراف قبل استنتاج أن معدل التغذية المبرمج مرتفع أكثر من اللازم.
كما أن اختيار القاطع مهم. فالقطع بعرض كبير يفرض حملًا ملحوظًا على عمود التفريز والتجهيزة، بينما قد يزيد تعشيق عدد كبير جدًا من الأسنان القوة ويحد من مساحة خروج الرايش. افحص هندسة القاطع وخطوة الأسنان والتعشيق الموصى به بما يتناسب مع المادة. وقد تقلل الهندسة الأكثر حدة وإيجابية قوة القطع، لكن يجب أن تظل متانة الحافة ملائمة للتطبيق.
افحص أيضًا إخلاء الرايش. فقد يؤدي إعادة قطع الرايش العالق إلى صدمات غير منتظمة وإتلاف الحواف. أزل الرايش المتراكم فقط بعد إيقاف الماكينة وباستخدام طريقة معتمدة.
تثبيت قطعة العمل: ادعم موضع القطع، لا المكوّن فحسب
قد تكون قطعة العمل مثبتة بإحكام ضد الانزلاق، لكنها تظل قابلة للانثناء تحت القاطع. وتحتاج الصفائح الرقيقة والمقاطع الطويلة والنتوءات البارزة إلى دعم بالقرب من منطقة التحميل. وقد يؤدي زيادة ضغط الملزمة إلى تشويه القطعة من دون تحسين صلابتها في موضع التشغيل.
تتبّع انتقال الحمل إلى الطاولة. افحص نقاط التلامس أسفل قطعة العمل واستقرارها على الموازيات وتثبيت الملزمة وبراغي التجهيزة والمصدّات التي تقاوم قوة القطع المتوقعة. اجعل أحمال التثبيت فوق المناطق المدعومة. يجب أن تلامس الدعامات القابلة للضبط القطعة من دون رفعها عن أسطح تحديد موضعها.
إذا ظهر الاهتزاز فقط عند وصول القاطع إلى جزء بارز، فقلّل بروز الجزء أو أضف دعمًا مناسبًا قبل تغيير أدوات القطع. في الماكينات ذات الخلوص العكسي، لا تنتقل عشوائيًا إلى التفريز التسلقّي؛ فقد تسحب قوى القطع الطاولة نحو القاطع. التزم باتجاه التفريز المسموح به للماكينة ومتطلبات التحكم في الخلوص العكسي.
تحتاج عمليات الحفر المنفصلة إلى فحوص خاصة بها للاستقرار. على سبيل المثال، يذكر المثقاب المغناطيسي VDD80 ذو اللقم الحلقية محركًا بقدرة 2000 W وقوة تثبيت مغناطيسية تبلغ 16000 N. هذه المواصفة ليست معيارًا لتثبيت قطع العمل في التفريز؛ إذ يعتمد التثبيت المغناطيسي الفعلي على المادة والسماكة وحالة السطح وتعليمات الشركة المصنّعة. ولا ينبغي اعتباره بديلًا عن تجهيزة التفريز.
استخدم معلمات القطع لاختبار التشخيص
بعد التحقق من التثبيت والدعم وحالة القاطع، أجرِ تجارب قطع مضبوطة. غيّر متغيرًا واحدًا في كل مرة وحافظ على تعشيق الاختبار ثابتًا. يشير هدوء القطع عند سرعة مختلفة إلى احتمال الوصول إلى نطاق تشغيل أكثر استقرارًا، لكنه لا يثبت سلامة التجهيز الميكانيكي.
عند تغيير سرعة المغزل، ضع معدل التغذية لكل سن في الحسبان:
معدل التغذية لكل سن = معدل تغذية الطاولة ÷ (سرعة المغزل × عدد الأسنان).
إن الإبقاء على معدل تغذية الطاولة ثابتًا مع خفض السرعة يزيد الحمل على كل سن. اضبط التغذية بعناية ضمن إرشادات الشركة المصنّعة للقاطع. وإذا ظلت قوة القطع مفرطة، فقلّل عمق التعشيق أو عرضه بدلًا من خفض التغذية مرارًا حتى تحتك الحواف.
إذا استمر الاهتزاز بعد هذه الفحوص، فيلزم إجراء فحص صيانة لمحامل المغزل وموجهات الانزلاق وحركة الطاولة ودعامة عمود التفريز. لا تحاول إخفاء عطل ميكانيكي آخذ في التطور بإجراء عمليات قطع أخف باستمرار.
زوّد الدعم الفني ببيانات إعداد يمكن تقييمها
تجمع Shandong VEDON Intelligent Equipment Co., Ltd. بين البحث والتطوير والتصنيع والمبيعات والخدمات في مجالات ماكينات CNC وحلول التصنيع الذكي وأدوات القطع الدقيقة. ولإجراء مناقشة تشمل حالة الماكينة وأدوات القطع، قدّم صورًا للإعداد وأبعاد عمود التفريز والانحراف المقاس ومادة قطعة العمل والظروف التي تؤدي إلى الاهتزاز، لا مجرد وصف للصوت.
قبل العودة إلى الإنتاج، تأكد من أن التعديل يحسّن جودة السطح وحالة الأسنان واتساق الأبعاد. إن هدوء ماكينة التفريز الأفقي مؤشر مشجع؛ لكن النتيجة الأهم هي عملية قطع مستقرة وقابلة للتكرار.

Vedon
يرد عادةً خلال دقائق
هل لديك أي أسئلة متعلقة بالصفحة الرئيسية؟
William / الرئيس التنفيذي / مؤسس العلامة التجارية
إيلين / مديرة المبيعات
Jaye / مدير المبيعات