
هل يمكن للتفريز الجماعي على ماكينة تفريز أفقية خفض تكاليف القطع؟
نعم، يمكن للتفريز التجميعي على آلة تفريز أفقية أن يخفض تكلفة القطعة عندما يمكن تشغيل عدة أسطح متوافقة في تمريرة واحدة، ويبرر حجم الإنتاج الاستثمار في الأدوات والإعداد. وتتمثل أفضل الحالات في الطلبات المتكررة ذات الأبعاد المستقرة والخصائص التي يسهل الوصول إليها وقطع العمل الصلبة بما يكفي لتحمل عمل عدة قواطع في الوقت نفسه.
تأتي الفائدة المالية من تقليل إجمالي جهود الإنتاج: تمريرات أقل، ومناولة أقل، وإعدادات متكررة أقل. لكن تقصير دورة القطع وحده لا يضمن تحقيق وفورات. فقد تؤدي زيادة صيانة الأدوات أو صعوبة الضبط أو ارتفاع نسبة الخردة إلى استهلاك الميزة الظاهرة.
من أين تأتي الوفورات فعليًا؟
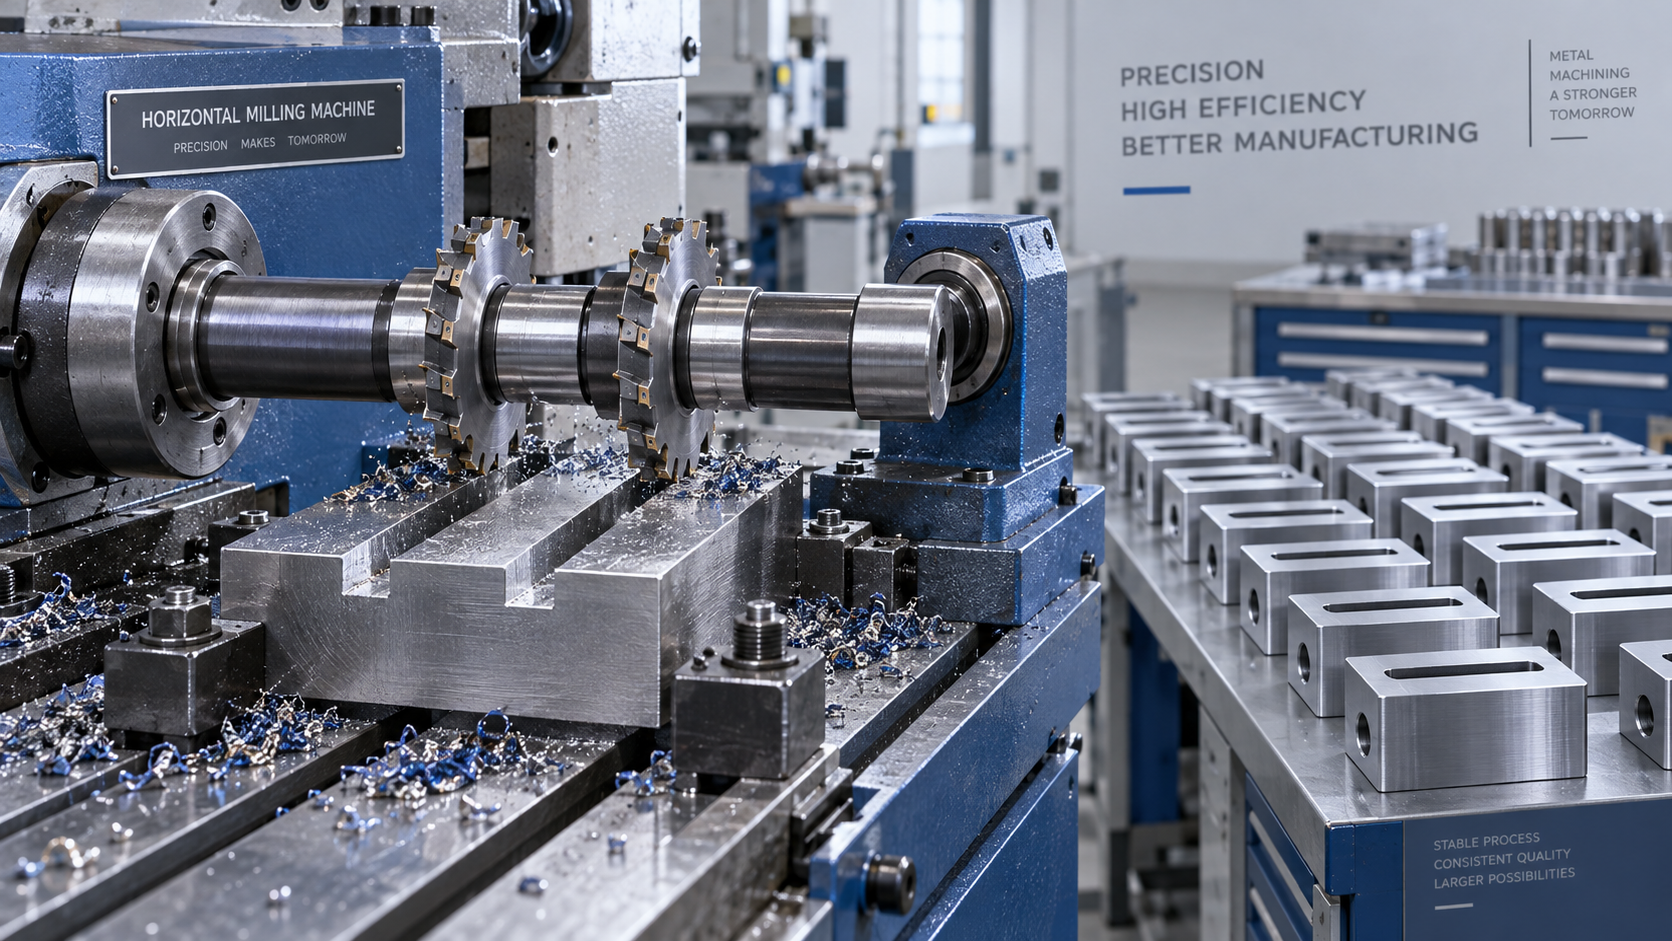
في التفريز التجميعي، تُثبت عدة قواطع على عمود مشترك، وتُستخدم مباعدات لتحديد مواضعها بحيث تشغّل خصائص مختلفة خلال حركة واحدة للطاولة. وبحسب ترتيب القواطع، يمكنها إنشاء أخاديد متوازية أو أكتاف أو مجموعات من الأسطح التي يسهل الوصول إليها.
لنأخذ مكوّنًا يحتوي على أخدودين متوازيين، وكان تشغيلهما يتطلب تمريرتين منفصلتين. يمكن لترتيب تجميعي مناسب قطع الأخدودين خلال حركة تغذية واحدة. وإذا كانت العملية الحالية تتطلب أيضًا إعادة تموضع قطعة العمل، فقد يؤدي الجمع بين العمليات إلى إلغاء المناولة وفرصة أخرى لحدوث خطأ في تحديد الموضع.
مع ذلك، تعتمد الوفورات على العملية الحالية. فاستبدال عدة إعدادات يدوية يتيح فرصة مختلفة عن استبدال عملية CNC فعالة تشغّل جميع الخصائص بالفعل في تثبيت واحد. قارن الترتيب المقترح بمسار الإنتاج الفعلي لديك، بما في ذلك التحميل والفحص وتغيير الأدوات.
يمكن أن يؤدي تشغيل الخصائص المرتبطة من إعداد واحد إلى تحسين الاتساق الموضعي بينها، لأنها تعتمد على الموضع نفسه لقطعة العمل. لكن دقتها تظل مرتبطة بانحراف القاطع، وأبعاد المباعدات، وانحراف العمود، وثبات التجهيز. إن الجمع بين العمليات يزيل بعض مصادر الخطأ، لكنه يجعل مجموعة الأدوات كاملةً أكثر تأثيرًا.
ما القطع التي تبرر ترتيبًا مخصصًا للقواطع؟
ابحث عن قطع متكررة ذات خصائص تشترك في اتجاه قطع عملي ويمكن الوصول إليها دون تداخل. وقد تكون الكتل والحوامل والمكوّنات المشابهة ذات الخصائص المتوازية المتكررة مناسبة، شريطة أن يسمح الرسم والتثبيت بتعشيق القواطع في الوقت نفسه.
توافق ظروف القطع لا يقل أهمية عن الشكل الهندسي. تدور جميع القواطع المثبتة على العمود بسرعة المغزل نفسها. لذلك تعمل الأقطار المختلفة للقواطع بسرعات محيطية مختلفة. وقد يتطلب ترتيب يبدو ملائمًا على الرسم تنازلات في السرعة أو التغذية أو اختيار القواطع.
وتحتاج العملية أيضًا إلى توازن عملي لأحمال القطع. فإذا أزال أحد القواطع كمية من المادة أكبر بكثير من غيره، فقد يحدد معدل التغذية للمجموعة بأكملها. ولا يعني استخدام عدة قواطع تلقائيًا زيادة الإنتاج بنسبة مماثلة.
تستحق الجدران الرقيقة ومناطق التثبيت الضعيفة والأسطح المتقطعة وتفاوت سماحات الخام اهتمامًا خاصًا. فقد تتسبب قوى القطع المجمعة في اهتزاز أو حركة يمكن السيطرة عليهما أثناء عمليات منفصلة وخفيفة. وقد تظل بعض القطع بحاجة إلى تمريرة تشطيب منفصلة لتحقيق الأبعاد المطلوبة أو جودة السطح المطلوبة.
تضعف التعديلات المتكررة على التصميم الجدوى التجارية. فقد يتطلب تغيير المسافة بين الخصائص إعادة تركيب مجموعة القواطع، وضبط التجهيز، واعتماد القطعة الأولى من جديد. وقد تظل عملية تشغيل مرنة أكثر اقتصادية للدفعات الصغيرة ذات المواصفات المتغيرة.
احسب التكلفة لكل قطعة مقبولة
تشمل المقارنة المفيدة مسار الإنتاج الكامل، بدءًا من تحميل الخام وانتهاءً بإنتاج مكوّن مقبول. استخدم افتراضات التكلفة نفسها للعملية الحالية والمقترحة.
التكلفة لكل قطعة مقبولة = إجمالي تكاليف الإنتاج ذات الصلة ÷ عدد القطع المقبولة المنتجة.
تشمل التكاليف ذات الصلة أجور الإعداد، ووقت الآلة، ووقت انتباه المشغّل، واستهلاك الأدوات، والفحص، وإعادة العمل، والخردة. أدرج التحميل والتفريغ ضمن زمن الدورة. وبالنسبة للعملية المقترحة، احتسب أيضًا العمود والمباعدات والتجهيزات وتحضير القواطع وأي تعديلات على الآلة أو معدات إضافية.
افصل الوفورات المتكررة عن الاستثمار الأولي:
- الوفورات المتكررة: خفض تكاليف التشغيل والمناولة وغيرها بعد احتساب الزيادة في الصيانة والمواد الاستهلاكية.
- الاستثمار الأولي: الأدوات، وتجهيزات تثبيت قطعة العمل، وتطوير العملية، والتركيب، وأي شراء للمعدات اللازمة لتأسيس العملية.
- كمية نقطة التعادل: الاستثمار الأولي مقسومًا على صافي الوفورات المتكررة لكل قطعة مقبولة، عندما تكون هذه الوفورات موجبة.
استخدم تقديرًا واقعيًا للطلب طوال العمر المتوقع للقطعة. فالحساب المواتي القائم على الاستخدام الكامل يصبح أقل فائدة إذا كانت الطلبات متقطعة أو كانت القطعة على وشك إعادة التصميم.
ميّز أيضًا بين الطاقة الإنتاجية المحررة والوفورات النقدية. فتقصير دورة التشغيل قد يوفر طاقة إنتاجية قيّمة عند نقطة اختناق، ولا سيما إذا كان هناك مزيد من العمل القابل للبيع بانتظار التنفيذ. لكنه قد لا يحقق أثرًا ماليًا فوريًا يُذكر في آلة قليلة الاستخدام، عندما تظل تكاليف العمالة والملكية دون تغيير. وتجنب احتساب ساعات الآلة المحررة في الوقت نفسه كخفض للمصروفات وإيرادات إنتاج إضافية، ما لم يكن بالإمكان تحقيق الأثرين معًا.
تحقق من الآلة تحت الحمل المشترك
لا يكفي وجود مغزل أفقي بحد ذاته لإثبات ملاءمة الآلة للتفريز التجميعي باستخدام العمود. فبعض مراكز التشغيل الأفقية تستخدم أدوات فردية في المقام الأول، وتتطلب نهجًا هندسيًا مختلفًا عن آلة التفريز الأفقية التقليدية المزودة بعمود.
بالنسبة إلى آلة تفريز أفقية مخصصة للتفريز التجميعي، افحص عزم المغزل عند سرعة التشغيل المقترحة، وقطر العمود، وترتيب دعاماته، ومشوار الحركة المتاح، وخلوص التجهيز. يجب أن تتحمل الآلة حمل القطع المتزامن مع الحفاظ على الأبعاد المطلوبة.
تستحق صلابة العمود اهتمامًا بالغًا. فقد يؤدي طول مجموعة القواطع أو زيادة طول الجزء غير المدعوم إلى زيادة الانحراف والاهتزاز. وتساعد الدعامة المناسبة، لكن يجب أن يظل موضعها متوافقًا مع قطعة العمل والتجهيز وإمكانية وصول القواطع. ولا تكفي القدرة الاسمية للمحرك وحدها لإثبات أن الترتيب الكامل سيعمل كما ينبغي.
يجب أن يقاوم تثبيت قطعة العمل القوى المجمعة دون تشويه المكوّن. كما يؤثر دوران القاطع واتجاه التغذية في كيفية تأثير هذه القوى على التجهيز. وفي الآلات التقليدية، تؤثر حالة نظام التغذية والخلوص العكسي في مدى ملاءمة اتجاه التفريز المقترح.
ينبغي تقييم خلوص الرايش ووصول سائل التبريد عند تعشيق جميع القواطع. فقد يؤدي انحشار الرايش بين القواطع أو إعادة قطعه عند قطعة العمل إلى إتلاف الأسطح وتسريع التآكل. لذلك ينبغي أن يستخدم الاختبار العملي مجموعة القواطع المقترحة وسماحات خام ممثلة للإنتاج الفعلي.
قد تؤثر صيانة الأدوات في الجدوى الاقتصادية
تُدخل مجموعة التفريز التجميعي تفاعلات صيانة قد لا تظهر في تقدير زمن الدورة. فقد يؤدي تآكل قاطع واحد أو تلفه إلى توقف العملية بأكملها. وقد يتطلب استبداله أو إعادة تجليخه فحص أبعاد المجموعة المركبة واعتماد قطعة أولى أخرى.
وقد تؤثر تغيرات قطر القاطع في عمق القطع والعلاقة بين الأسطح المشغّلة. كما تؤثر حالة المباعدات ونظافة أسطح التثبيت وإمكانية تكرار التجميع في الوقت اللازم لاستئناف الإنتاج.
استفسر عن كيفية تعامل المورد المقترح مع هذه المسائل. وقد تشمل التدابير المفيدة توثيق أبعاد التجميع، وتوفير قواطع بديلة مناسبة، ووضع إجراءات فحص محددة، أو تجهيز عمود احتياطي مسبقًا عندما يبرر جدول الإنتاج ذلك. أدرج هذه التدابير في تقدير الاستثمار بدلًا من التعامل معها كتفاصيل تشغيلية لاحقة.
اطلب من المورد إثبات جدوى الإنتاج
ينبغي أن يربط عرض الأسعار الآلة والأدوات والتجهيز بمكوّن ومتطلبات إنتاج محددة. أرسل رسومات ممثلة ومواصفات المواد وحالات الخام والتفاوتات وأحجام الدفعات والطلب السنوي. وحدد الخصائص التي تتطلب حاليًا عمليات منفصلة.
عند مناقشة عرض مع شركة Shandong VEDON Intelligent Equipment Co., Ltd. أو مع مورد معدات آخر، اطلب شرحًا للعملية كاملةً وتحديد المسؤوليات المتعلقة بأداء الآلة والأدوات وتثبيت قطعة العمل والخدمة.
تشمل مناقشة القبول الأكثر فائدة ما يلي:
- زمن الدورة الإجمالي، بما في ذلك المناولة والفحوص الروتينية.
- الأبعاد الحرجة وجودة السطح عند تعشيق جميع القواطع.
- وقت الضبط بعد استبدال القواطع أو إعادة تجليخها.
- توافر الأدوات ومتطلبات الصيانة وإجراءات التغيير.
- الأداء المتوقع عبر النطاق المعتاد للخامات الواردة.
استخدم هذه النتائج لمقارنة ثلاثة خيارات عملية: تكييف آلة موجودة، أو شراء طاقة إنتاجية مخصصة، أو الإبقاء على مسار تشغيل أكثر مرونة. يبرر التفريز التجميعي الاستثمار عندما يؤدي الطلب المتكرر والخصائص المتوافقة واستقرار العملية إلى خفض التكلفة لكل قطعة مقبولة. وقبل تخصيص رأس المال، أثبت هذه النتيجة باستخدام مكوّن ممثل ومقارنة شاملة لتكاليف التشغيل.

Vedon
يرد عادةً خلال دقائق
هل لديك أي أسئلة متعلقة بالصفحة الرئيسية؟
William / الرئيس التنفيذي / مؤسس العلامة التجارية
إيلين / مديرة المبيعات
Jaye / مدير المبيعات