
قوة تثبيت المثقاب المغناطيسي: لماذا يؤثر سُمك الفولاذ في التصنيف
قوة تثبيت المثقاب المغناطيسي: لماذا يؤثر سُمك الفولاذ في تصنيف القوة
قوة تثبيت المثقاب المغناطيسي ليست ضمانًا ثابتًا ينطبق على جميع الأسطح الفولاذية، بل هي قيمة مقاسة في ظل ظروف محددة. عند نقل الآلة نفسها من فولاذ إنشائي سميك إلى صفيحة رقيقة، قد تتغير قوة الالتصاق المتاحة بدرجة كبيرة، حتى عندما تبدو القاعدة مستوية على السطح.
ولا يقتصر أثر هذا الاختلاف على السلامة. فقد تتسبب الحركات الطفيفة للقاعدة في اهتزاز القاطع، وسوء شكل الثقب، وتلف حواف القطع. عند تقييم المعدات، لا يقتصر السؤال المفيد على «ما مدى قوة المغناطيس؟» بل هو «ما مقدار قوة التثبيت المتبقية على الفولاذ الذي نعتزم ثقبه فعليًا؟»
لماذا يغيّر الفولاذ الرقيق الدائرة المغناطيسية
تشكل القاعدة المغناطيسية وقطعة العمل دائرةً مغناطيسية. يمر التدفق عبر أوجه أقطاب القاعدة ويعود عبر الفولاذ الموجود أسفلها. لذلك تصبح قطعة العمل جزءًا من نظام التثبيت، وليست مجرد سطح يحمل الآلة.
في الصفائح الرقيقة، قد يحد المقطع العرضي المتاح من الفولاذ من مسار العودة هذا. وقد يؤدي التشبع المغناطيسي الموضعي وزيادة التسرب إلى الحد من التدفق المفيد عند منطقة التلامس، مما يقلل قوة الجذب. وبوجه عام، يحسّن ازدياد السُمك قوة التثبيت إلى أن تقترب الدائرة المغناطيسية من حد تشغيلها الفعّال. وبعد هذه النقطة، قد لا يحقق المزيد من الفولاذ إلا فائدة ضئيلة.
لا يوجد سُمك موحّد تصل عنده جميع المثاقب المغناطيسية إلى قوة التثبيت المعلنة. فهندسة الأقطاب وتصميم المغناطيس وخصائص الفولاذ وظروف التلامس كلها عوامل مؤثرة. ولا ينبغي تطبيق الحد الأدنى لسُمك الصفيحة المحدد لطراز معين على طراز آخر، حتى لو بدت قيمتا قوة التثبيت المعلنتان متشابهتين.
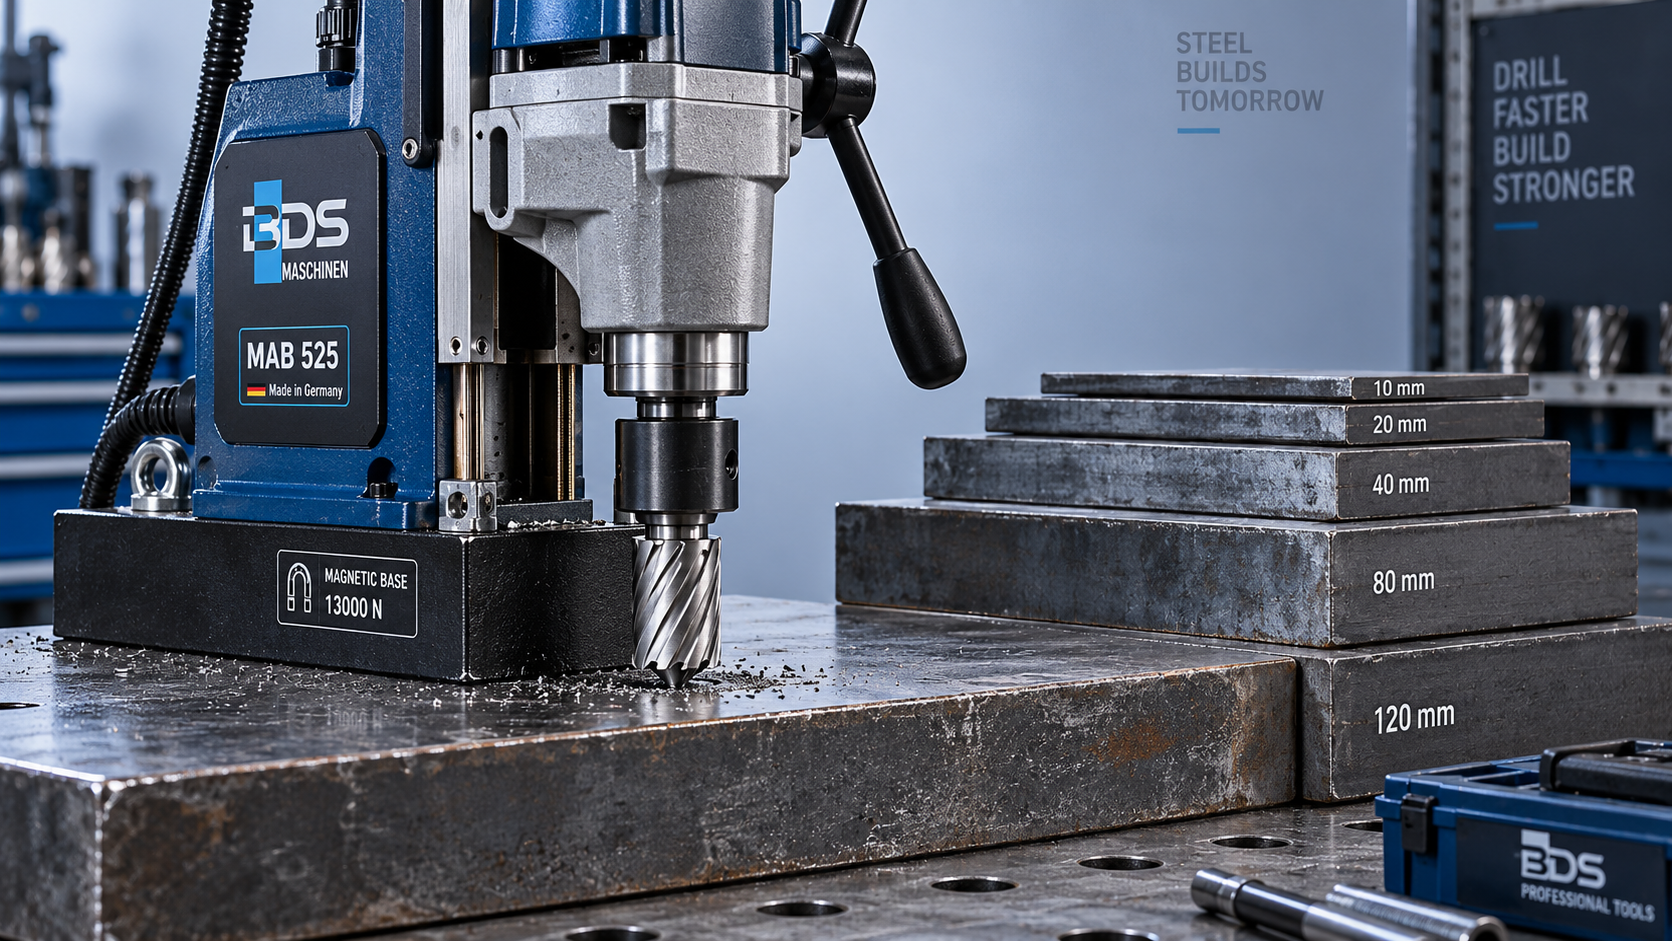
يؤثر السُمك أيضًا في الصلابة الميكانيكية. فقد تنثني الصفيحة الرقيقة تحت ضغط التغذية أو حول موضع ثقب غير مدعوم بما يكفي. وحتى مع وجود قوة جذب مغناطيسي كافية، يمكن لقطعة عمل متحركة أن تزعزع استقرار عملية القطع. لذا يجب التحقق من قوة الالتصاق ودعم الصفيحة كلٌّ على حدة.
ما الذي تخبرك به قيمة قوة التثبيت المنشورة فعليًا
ينبغي قراءة قيمة الكتالوج إلى جانب شروط الاختبار الخاصة بها. وغالبًا ما يُحدَّد الالتصاق المغناطيسي باختبار قوة النزع، لكن يجب أن توضح وثائق الشركة المصنّعة اتجاه التحميل وإجراء الاختبار. فالقوة المقاسة عموديًا على صفيحة نظيفة لا تصف تلقائيًا مقاومة الانزلاق الجانبي أو الالتواء أو التقشير أثناء الثقب.
ويكتسب هذا التمييز أهمية خاصة عند العمل على الفولاذ الرأسي. إذ يؤثر وزن الآلة على امتداد السطح، بينما تُدخل عملية الثقب قوة رد فعل التغذية وعزم القطع، وربما عزمًا يؤدي إلى الانقلاب. لذلك لا تمثل قيمة قوة النزع الكبيرة حملًا مسموحًا مباشرًا لهذه المجموعة من القوى.
قبل مقارنة الآلات، اطلب المعلومات التالية:
- درجة الفولاذ وسُمك الصفيحة وحالة سطحها المستخدمة لتحديد التصنيف.
- طريقة الاختبار واتجاه القوة، وما إذا كانت القيمة تمثل أقصى قوة جذب مقاسة أو قيمة أخرى محددة.
- الحد الأدنى المحدد لسُمك قطعة العمل وأي بيانات لقوة التثبيت بحسب السُمك.
- القيود المتعلقة بالطلاءات والأسطح المنحنية والعمل الرأسي والتشغيل فوق الرأس.
- بالنسبة إلى القاعدة الكهرومغناطيسية، ظروف التغذية الكهربائية وسلوكها بعد انقطاع الطاقة.
ينبغي الانتباه أيضًا إلى الوحدات. فالنيوتن والكيلونيوتن وحدتان للقوة، أما الكيلوغرام فهو وحدة للكتلة. إذا أشار كتيب إلى سعة تثبيت بوحدة «kg»، فاسأل عمّا إذا كان المقصود هو كيلوجرام-قوة. ولا تتعامل مع هذه القيمة باعتبارها حمولة معلّقة آمنة. واسأل كذلك عن معيار الاختبار أو الإجراء الداخلي الموثق الذي يستند إليه التصنيف، بدلًا من افتراض أن جميع الموردين يستخدمون طرقًا متكافئة.
لا يمكن للسُمك أن يعوّض سوء حالة سطح التلامس
قد يوفر الفولاذ السميك قوة التصاق مخيبة للآمال إذا تعذّر على القاعدة المغناطيسية التلامس على نحو صحيح. فالطلاء وقشور الصدأ والرايش العالق وعدم استواء السطح تُدخل فجوات في الدائرة المغناطيسية. ولأن الممانعة المغناطيسية لهذه الفجوات أعلى بكثير منها في الفولاذ، فقد يكون للفصل البسيط أثر كبير.
عند التعامل مع عارضة مُصنّعة، افحص موضع ارتكاز القاعدة الفعلي بدلًا من الاعتماد على سُمك الجناح الاسمي. فقد تتسبب نتوءات اللحام في رفع إحدى حواف القاعدة. وقد لا يوفر الجناح الضيق دعمًا لكامل مساحة الأقطاب. وبالقرب من حافة أو فتحة، قد يختلف مسار التدفق المتاح عن مساره في صفيحة الاختبار العريضة المستخدمة لتحديد قيمة الكتالوج.
كما أن نوع الفولاذ مهم. فلا تفترض أن كل أنواع الفولاذ المقاوم للصدأ مناسبة؛ إذ إن العديد من درجات الأوستنيتي لا توفر قوة جذب مغناطيسي كافية لهذا التطبيق. إذا كانت المادة غير مؤكدة، فتحقق من التوافق قبل التخطيط لطريقة الثقب. كما يجب أن تراعي تهيئة السطح مواصفات الطلاء ومتطلبات المشروع؛ فإزالة الطلاء الواقي ليست مقبولة تلقائيًا.
اختيار القاطع يغيّر متطلبات الاستقرار
يجب أن تظل القاعدة المغناطيسية مستقرة طوال عملية القطع، لا أثناء توقف المحرك فحسب. يؤثر قطر القاطع وحدّته ومعدل التغذية وصلادة المادة وسلوك الاختراق في القوى المنقولة إلى الآلة. وقد يؤدي اهتزاز القاطع أو تعلقه إلى توليد أحمال عابرة لا تصفها قيمة قوة التثبيت الساكنة.
خذ مثقاب 35mm المذكور في القائمة على سبيل المثال؛ فهو قاطع حلقي ذو رأس من كربيد التنجستن، ومحدد بعمق قطع يبلغ 35 mm وأقطار قطع تتراوح بين 46–50 mm. وهذا التمييز مهم: إذ يشير 35 mm هنا إلى سعة العمق، لا إلى قطر الثقب. ويتطلب اختياره التحقق من سعة القاطع المعتمدة للمثقاب وواجهة عمود الدوران ونطاق السرعة وتجهيز قطعة العمل، وليس من قوة الجذب المغناطيسي فحسب.
كما يجب التحقق من توافق خيارات ساق Universal وWeldon مع حامل القاطع الفعلي. فكون القاطع ملائمًا ماديًا لا يعني بالضرورة أنه معتمد للآلة أو للتطبيق. وفي المواد الرقيقة، لا يلغي القطع الحلقي ضرورة دعم الصفيحة بما يكفي واستخدام ترتيب تثبيت معتمد من الشركة المصنّعة.
كيفية تقييم تطبيق على صفيحة رقيقة
ابدأ بالظروف الأقل ملاءمة ضمن الاستخدام المقصود: أرق صفيحة، وأضيق موضع للقاعدة، وأكبر قاطع مخطط له. وقارن هذه الظروف بدليل الآلة قبل إجراء أي تجربة. إذا كان سُمك الصفيحة أقل من الحد الأدنى المحدد، فلا تستنتج ملاءمة التطبيق من الإحساس بمتانة المغناطيس أو من إضاءة مؤشر الحالة. فقد تراقب المؤشرات ظروفًا مختلفة؛ لذا تحقق مما يقيسه مؤشرك فعليًا.
يُقترح أحيانًا استخدام صفيحة داعمة كحل، لكن وضع قطعة فولاذ غير مثبتة أسفل قطعة العمل ليس حلًا مضمونًا. إذ تعتمد الفعالية على التلامس والهندسة ومسار الدائرة المغناطيسية كاملًا. استخدم فقط ترتيبًا معتمدًا من الشركة المصنّعة. وعندما يتعذر ضمان التثبيت الكافي، يكون التثبيت الميكانيكي أو استخدام تجهيز مناسب أو اعتماد عملية ثقب أخرى خيارًا أفضل.
ثبّت حزام الأمان المحدد في نقطة ارتكاز مناسبة، خاصةً عند العمل رأسيًا أو فوق الرأس حيث يُسمح بذلك. تحد السلسلة أو الحزام من عواقب فقدان الالتصاق، لكنها لا تزيد قوة تثبيت القاعدة ولا تجعل الإعداد غير المناسب مقبولًا. كما يجب مراجعة سلوك الآلات الكهرومغناطيسية عند فقدان الطاقة صراحةً.
بالنسبة إلى Shandong VEDON Intelligent Equipment Co., Ltd.، التي تشمل أنشطتها آلات CNC والحلول الذكية للتصنيع وأدوات القطع الدقيقة، فإن هذه مسألة اختيار على مستوى النظام: يجب النظر في الآلة والقاطع والمادة ووسيلة التثبيت معًا. وينبغي أن يبدأ النقاش الفني المفيد بقطعة العمل المقصودة، لا برقم منفرد في الكتالوج.
قبل اعتماد مثقاب مغناطيسي، احصل على شروط السُمك التي تستند إليها قيمته التصنيفية، ووثّق ترتيب التثبيت المقترح. إذا لم تتطابق هذه الشروط مع متطلبات العمل، فاطلب إرشادات خاصة بالتطبيق بدلًا من استخدام معامل تصحيح غير مدعوم. ولا تكون قيمة قوة التثبيت المرتفعة مفيدة إلا عند فهم حدودها.

Vedon
يرد عادةً خلال دقائق
هل لديك أي أسئلة متعلقة بالصفحة الرئيسية؟
William / الرئيس التنفيذي / مؤسس العلامة التجارية
إيلين / مديرة المبيعات
Jaye / مدير المبيعات