كيف يؤثر مشوار الحركة وحمل الطاولة وقدرة المغزل في VMC650 على قدرة تشغيل القطع
قد يبدو جدول التشغيل قابلاً للتنفيذ إلى أن توضع القطعة الأولى على الماكينة. فقد يتوافق هيكل مع حدود الرسم، لكنه يتجاوز مساحة العمل العملية عند احتساب التركيبات والمشابك وخلوص الأداة. وقد تتناسب صفيحة فولاذية مع الطاولة، لكنها تخلق ظروف قطع غير مستقرة لأن كتلتها وبروزها يغيران السلوك الديناميكي للماكينة. في هذه الحالات، لا تكون مواصفات VMC650 مجرد تفصيل في الكتالوج، بل تحدد ما إذا كان يمكن إنتاج القطعة بصورة متوقعة.
الحكم الأساسي واضح ومباشر. تحدد المشاوير نطاق التشغيل القابل للاستخدام، ويحدد حمل الطاولة ما يمكن دعمه بأمان واستقرار، وتحدد قدرة المغزل مدى شدة إزالة المواد الممكنة. يمكن أن تكون VMC650 خياراً فعالاً عندما تتوافق الحدود الثلاثة مع القطعة النهائية وطريقة تثبيت الشغلة والمادة وزمن الدورة المطلوب. لكنها تصبح خياراً غير مناسب عندما يُنظر إلى أحد القيود بمعزل عن القيود الأخرى.
المشوار هو القيد الأول، لكنه ليس حجم القطعة النهائية
غالباً ما يُفهم مشوار الماكينة على أنه بيان مباشر لأقصى أبعاد للقطعة. وهذا صحيح جزئياً فقط. يصف مشوار المحاور X وY وZ مدى حركة المغزل بالنسبة إلى الطاولة؛ لكنه لا يمثل تلقائياً الحد الأقصى العملي لأبعاد قطعة العمل.
لننظر إلى مكوّن مستطيل يبدو أنه يتسع ضمن نطاق مشوار X-Y. قبل اعتماد الماكينة، ما زال الفريق يحتاج إلى مساحة للملازم وكتل التحديد ومشابك الأصابع وصفائح التثبيت ومسارات اقتراب الأداة. وقد تتطلب القطعة أيضاً التشغيل على عدة أوجه، مما قد يستلزم تركيبات دوارة أو متطلبات لإعادة التموضع. وكل إضافة تستهلك المساحة المتاحة وقد تقيد حركة المحاور قرب نهايات المشوار.
تتطلب سعة المحور Z الانضباط نفسه. يجب أن تستوعب المسافة الرأسية المتاحة ارتفاع التركيبة وسماكة المادة الخام وطول حامل الأداة وبروز أداة القطع والخلوص اللازم لتبديل الأدوات بأمان أو للتموضع السريع. يمكن للجيوب العميقة والجدران الجانبية المرتفعة أن تخلق حالة يصل فيها المغزل إلى الميزة، لكنه يفتقر إلى الصلابة لأن الأداة يجب أن تمتد بعيداً جداً عن الحامل.
خطط وفقاً لإعداد التشغيل، وليس وفقاً لمحيط الرسم
لمراجعة القدرة، استخدم مجموعة الإعداد الكاملة بدلاً من الأبعاد النهائية الاسمية. ابدأ بالقطعة الخام، ثم أضف سماكة التركيبة وإمكانية الوصول إلى المشابك. حدّد أطول أداة مطلوبة للميزات العميقة واحسب ما إذا كان خلوص كافٍ سيبقى فوق قطعة العمل. وأخيراً، راجع ما إذا كان يمكن الوصول إلى كل ميزة دون نقل القطعة إلى إعداد جديد.
- اترك مساحة للمشابك ومعدات التركيب خارج محيط القطعة.
- تحقق مما إذا كانت الميزات الحرجة قريبة من نهايات المشوار، حيث قد يصبح تداخل التركيبة أكثر احتمالاً.
- أكد أن الوصول بالمسبار وخلوص تغيير الأداة وإخلاء الرايش لا تعوقها تركيبة مرتفعة.
- فرّق بين «إمكانية الوصول إلى الميزة» و«إمكانية تشغيل الميزة في حالة أداة صلبة».
يكون هذا التمييز مهماً للغاية في القطع التي تحتوي على تجاويف عميقة متعددة أو ميزات جانبية طويلة أو تفاوتات موضعية دقيقة بين الأوجه. قد تظل الماكينة التي تتطلب إعادة تثبيت متكررة قادرة على إنتاج القطعة، لكنها تضيف وقت مناولة وتتيح فرصاً أكبر لخطأ نقل المراجع.
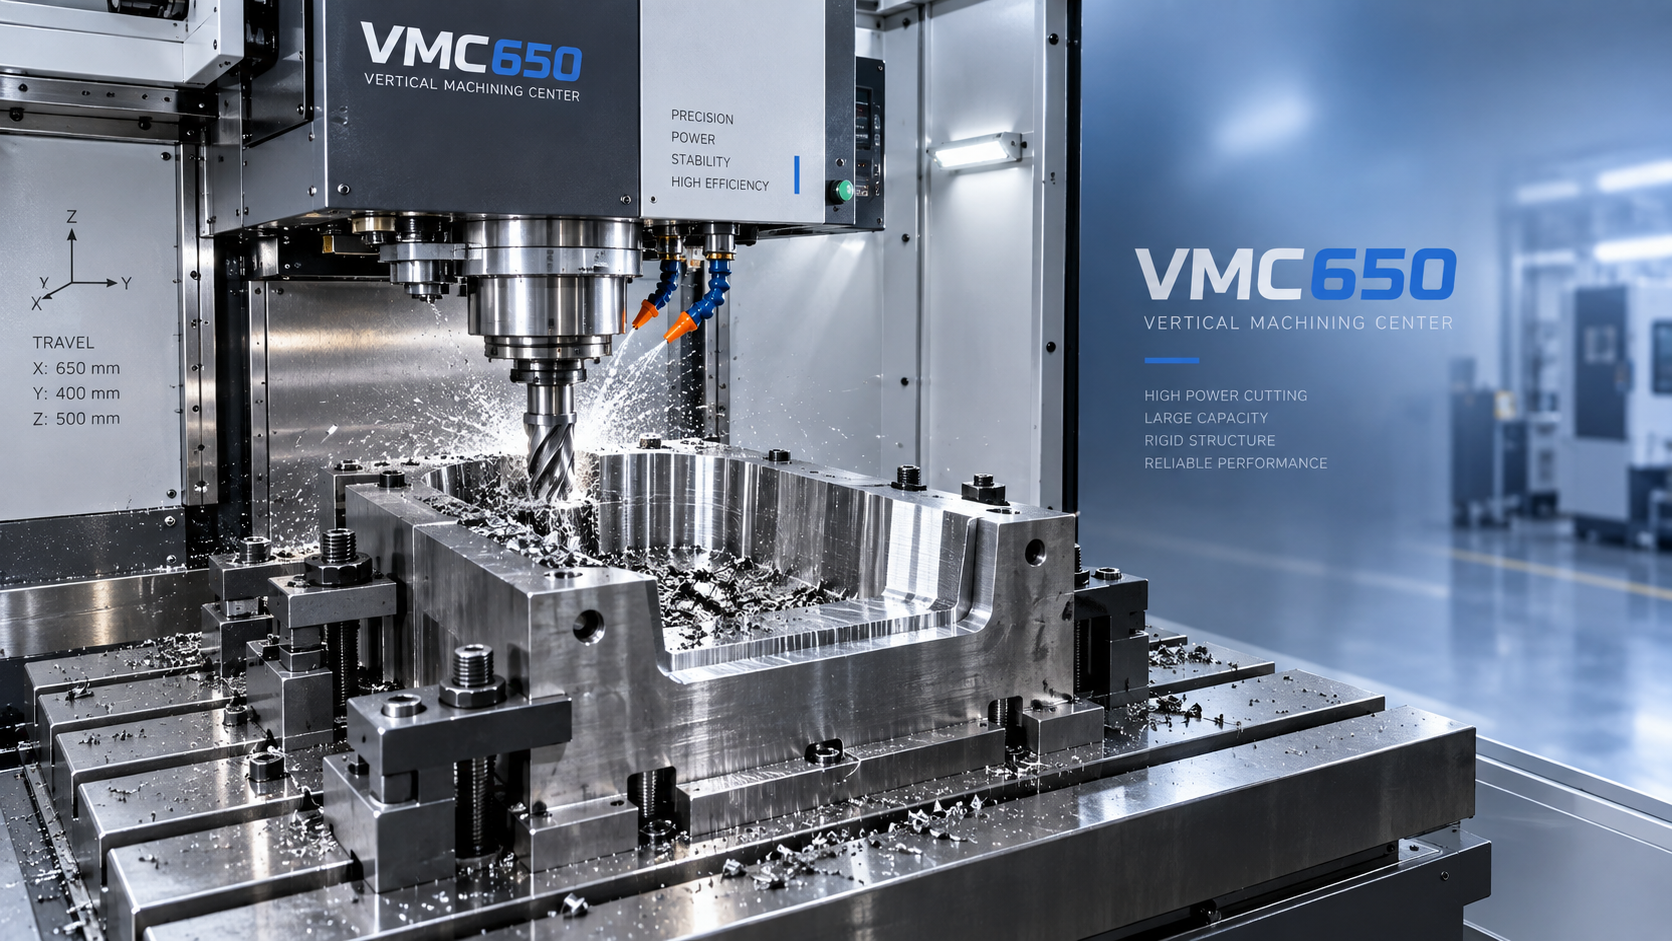
يؤثر حمل الطاولة في الدقة وكذلك السلامة
يُعامل حمل الطاولة أحياناً باعتباره حد وزن بسيطاً. ولكن عملياً، تمثل الكتلة الإجمالية نقطة البداية فقط. يجب أن تدعم الماكينة قطعة العمل والتركيبة والمشابك والمنصات وأي أجهزة مساعدة. والأهم أن توضع هذه الكتلة بطريقة لا تولد عزم انحناء مفرطاً أو عدم اتزان.
تفرض قطعة عمل مدمجة ومتمركزة عموماً متطلبات مختلفة على الطاولة مقارنة بمسبوكة طويلة يمتد معظم وزنها إلى ما بعد أحد الجوانب. حتى عندما تكون كتلة التجميعتين متماثلة، يمكن للإعداد ذي البروز أن يؤثر في استجابة الحركة وتوزيع الحمل وقابلية التكرار أثناء التحركات السريعة. ويكون ذلك مهماً بشكل خاص عند تشغيل أحد طرفي مكوّن طويل أو عندما تشغل قاعدة التركيبة جزءاً كبيراً من الطاولة.
عند تقييم VMC650، سجل وزن الإعداد الفعلي بدلاً من وزن القطعة النهائية فقط. أدرج أثقل قطعة خام متوقعة، وليس أخف إصدار إنتاجي. ثم افحص مركز الثقل. عادة ما يكون التعامل مع إعداد قريب من مركز الطاولة أسهل من إعداد مزاح باتجاه الحافة، لكن القرار النهائي يجب أن يتبع حدود الحمل والتموضع التي يحددها مصنّع الماكينة.
يمكن أن يتحول الوزن إلى مشكلة في العملية قبل بلوغ الحد المقنن
قد تقلل معدات التثبيت الثقيلة خلوص Z القابل للاستخدام وتجعل التحميل أبطأ. كما قد تدفع الفريق إلى استخدام تركيبة كبيرة واحدة لعائلة من القطع، حتى عندما يتيح ترتيب معياري أخف وصولاً أفضل. وعلى العكس، قد تحافظ التركيبة صغيرة الحجم على كتلة الطاولة منخفضة، لكنها قد تفشل في مقاومة قوى القطع، مما يسبب اهتزازاً أو حركة عند أسطح التحديد.
قيّم التركيبة بوصفها جزءاً من نظام التشغيل. فالسؤال المهم ليس فقط ما إذا كانت الطاولة قادرة على حملها، بل ما إذا كانت التجميعة الكاملة تظل مستقرة أثناء تسارع المغزل وتغيير اتجاهه والقطع بمعدل الإزالة المطلوب.
تحدد قدرة المغزل نافذة إزالة المواد الواقعية
تؤثر قدرة المغزل في كمية المادة التي يمكن إزالتها في كل تمريرة، ومدى قدرة الماكينة على التعامل مع المواد الصعبة، ومقدار هامش زمن الدورة المتاح عندما تبدأ الأدوات في التآكل. ولا ينبغي الخلط بينها وبين ضمان أداء القطع. تعمل القدرة بالتكامل مع عزم المغزل ونطاق السرعة وقطر الأداة وهندسة القاطع وإمداد سائل التبريد وصلابة الماكينة.
قد تسمح مكونات الألومنيوم بمعدلات تغذية عالية وتعشيق أوسع عندما يكون مسار الأداة وإخلاء الرايش مناسبين. أما الفولاذ الكربوني والفولاذ المقاوم للصدأ والفولاذ السبائكي ومواد السباكة الأكثر صلابة فتتطلب عموماً تحكماً أكثر دقة في قوة القطع والحرارة. وقد ينجح مغزل بقدرة محدودة في تشغيل هذه المواد، لكن العملية قد تحتاج إلى تقليل عمق القطع أو تقليل التعشيق الشعاعي أو خفض معدلات التغذية أو زيادة عدد التمريرات. وتؤثر هذه الخيارات في زمن الدورة واستهلاك الأدوات.
يصبح تخطيط المشروع صعباً عندما تستند الدورة المقدرة إلى معلمات قطع مثالية، بينما يجب أن تعمل الماكينة الفعلية بتعشيق مخفض لتجنب الحمل الزائد. وقد يكون الفرق كبيراً عبر دفعة من القطع، خصوصاً عندما تهيمن عمليات التشغيل الخشن على الدورة. راجع التشغيل الخشن والتشطيب بصورة منفصلة: فالتشغيل الخشن عادةً ما يحدد طلب القدرة، بينما يعتمد التشطيب غالباً أكثر على انحراف دوران الأداة وصلابة الماكينة والسلوك الحراري وسرعة المغزل المتسقة.
ينبغي مراجعة القدرة كنطاق تشغيل مشترك
قد تتناسب القطعة مع حدود المشوار، وتبقى دون تصنيف حمل الطاولة، ومع ذلك تكون غير فعالة في التشغيل لأن المغزل يفتقر إلى القدرة اللازمة لاستراتيجية التشغيل الخشن المخططة. وقد يحدث العكس أيضاً: فالمغزل القوي لا يحل مشكلة نقص المشوار أو ميزة يتعذر الوصول إليها أو تركيبة تخلق بروزاً مفرطاً.
تبدأ المراجعة العملية بنموذج القطعة ومسار التشغيل. حدّد أكبر حالة للمادة الخام، وعدد الاتجاهات المطلوبة، ومفهوم التركيبة، وأعمق وأعرض الميزات، وحالة المادة. ثم حدد العملية الأكثر تطلباً. قد تكون تفريز وجه سطح كبير، أو تشغيل جيب خشن، أو حفر قطر كبير، أو استخدام قاطع طرفي طويل على جدار عميق. وهذه العملية هي التي يجب فيها التحقق من المشوار والحمل والقدرة معاً.
- اربط كل ميزة مطلوبة باتجاه مغزل وموضع تركيبة.
- احسب الوزن المجمّع للقطعة الخام والتركيبة والمشابك والملحقات.
- تحقق من مركز الثقل وأي بروز مخطط له مقابل وثائق الماكينة.
- أنشئ مجموعة المحور Z باستخدام أطول توليفة واقعية من حامل الأداة والأداة.
- قدّر متطلبات القطع لأثقل عملية تشغيل خشن باستخدام المادة والقاطع المقصودين.
- راجع ما إذا كان زمن الدورة المقترح يظل مناسباً بعد احتساب تآكل الأداة والفحص والتحميل وإعادة التموضع.
لا تدع العمليات الثانوية تخفي فجوة في القدرة
تتطلب بعض القطع ثقوباً أو فتحات أو أعمالاً ميدانية لا يمكن إكمالها في مركز التشغيل بسبب حجم القطعة أو مرحلة التجميع أو قيود الوصول. وقد يكون فصل هذه العمليات منطقياً، لكن ينبغي أن يكون مقصوداً. على سبيل المثال، قد يدعم مثقاب لبي محمول بقاعدة مغناطيسية مثلVD50EZ أعمال حفر الثقوب المضبوطة عند توفر سطح تثبيت حديدي مناسب. ويصف قطر الحفر اللبي الأقصى المحدد له البالغ 50 mm، وقدرته المقننة 1500 W، وسرعته دون حمل 0–600 r/min، وقوة شفط قاعدته المغناطيسية البالغة 13000 N، دور تشغيل مختلفاً عن VMC650.
هذا التمييز مهم في التخطيط. يمكن لأداة حفر محمولة معالجة عملية محددة مرتبطة بإمكانية الوصول، لكنها لا تحل محل دقة التموضع في مركز التشغيل، أو قابلية التكرار مع التثبيت، أو علاقات الميزات متعددة المحاور. وعندما يجب تحديد مواضع الثقوب بدقة بالنسبة إلى المراجع المفرزة، يكون المسار المفضل عادة هو الإبقاء على هذه الميزات ضمن إعداد CNC كلما سمح المشوار والتثبيت بذلك.
أسئلة يجب حسمها قبل اعتماد خطة الماكينة
قبل تخصيص VMC650 لعائلة من القطع، اسأل ما إذا كانت أكبر قطعة خام إنتاجية — وليس القطعة الاسمية فقط — تتسع مع تركيبتها. أكد ما إذا كان أثقل إعداد يظل ضمن ظروف حمل الطاولة والتموضع المعتمدة. راجع أطول أداة مطلوبة، لأن ميزة عميقة قد تكون قابلة للوصول من الناحية التقنية ولكن تشغيلها غير اقتصادي. وأخيراً، قارن نطاق القدرة القابلة للاستخدام للمغزل مع حمل التشغيل الخشن الفعلي لأصعب حالة مادة متوقعة.
تحول هذه الفحوصات مواصفات الكتالوج إلى قرار إنتاجي قابل للاستخدام. كما تمنع مشكلة شائعة في الجدول الزمني: اكتشاف أن القطعة تتسع فعلياً بعد تصنيع التركيبة، لكنها لا يمكن تشغيلها بالاستقرار أو زمن الدورة أو إمكانية الوصول إلى الميزات المطلوبة.

Vedon
يرد عادةً خلال دقائق
هل لديك أي أسئلة متعلقة بالصفحة الرئيسية؟
William / الرئيس التنفيذي / مؤسس العلامة التجارية
Jaye / مدير المبيعات