معايير اختيار VMC650 للأجزاء الدقيقة والإنتاج بكميات متوسطة
يُنظر عادةً إلى ماكينة VMC650 عندما يتجاوز فريق الإنتاج مرحلة التشغيل اليدوي أو المراكز الرأسية الأصغر، لكنه لا يحتاج إلى المساحة الأرضية والتكلفة الخاصة بمنصة تشغيل أكبر. ويظهر الضغط غالبًا أثناء أعمال الدفعات المتوسطة: تكون أبعاد الأجزاء مقبولة في القطع الأولى، ثم يبدأ تآكل الأدوات، وتكرار عمليات الإعداد، وقيود التجهيزات، أو عدم كفاية إخلاء الرايش في التأثير على الاتساق. وقد تترك قرارات الشراء التي تعتمد فقط على سرعة عمود الدوران المعلنة أو رقم المشوار هذه المخاطر الإنتاجية دون معالجة.
يجب اختيار ماكينة VMC650 المناسبة بناءً على عائلة الأجزاء الفعلية، وليس على حجم الماكينة وحده. وبالنسبة للأجزاء الدقيقة والإنتاج المتكرر للدفعات المتوسطة، يبدأ التقييم الأقوى بخمسة أسئلة مترابطة: هل يمكن للماكينة الحفاظ على التفاوتات المطلوبة طوال الوردية، ودعم أكبر تجهيز وقطعة عمل بأمان، وإزالة المادة بالمعدل المطلوب، وتغيير الأدوات دون تعطيل التدفق، والبقاء قابلة للصيانة عند حدوث مشكلة إنتاجية؟ تكون الماكينة التي تستوفي هذه الشروط عمومًا استثمارًا أفضل من ماكينة ذات مواصفات جذابة ولكنها ضعيفة التوافق مع العملية.
ابدأ بمزيج الأجزاء، وليس بكتيب الماكينة
قبل مقارنة طرازات VMC650، اجمع رسومات تمثيلية من الأعمال التي ستشغل الماكينة في أغلب الأحيان. ولا تقتصر على أكبر جزء فقط، بل أدرج أيضًا الأجزاء ذات تفاوتات المواضع الأكثر دقة، والتجاويف الأعمق، والأدوات الأطول، ومتطلبات تشطيب السطح الأكثر تطلبًا. نادرًا ما تنتج بيئة الدفعات المتوسطة مكوّنًا واحدًا متطابقًا إلى الأبد؛ لذا تحتاج الماكينة المختارة إلى مرونة كافية للتعامل مع النطاق المتكرر دون تنازلات متكررة.
تشمل المعلومات المفيدة التي ينبغي تأكيدها مع الهندسة والإنتاج ما يلي:
- أبعاد قطعة العمل النهائية ووزنها ودرجة مادتها.
- أبعاد التجهيزات وطريقة التثبيت وأي حاجة إلى الوصول عبر المحور الرابع أو التجهيزات الدوارة.
- التفاوتات المطلوبة للثقوب والبروفيلات والتجاويف وعلاقات المراجع.
- أقطار الأدوات المعتادة وأقصى طول للأداة ومدى وصول القاطع المتوقع.
- قيود زمن الدورة وتكرار الدفعات المتوقع.
- ما إذا كان العمل يتضمن الألومنيوم أو الفولاذ الكربوني أو الفولاذ المقاوم للصدأ أو الحديد الزهر أو مواد مختلطة.
قد تحتوي ماكينة VMC650 على طاولة عمل تبدو كافية لمحيط الجزء، لكنها تظل مقيدة أكثر من اللازم عند إضافة ألواح التجهيز وأجهزة التحديد والمشابك ومساحة خلوص الأدوات. ينبغي للشراء تقييم نطاق الإعداد الكامل. ومن المهم أيضًا التحقق مما إذا كان مخروط عمود الدوران قادرًا على الوصول إلى جميع أوجه التشغيل المطلوبة دون بروز مفرط للأداة، لأن البروز الطويل قد يقلل الصلابة ويؤثر في جودة التشطيب.
سعة المشوار ليست سوى جزء واحد من مساحة التشغيل القابلة للاستخدام
غالبًا ما يرتبط تصنيف “650” بفئة مشوار اسمية، لكن ينبغي للمشترين ألا يفترضوا أن جميع الماكينات في هذه الفئة توفر النطاق القابل للاستخدام نفسه. يجب التحقق من مشاوير المحاور X وY وZ مقارنةً بتخطيط التجهيز الفعلي وارتفاع أطول قطعة عمل. وتصبح سعة المحور Z مهمة بشكل خاص عند استخدام تجهيزات مرتفعة أو ملازم أو ألواح زاوية أو مثاقب طويلة. قد تستوعب الماكينة مكوّنًا فعليًا، لكنها قد تخلق رغم ذلك إعدادًا غير مريح مع خلوص محدود لتغيير الأدوات والفحص بأمان.
اطلب أبعاد الطاولة، والحمولة القصوى للطاولة، وترتيب مجاري T، والمسافة بين عمود الدوران والطاولة، والمسافة بين مركز عمود الدوران والعمود. تساعد هذه الأرقام في تحديد ما إذا كان يمكن وضع التجهيزات الثقيلة بصورة صحيحة وما إذا كانت الماكينة تستطيع الحفاظ على قطع مستقر قرب حواف الطاولة. وبالنسبة للأجزاء التي تتطلب عدة ملازم أو ألواح تجهيزات بنمط المنصات، ينبغي أن تشمل حمولة الطاولة الوزن الإجمالي لمعدات تثبيت قطعة العمل، وليس وزن المادة الخام فقط.
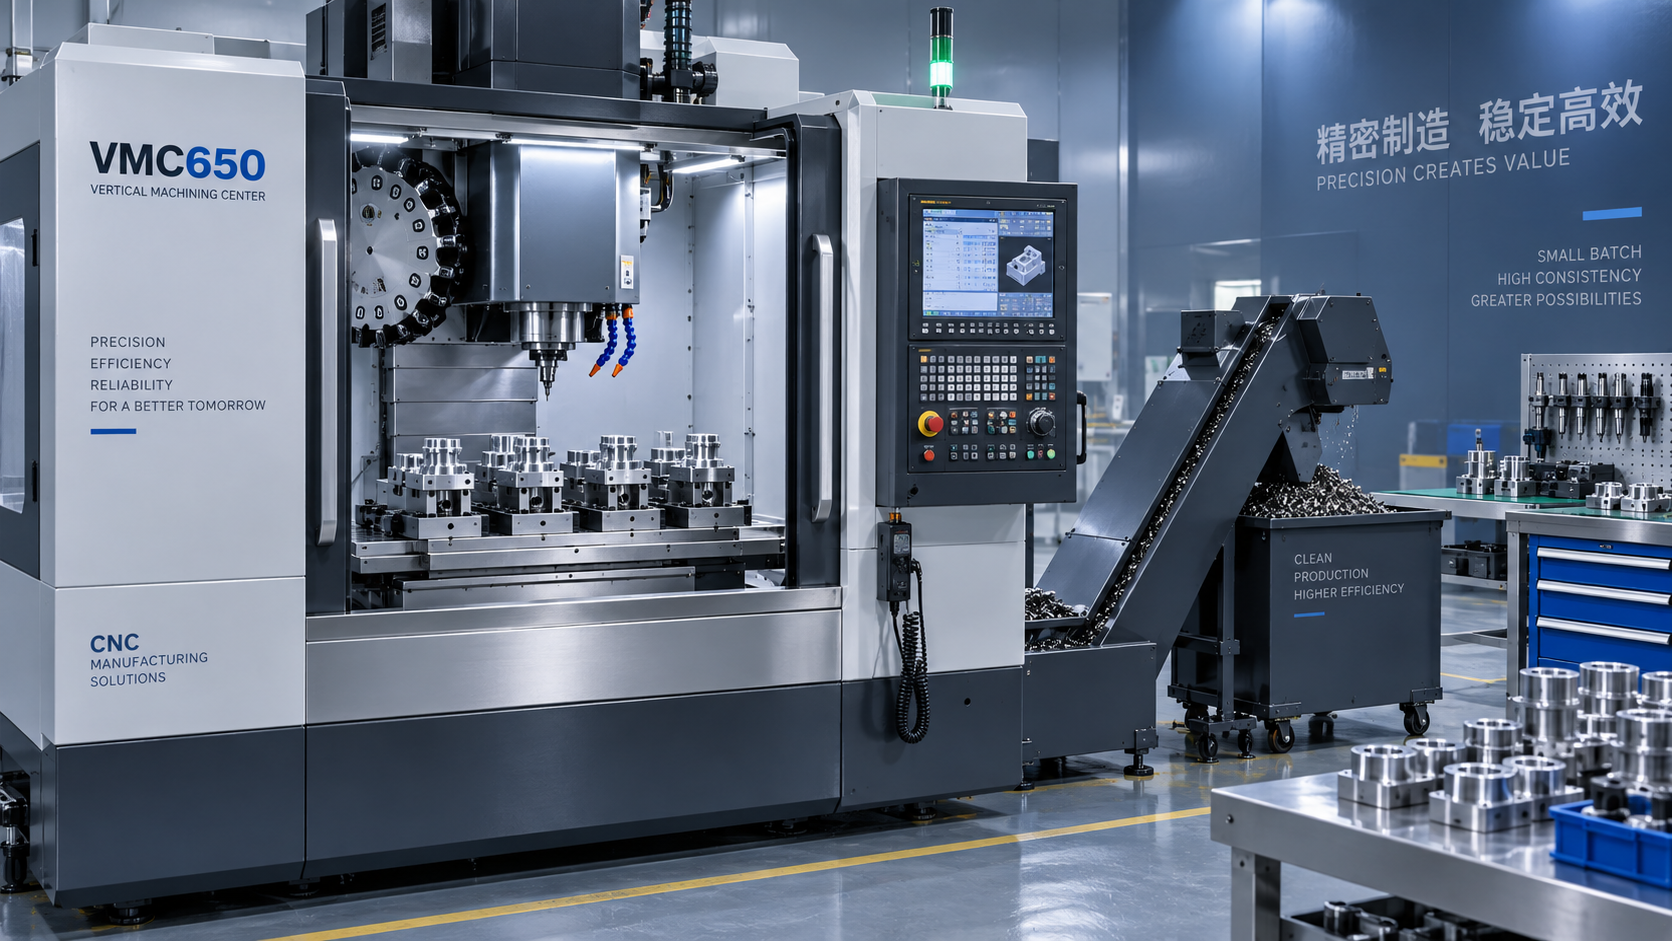
ينبغي للشراء أيضًا النظر إلى ما هو أبعد من السعة الساكنة. فتقييم الطاولة لحمولة معينة لا يعني تلقائيًا أن الحركات السريعة والتسارع وتغييرات الاتجاه المتكررة ستكون مناسبة بالقدر نفسه لكل إعداد ثقيل. وعندما تتضمن الدفعات تجهيزات فولاذية كثيفة أو مسبوكات كبيرة، اطلب توضيحًا بشأن ظروف العمل الموصى بها بدلًا من الاعتماد على الأرقام القصوى وحدها.
يجب تقييم الدقة كشرط إنتاجي
بالنسبة للأجزاء الدقيقة، ينبغي النظر إلى دقة التموضع وقابلية التكرار بشكل منفصل. تشير دقة التموضع إلى مدى اقتراب المحور من الوصول إلى إحداثي محدد، بينما تتعلق قابلية التكرار بقدرته على العودة باستمرار إلى الموقع نفسه. وفي إنتاج الدفعات المتوسطة، غالبًا ما تكون قابلية التكرار هي الاهتمام الأكثر إلحاحًا لأن الماكينة ستنفذ مسارات الأدوات نفسها عبر العديد من الأجزاء، وأحيانًا بعد تغييرات الأدوات وتدخل المشغل والتغيرات الحرارية.
تُعد أوراق المواصفات نقطة بداية، وليست تقييمًا كاملًا للجودة. اسأل عن كيفية قياس قيم الدقة، وما إذا كانت تنطبق على كامل نطاق المشوار القابل للاستخدام، وما خصائص الماكينة التي تساعد في الحفاظ على الاستقرار أثناء التشغيل العادي. قد تشمل تفاصيل التصميم ذات الصلة نوع المجرى الإرشادي، وترتيب دعم اللولب الكروي، وتصميم قيادة المحاور، وطريقة التزييت، والإدارة الحرارية حول عمود الدوران وهيكل الماكينة.
تعتمد الدقة أيضًا على نظام الإنتاج المحيط بالماكينة. إذ تؤثر جميعها في الأبعاد النهائية: تثبيت قطعة العمل المستقر، والاختيار الصحيح لحامل الأداة، والتحكم في انحراف دوران الأداة، وروتينات القياس بالمسبر المعايرة، والإدارة المنضبطة للتعويضات. لن تعوض ماكينة VMC650 عالية المواصفات عن تجهيز يسمح للجزء بالحركة تحت حمل القطع. لذلك، ينبغي لفرق الشراء أثناء التقييم أن تسأل عن خيارات الفحص أو القياس بالمسبر المتاحة وما إذا كانت تتوافق مع عملية مراقبة الجودة المعتمدة في المصنع.
طابق قدرة عمود الدوران مع عبء عمل القطع
لا تُعد سرعة عمود الدوران وحدها مؤشرًا موثوقًا لقدرة التشغيل. قد تكون السرعة الأعلى مفيدة للأدوات الصغيرة والألومنيوم وعمليات التشطيب وبعض مسارات الأدوات عالية السرعة. ومع ذلك، يعتمد التشغيل الخشن للفولاذ، وقواطع الوجه الأكبر، والثقب العميق، أو المواد الصعبة غالبًا بدرجة أكبر على العزم القابل للاستخدام، وقدرة عمود الدوران، والصلابة، وتدفق سائل التبريد المنتظم.
يفصل التقييم العملي العمل المتوقع إلى أنماط قطع. فعلى سبيل المثال، قد يقدّر مصنع ينتج هياكل من الألومنيوم ذات ثقوب صغيرة كثيرة السرعة والتسارع السريع وتغييرات الأدوات الفعالة. أما مصنع يشغل ألواحًا فولاذية ذات ثقوب ملولبة وجيوب مفروزة، فقد يولي اهتمامًا أكبر للعزم عند السرعات المنخفضة إلى المتوسطة والتحكم القوي في الرايش. وعندما يحدث كلا النوعين على الماكينة نفسها، ينبغي أن يدعم خيار عمود الدوران عبء العمل الأساسي دون أن يجعل العمل الثانوي غير عملي.
يستحق سائل التبريد وإدارة الرايش مراجعة مباشرة. فقد يؤثر تراكم الرايش حول التجهيزات في تمركزها، ويعيق القياس بالمسبر، ويؤدي إلى تدخل غير ضروري من المشغل. بالنسبة للمواد التي تنتج رايشًا طويلًا أو متراكمًا، تأكد من ترتيب سائل التبريد وملاءمة ناقل الرايش وسهولة الوصول للتنظيف الروتيني. تؤثر هذه التفاصيل في الإنتاجية الفعلية أكثر مما قد يبدو أثناء مقارنة عروض الأسعار.
سعة الأدوات تؤثر في تدفق الدفعات
غالبًا ما يتضمن عمل الدفعات المتوسطة تغييرات متكررة للأجزاء، لكن هذا لا يعني أن سعة الأدوات غير مهمة. فقد يجبر المخزن المحدود المشغلين على استبدال الأدوات بين العمليات، مما يزيد احتمال أخطاء التحميل وأخطاء التعويضات. احسب الأدوات المطلوبة لدورة جزء كاملة نموذجية، بما في ذلك المثاقب، ومثاقب التحديد، والصنابير، وقواطع التشغيل الخشن، وقواطع التشطيب، وأدوات الشطف، والمسابير، والأدوات الاحتياطية عند الاقتضاء.
يهم زمن التغيير من أداة إلى أداة عندما تحتوي الدورة على عمليات عديدة، لكن الموثوقية أهم من ادعاء أسرع بشكل هامشي. تحقق من قطر الأداة وطولها المسموحين، والوزن الأقصى للأداة، وقيود الجيوب المتجاورة، وإجراءات الاستعادة من انقطاع تغيير الأداة. وتكون هذه العوامل ذات صلة خاصة عندما تتطلب الأجزاء مثاقب طويلة أو قواطع كبيرة أو مجموعات أدوات مختلطة.
يجب أن تحل الأتمتة مشكلة مناولة حقيقية
تستحق توافقية الأتمتة التقييم عندما يؤدي التحميل أو التفريغ أو تأخيرات إزالة النتوءات أو التشغيل دون مراقبة إلى خلق عنق زجاجة. وقد يكون المستوى المطلوب بسيطًا: حزمة قياس بالمسبر، أو واجهة تجهيز هيدروليكية، أو طاولة دوارة، أو تجهيز لتحميل قطع العمل. ولا يكون التحميل المؤتمت بالكامل دائمًا الخطوة الأولى الصحيحة للدفعات المتوسطة، لا سيما عندما تختلف الأجزاء على نطاق واسع في الشكل وتعقيد الإعداد.
أفضل نهج هو تحديد وقت التوقف الفعلي. إذا كان عمود الدوران ينتظر أساسًا مشغلًا لضبط تجهيز جديد، فقد يوفر التثبيت المتكرر بنقطة الصفر قيمة أكبر من معدات التحميل المعقدة. وإذا كانت قطع العمل متشابهة وحجم الإنتاج قابلًا للتنبؤ، فقد يكون تخطيط جاهز للأتمتة مطلبًا منطقيًا. تأكد من واجهات وحدة التحكم، ووسائل السلامة، واحتياجات المساحة الأرضية، وإمكانية الوصول للتشغيل اليدوي قبل جعل الأتمتة شرطًا للشراء.
افصل قرار التشغيل CNC عن احتياجات الثقب المساعدة
تحتاج بعض مناطق الإنتاج أيضًا إلى ثقب محمول لأعمال التصنيع والإصلاح والمكوّنات الإنشائية أو مهام ما قبل التشغيل التي لا تنتمي إلى ماكينة VMC. في تلك الحالات، قد يكون مثقاب مغناطيسي مثلVD60 ذا صلة باعتباره معدات دعم منفصلة. وتمتد قدرات الثقب المدرجة له عبر خيارات طرازات مختلفة، مع تخصيص تكوين VD60 لأعمال الثقب الأكبر. لا ينبغي اعتبار هذا النوع من الأدوات بديلًا عن دقة التموضع أو الاستيفاء المبرمج أو بيئة القطع المغلقة أو التثبيت المتكرر لمركز التشغيل الرأسي. إن إبقاء هذه الأدوار متميزة يمنع المقارنة غير الصحيحة أثناء التوريد.
ينبغي تقييم دعم المورد قبل تقديم الطلب
يتضمن شراء VMC650 التشغيل الأولي، وإعداد المعلمات، وتعريف المشغلين بالماكينة، وتخطيط الصيانة، والوصول إلى قطع الغيار. نادرًا ما تقتصر مشكلات ماكينة الإنتاج على مكوّن واحد؛ فقد تتضمن الأدوات أو منطق البرنامج أو إعدادات السيرفو أو التزييت أو تثبيت قطعة العمل أو اختلاف المواد. ينبغي أن يكون المورد قادرًا على تحديد مسار الدعم بوضوح بدلًا من تقديم تأكيدات عامة فقط.
اطرح أسئلة عملية: ما الذي يتضمنه التركيب؟ ما قطع الغيار الاستهلاكية والحرجة التي ينبغي الاحتفاظ بها محليًا؟ كيف تتم معالجة التشخيصات عن بُعد؟ هل تتوفر وثائق للإجراءات الكهربائية والتزييت والصيانة الروتينية؟ هل يستطيع المورد توضيح وظائف وحدة التحكم والملحقات الاختيارية وتكوين الماكينة قبل أمر الشراء النهائي؟ تقلل الإجابات الواضحة من خطر اكتشاف قيود مهمة بعد التسليم.
ينبغي أن يستند الاختيار النهائي إلى مقارنة موثقة لمتطلبات الأجزاء الفعلية، ونطاق التجهيز، وتوقعات الدقة، وعبء القطع، واحتياجات الأدوات، وقدرة الدعم. وعند مراجعة هذه المعايير معًا، يمكن للشراء التمييز بين ماكينة VMC650 تناسب الميزانية فحسب وأخرى تستطيع دعم إنتاج موثوق للدفعات المتوسطة دون التسبب في مشكلات إعداد أو جودة أو صيانة يمكن تجنبها.

Vedon
يرد عادةً خلال دقائق
هل لديك أي أسئلة متعلقة بالصفحة الرئيسية؟
William / الرئيس التنفيذي / مؤسس العلامة التجارية
Jaye / مدير المبيعات