كيفية اختيار آلة تفريز عامة لأعمال غرف الأدوات متعددة المحاور
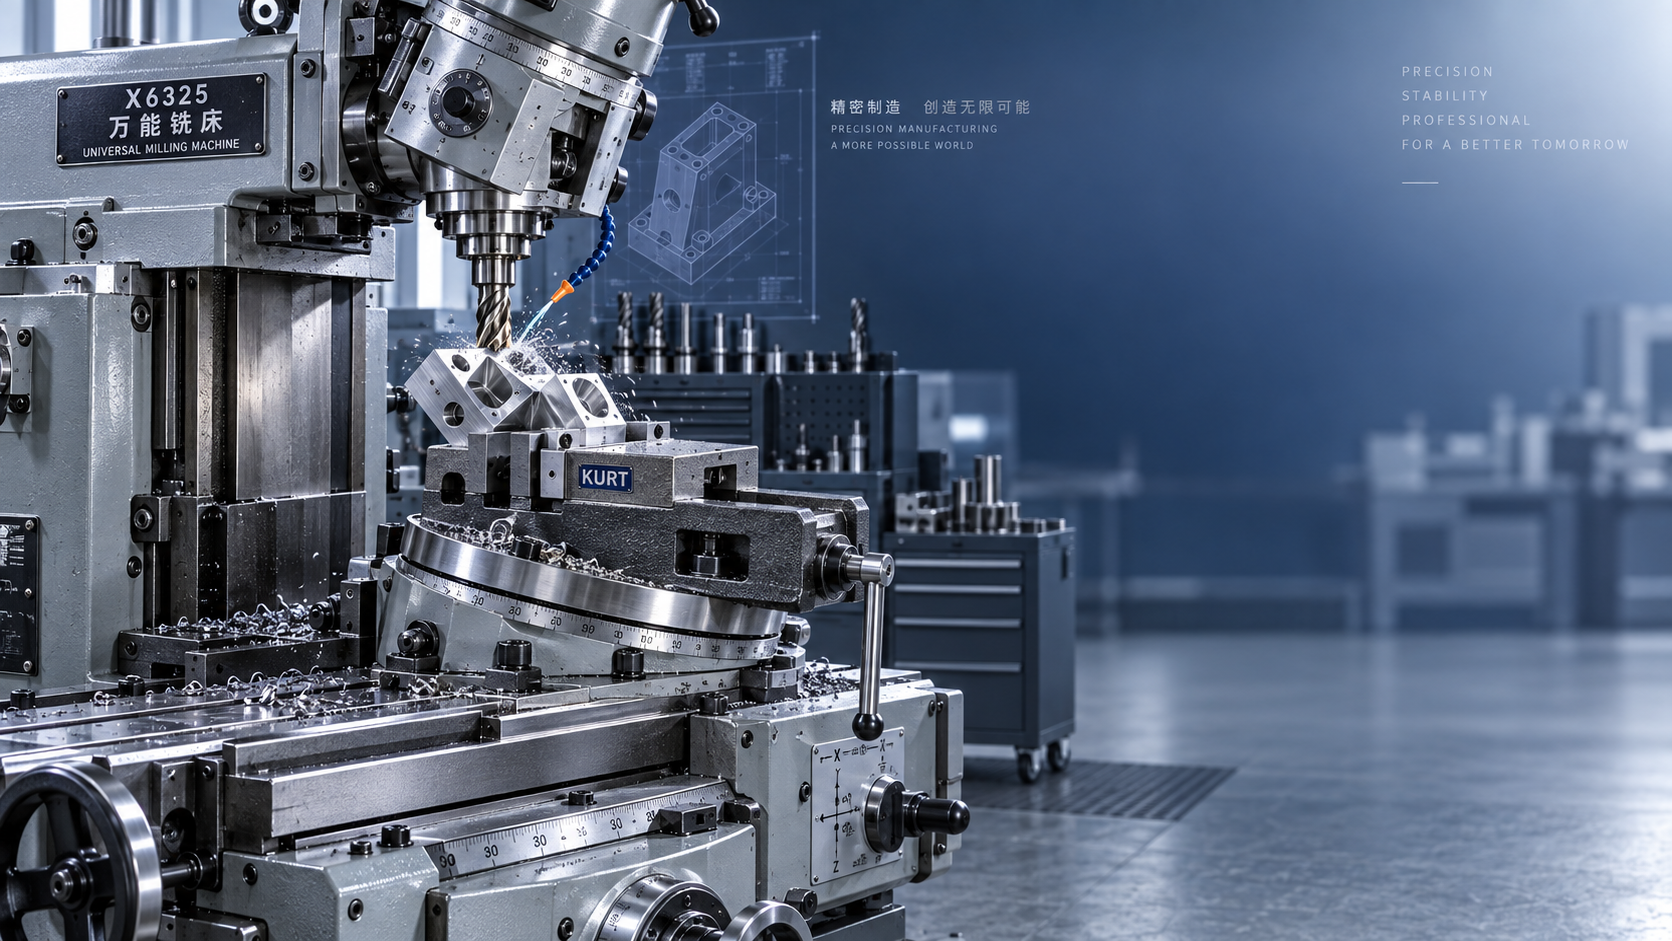
اختر الماكينة بناءً على أصعب مجموعة من الأجزاء، وليس على أكبر رسم. غالبًا ما يجمع العمل في ورش العدد متعددة المحاور بين التركيبات الفردية، ومكوّنات النماذج الأولية، وقطع الإصلاح، والدفعات القصيرة مع تغييرات متكررة في الإعداد. لذلك ينبغي تقييم ماكينة التفريز الشاملة وفقًا لمدى موثوقية وصولها إلى السمات الحرجة من أوضاع تثبيت عملية، وسرعة انتقالها من مهمة إلى أخرى، وما إذا كانت دقتها تبقى مستقرة بعد التدوير والتثبيت والدورات الحرارية المتكررة.
ابدأ بالأجزاء التي تكرر خلق ضغط على الجدول الزمني: الثقوب المائلة، والأسطح المركبة، والجيوب التي تتطلب عدة اتجاهات، وقطع العمل الطويلة، أو المكوّنات التي يجب تشغيلها انطلاقًا من عدة مراجع. تحدد هذه السمات ما إذا كان التكوين الشامل التقليدي المزود بطاولة دوارة ورأس رأسي كافيًا، أو ما إذا كانت هناك حاجة إلى منصة CNC بمحاور دوارة محكومة. قد تخسر الماكينة التي تستوعب نطاق التشغيل الاسمي لكنها تفرض إعادة تثبيت غير ملائمة وقتًا في الإعداد والفحص أكثر مما توفره من تكلفة الشراء.
حدّد متطلبات المحاور الفعلية قبل مقارنة الماكينات
يغطي مصطلح «متعدد المحاور» أعمالًا مختلفة جدًا. يمكن لماكينة ثلاثية المحاور مزودة بطاولة شاملة أن تضع قطعة العمل بزاوية، ثم تقطع باستخدام المحاور الخطية. وهذا مناسب للعديد من مهام ورش العدد التي تكون فيها الزاوية ثابتة لكل عملية ويمكن فحص الجزء بين عمليات الإعداد. وهو خيار عملي للثقب، وتفريز الشقوق، وذيل الحمامة، والأسطح المائلة، وأعمال التركيبات متوسطة التعقيد.
أما التشغيل الكنتوري المستمر حول جزء ما فهو متطلب مختلف. تتطلب الشفرات، والدفاعات، والقوالب ذات الأسطح النحتية، وأنصاف الأقطار الانتقالية، والسمات التي يجب أن تبقى متزامنة أثناء الدوران، حركة محاور دوارة منسقة ومعالجة لاحقة مناسبة في CAM. لا تفترض أن الرأس الدوار أو الطاولة الدوارة يوفران تلقائيًا قدرة تشغيل متزامنة متعددة المحاور. تحقق من عدد المحاور الخاضعة للتحكم الرقمي، وما إذا كانت المحاور الدوارة محاور استيفاء أو أجهزة فهرسة، وأي الحركات تبقى متاحة أثناء قطع المغزل.
يجب مراجعة مشوار المحاور مع تضمين التركيبة والملزمة والطاولة الدوارة وحامل الأداة وأطول أداة. قد يكون مشوار الطاولة وحده مضللًا لأن التركيبة الطويلة تستهلك الخلوص الرأسي، في حين تقلل وحدة المحور الرابع مشوار X القابل للاستخدام وقد تعيق الوصول عند أحد طرفي الطاولة. بالنسبة لكل جزء تمثيلي، أنشئ نموذجًا أو مخططًا لأسوأ وضع تشغيل: أبعاد قطعة العمل، ومواضع المشابك، وبروز الأداة، والمسافة بين المغزل والطاولة، ومسار الاقتراب المطلوب. يكشف ذلك عن التصادمات التي لا يمكن أن يكشفها رقم المشوار الوارد في الكتيب.
يجب أن تصمد الدقة أمام عملية الإعداد
تعتمد دقة ورشة العدد على السلسلة الكاملة، من المسبوكات والمجاري الموجهة إلى المغزل والتركيبة وأداة القطع وطريقة القياس والمرجع الخاص بالفحص. إن قيمة التموضع المعلنة مفيدة، لكنها لا تصف خطأ السمة النهائي بعد تدوير الطاولة، أو تحريك ملزمة ثقيلة، أو انحراف قاطع طرفي طويل تحت الحمل. وغالبًا ما تكون قابلية التكرار أكثر أهمية في الأعمال التي تتضمن عمليات متعددة لأنها تحدد ما إذا كان يمكن العثور على مرجع مثبت مرة أخرى بعد الفهرسة أو تغيير الأداة.
اطلب أدلة أداء في ظروف قريبة من عبء العمل المخطط له. فتمريرة تشطيب خفيفة في الألومنيوم لا تكشف الكثير عن الأداء أثناء القطع المتقطع في الفولاذ المقسى مسبقًا. قيّم تعويض الخلوص العكسي، وسلوك عكس اتجاه المحاور، ولا مركزية دوران المغزل عند واجهة حامل الأداة الفعلية، وقدرة الماكينة على الاحتفاظ بهندستها بعد الإحماء. بالنسبة للماكينات الشاملة، افحص ترتيب قفل الطاولة الدوارة والرأس. لا يكون سطح التثبيت الواسع ونظام القفل الإيجابي ذوي معنى إلا عندما تعود المجموعة باستمرار إلى الزاوية المطلوبة.
يجب أن تتوافق صلابة الماكينة مع كل من المادة واستراتيجية القاطع. يتطلب تفريز الأكتاف العميقة في الفولاذ السبائكي دعمًا مستقرًا للمغزل، ومجاري متينة، وهيكل طاولة صلبًا، وبروزًا قصيرًا للأداة. وقد تركز أعمال الأقطاب الدقيقة أو التشطيب بأقطار صغيرة بدرجة أكبر على التحكم السلس في التغذية والاهتزاز المنخفض عند سرعة مغزل عالية. لا تكون السرعة القصوى العالية مفيدة تلقائيًا إذا كان نطاق العزم ضعيفًا عند السرعة المستخدمة في التشغيل الخشن، أو إذا كان نظام الأدوات لا يستطيع تثبيت القواطع الطويلة بإحكام.
افحص المغزل والرأس والأدوات كنظام واحد
يحدد مخروط المغزل أكثر من مجرد توفر الأدوات. فهو يؤثر في الصلابة، وقوة قضيب السحب، وانضباط تغيير الأداة، والتوافق مع الحوامل الموجودة. حدد عائلة الحوامل، ونمط مسمار الاحتفاظ عند الاقتضاء، وأبعاد مسمار السحب، والخلوص المتاح بين خط القياس والطاولة. قد تظل الماكينة ذات محور Z الاسمي الكبير مقيدة عندما يلزم استخدام رأس زاوية كبير وحامل طويل وقاطع ممتد معًا.
يوسع الرأس الشامل إمكانية الوصول، لكن كل وصلة مضافة تقدم مصدرًا محتملًا للانحراف وخطأ المحاذاة. حدد ما إذا كان الرأس مخصصًا لأعمال مائلة عرضية أو لإنتاج متكرر لسمات بزوايا مركبة. عندما يكون الوصول هو العامل المحدد للاختيار، اختبر اتجاه الرأس الدقيق مع تركيب الملزمة أو التركيبة الدوارة المخطط لها. السؤال المهم هو ما إذا كان المغزل يستطيع الاقتراب من السمة دون التضحية بالصلابة أو حجب تدفق سائل التبريد.
- بالنسبة للفولاذ المقسى وقواطع الكربيد الكبيرة، فضّل واجهة مغزل وحامل تحافظ على قصر البروز وتقاوم الحمل الشعاعي.
- عند استخدام العديد من المثاقب الصغيرة والموسعات والقواطع الطرفية، قيّم لا مركزية الدوران عند ظرف الكوليت أو الحامل بالتثبيت الحراري بدلًا من الاعتماد على مواصفات المغزل فقط.
- عندما تتغير الأجزاء كثيرًا، وحّد أطوال الأدوات وارتفاعات التركيبات كي تبقى الإزاحات قابلة للتنبؤ عبر المهام.
- بالنسبة للدورات غير المراقبة، تأكد من أن كشف كسر الأداة، وتوصيل سائل التبريد، وإخلاء الرايش، ومراقبة عمر الأداة تتوافق مع العملية الفعلية لا مع قائمة الميزات الاختيارية للماكينة.
افصل بين مرونة الفهرسة وزمن الدورة الإنتاجي
تتسم الطاولة الشاملة التي يتم تموضعها يدويًا بالمرونة والبساطة للأعمال منخفضة الحجم، لا سيما عندما يحتوي كل إعداد على عدد قليل من السمات المائلة. يظهر قيدها عندما يتطلب الجزء نفسه دورانات متكررة أو زوايا متقاربة أو عدة أسطح يجب أن تبقى مترابطة. يقلل المحور الدوار القابل للبرمجة وقت المناولة وخطأ نقل المرجع، لكنه يضيف تعقيدًا إلى الإعداد ومخاطر التصادم وحاجة أكبر إلى برامج مثبتة.
يستحق تغيير الأدوات التلقائي التدقيق نفسه. احسب عدد الأدوات المميزة المطلوبة بعد احتساب التشغيل الخشن والتشطيب والثقب والشطف والقياس والأدوات الاحتياطية. قد يكون المخزن الصغير مناسبًا للتركيبات البسيطة، لكنه يصبح عنق زجاجة عندما تشترك عدة عمليات في الماكينة. يكون زمن تغيير الأداة أقل أهمية من التعرف الموثوق على الأداة، وإدارة الجيوب القابلة للتكرار، وسهولة الاستعادة بعد دورة متقطعة.
ينبغي أيضًا تخصيص عمليات الخراطة والتفريز القريبة بشكل مدروس. على سبيل المثال، تتميز ماكينة مثل TCK700D ببرج BMT40 ذي 12 محطة، وقدرة الأدوات المدارة، ومشاوير X وZ وY المعلنة البالغة 1100 mm و500 mm و+/-35 mm. تلائم هذه الخصائص المكوّنات المخروطة ذات سمات الأدوات الحية الثانوية؛ لكنها لا تحل محل الوصول الواسع لتثبيت قطعة العمل ونطاق التفريز الزاوي المطلوبين من ماكينة تفريز شاملة. إن ربط كل سمة بنوع الماكينة المناسب يمنع تحول عملية شراء تبدو متعددة الاستخدامات إلى حل وسط في مرحلة التركيبة.
خطط لتثبيت قطعة العمل قبل اعتماد الطاولة
يجب أن تحمل الطاولة الحمل العملي، بما في ذلك الملزمة ولوحة التركيب والوحدة الدوارة والغراب المتحرك وقطعة العمل والمشابك. إن تصنيف الحمولة ليس سوى نقطة البداية. تخلق المجموعة الثقيلة غير المتمركزة انحناءً ويمكن أن تؤثر في جودة الحركة، خصوصًا قرب نهايات المشوار. راجع تخطيط مجاري T، وعرض الطاولة، وإمكانية الوصول إلى مسامير التثبيت، وما إذا كان يمكن أن يبقى نظام النقطة الصفرية أو لوحة التركيب مركبًا دون تقليل المشوار المطلوب.
ينبغي أن تكون استراتيجية المراجع واضحة في عملية الاختيار. إذا كان يجب إزالة المكوّن للمعالجة الحرارية أو الفحص ثم إعادته للتشطيب، فحدد كيفية استعادة المرجع الأصلي. يمكن للقياس، ومحددات مواضع التركيبات المعايرة، وواجهات المنصات القابلة للتكرار تقليل إعادة العمل، ولكن فقط عندما تدعم دقتها ممارسات تنظيف وتثبيت منضبطة. فالرايش الموجود تحت تركيبة أو على وجه محور دوار يسبب أخطاء تبدو كأنها أعطال في تموضع الماكينة.
تحكم في مخاطر تكامل التحكم والتركيب والخدمة
تأكد من أن تحكم CNC يقبل مخرجات CAM المقصودة ويدعم تحولات الإحداثيات المطلوبة، ووظائف نقطة مركز الأداة، ودورات القياس، وحدود المحاور الدوارة. قد تستمر المنصة الميكانيكية القادرة في توليد تأخيرات يمكن تجنبها عندما لا تكون المعالجة اللاحقة قد تم التحقق منها لتناسب التحكم وتكوين المحاور المختارين. قبل الإطلاق، شغّل مسارات الأدوات التمثيلية في المحاكاة باستخدام نطاق التركيبة الفعلي وتحقق من إجراء الاستعادة عند انقطاع الطاقة أو كسر الأداة أو توقف البرنامج.
تؤثر ظروف التركيب في النتائج طويلة الأمد. ينبغي معالجة صلابة الأساس، واستواء الأرضية، وجودة الكهرباء، وتباين درجة الحرارة المحيطة، وجودة الهواء المضغوط، وصيانة سائل التبريد قبل التسليم. اترك خلوصًا للخزائن الكهربائية، وإزالة الرايش، والتزييت الروتيني، والوصول إلى خدمة المغزل، والتحميل الآمن لقطع العمل الطويلة. يجب أن تستخدم اختبارات القبول أجزاء وظروف قطع تمثيلية، مع ربط نتائج السمات المقاسة بالمراجع المتفق عليها بدلًا من الاعتماد فقط على اختبارات المحاور دون حمل.
الاختيار الأقوى هو الذي يحافظ على توافق التفاوت المطلوب ونهج التركيبة وطريقة البرمجة. عندما يتم إثبات هذه العناصر الثلاثة على أصعب جزء مخطط له، يصبح تقييم سرعة المغزل وحجم الطاولة وعدد الخيارات أسهل بكثير ضمن سياقها الصحيح.

Vedon
عادةً ما يتم الرد خلال دقائق
هل لديك أي أسئلة متعلقة بالصفحة الرئيسية؟

William / الرئيس التنفيذي / مؤسس العلامة التجارية
Elaine / مدير المبيعات
Jessica / مدير المبيعات