ماكينة التفريز الشاملة مقابل ماكينة التفريز الرأسية: أيهما يناسب الأجزاء منخفضة الكميات؟
بالنسبة للأجزاء ذات الكميات الصغيرة، تكون آلة التفريز الرأسية عادةً الخيار الأفضل عندما يتكون العمل أساسًا من مكونات منشورية، وتفريز الأسطح، والجيوب، وأنماط الثقوب، والميزات المتكررة التي يمكن الوصول إليها من السطح العلوي. وتثبت ماكينة التفريز العالمية جدواها عندما تتضمن مجموعة الأجزاء أسطحًا زاوية، وأعمدة، وميزات حلزونية، وقطع عمل طويلة، أو إعدادات مركبة كانت ستتطلب بخلاف ذلك إعادة تثبيت متكررة. يعتمد الاختيار الصحيح على هندسة الأجزاء الفعلية ومسار إعدادها، وليس على الوصف العام لـ«الإنتاج على دفعات صغيرة».
تغير الكميات الصغيرة معادلة التكلفة. يظل زمن الدورة مهمًا، لكن زمن الإعداد، وتجهيز التثبيتات، واعتماد القطعة الأولى، وتغيير الأدوات، واحتمال إعادة التشغيل، غالبًا ما تستهلك حصة أكبر من إجمالي العمالة. وقد تكون الآلة التي تلغي إعدادًا واحدًا أكثر قيمة من آلة ذات دورة قطع أسرع قليلًا. وعلى العكس، فإن دفع تكلفة تعدد استخدامات الآلة على نطاق واسع يحقق عائدًا محدودًا عندما تحتاج معظم الأجزاء إلى عمليات رأسية مباشرة فقط.
مواضع الاختلاف بين نوعَي الآلات
تضع آلة التفريز الرأسية المغزل فوق طاولة العمل. يتيح هذا الترتيب وصولًا مباشرًا إلى الجزء العلوي من قطعة العمل ويسهل رؤية القاطع والتثبيتات والحواف المرجعية. وهي مناسبة جيدًا لتسوية الأسطح، والتفريز الطرفي، وعمل المجاري، والثقب، والتجويف الغاطس، والقلاوظ، وتشغيل الجيوب. في آلة التفريز الرأسية CNC، يمكن أن ينتقل العمل الشائع ذو الكميات الصغيرة بكفاءة من الرسم إلى تثبيت مخصص لمرة واحدة أو إعداد ملزمة.
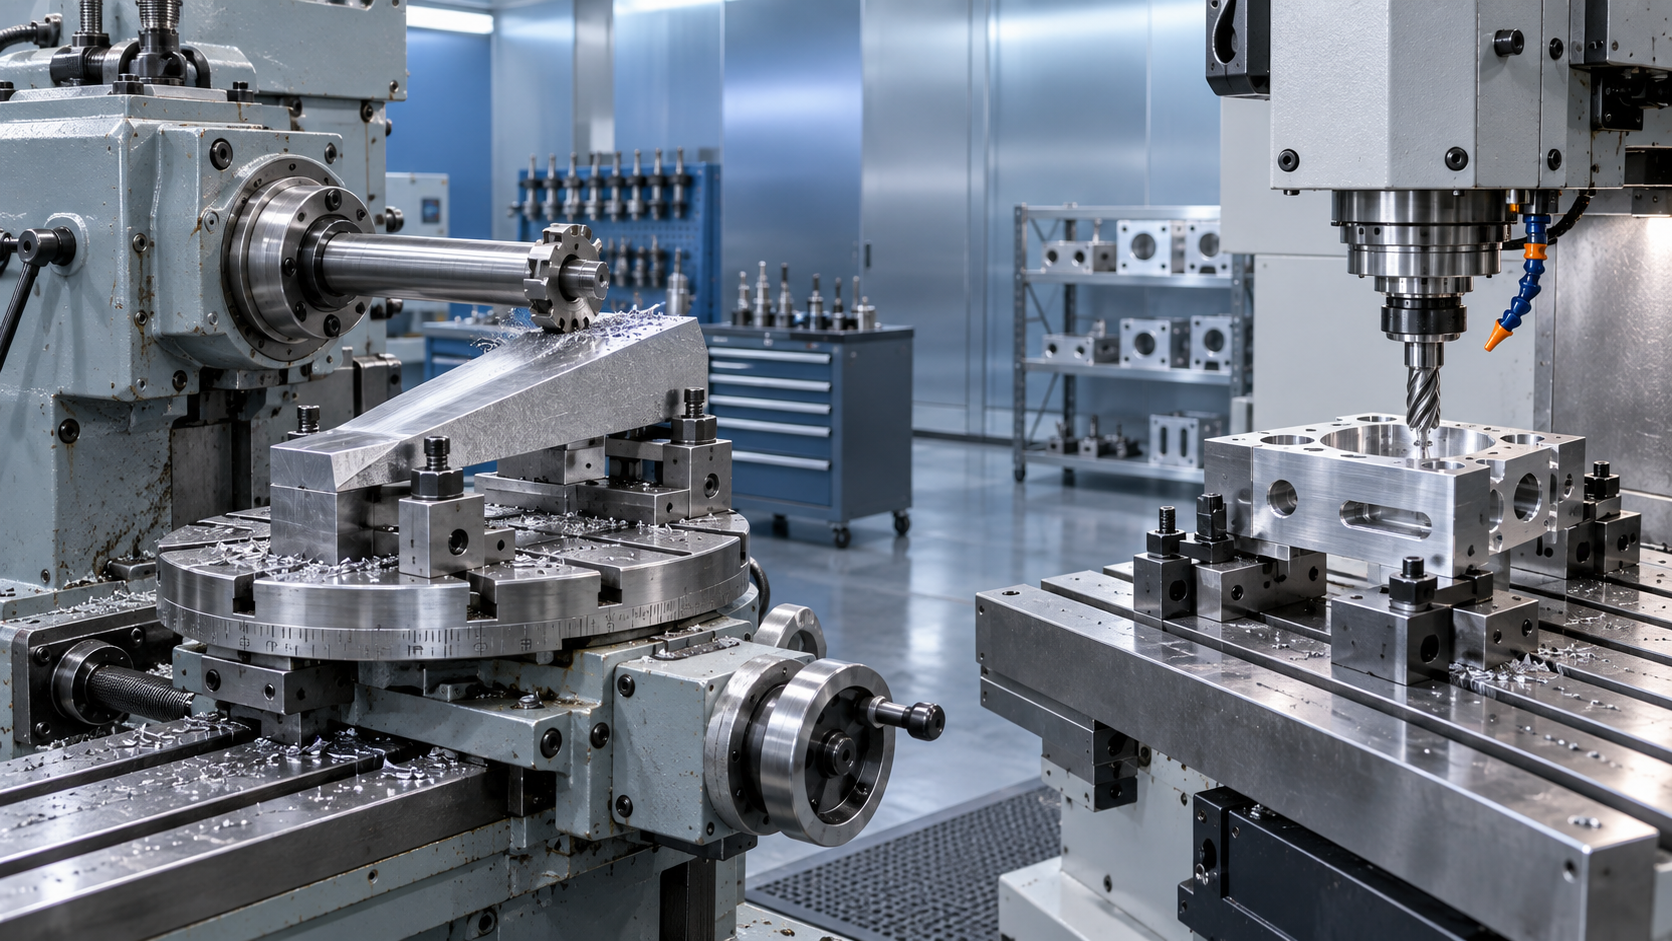
تُبنى ماكينة التفريز العالمية حول ترتيب أكثر قابلية للتكيف للطاولة والمغزل، إذ تجمع عادةً بين قدرة التفريز الأفقي وطاولة دوارة أو تموضع زاوي لقطعة العمل. ولا تكمن قيمتها ببساطة في أنها تمتلك حركات أكثر، بل في أنها تغير طريقة الوصول إلى الجزء المعقد. فقد يمكن تثبيت مجرى مفتاح طويل، أو سطح توجيه مائل، أو أخدود حلزوني، أو قطعة تتطلب قطعًا جانبيًا ومحيطيًا بصورة أكثر طبيعية مقارنةً بآلة رأسية.
احسب الإعدادات قبل مقارنة مواصفات المغزل
من الأخطاء الشائعة مقارنة قدرة المحرك أو نطاق سرعة المغزل أو مشوار الطاولة فقط. هذه القيم مهمة، لكنها لا توضح ما إذا كان يمكن تشغيل الجزء في تثبيت واحد. ابدأ بتحديد كل سطح مُشغَّل على رسم تمثيلي. ثم حدّد أسطح المرجع، واتجاه اقتراب القاطع، والعلاقات الزاوية المطلوبة، والنقاط التي يجب عندها تدوير الجزء.
إذا كانت معظم الميزات على وجه واحد وكانت مراجع التفاوت تعود إلى ذلك الوجه، فإن آلة التفريز الرأسية غالبًا ما تُبقي العملية بسيطة. يمكن تحديد موضع قطعة العمل مقابل فكي الملزمة الثابتين أو تثبيت صفيحي أساسي، ثم تسوية سطحها وثقبها وتفريزها دون الإخلال بمرجعها. تقلل هذه البساطة احتمال تفاوت التموضع بين العمليات.
عندما يحتاج أحد المكونات إلى مجرى جانبي محاذٍ لسطح مائل، أو عندما تمتد ميزة على طول قضيب، يمكن لماكينة التفريز العالمية تجنب الحاجة إلى تثبيت ثانٍ أو إعداد مرتجل بلوح زاوية. ويكون الوفر ذا أهمية خاصة عندما يكون لكل مهمة رسم مختلف ولا يعاد استخدام التثبيتات كثيرًا. ومع ذلك، فإن الطاولة الدوارة لا تحل تلقائيًا كل مشكلة متعددة المحاور. وإذا كانت الخطوط الكنتورية تتطلب استيفاءً متزامنًا متعدد المحاور، فينبغي تقييم مركز تشغيل CNC مُصمم لهذا الغرض أو تكوين محور دوار بصورة منفصلة.
تأتي الدقة من سلسلة العمليات
لا يكون أي من نوعَي الآلات «أكثر دقة» بطبيعته دون تحديد الميزة والمادة وحمل القطع والإعداد. يمكن لآلة تفريز رأسية صلبة ذات بروز أداة قصير أن تحقق جيدًا متطلبات الاستواء أو موضع الجيب عندما يبقى الجزء مثبتًا. ويمكن للماكينة العالمية الحفاظ على العلاقات بين الأسطح التي كان سيتم إنشاؤها بخلاف ذلك في اتجاهات منفصلة. في هذه الحالة، قد يكون الحفاظ على سلسلة مرجعية واحدة أهم من دقة التموضع الاسمية المعروضة في الكتيب.
غالبًا ما يُغفل بروز الأداة. فالجيوب العميقة وقطع العمل الطويلة تفرض وجود قاطع طرفي طويل أسفل مقدمة المغزل الرأسي، مما يزيد الانحراف وخطر الاهتزاز. وقد يوفر دعم عمود التفريز الأفقي في ماكينة عالمية نهجًا أكثر صلابة لبعض عمليات التفريز الجانبي. لكن الترتيب الأفقي يتطلب أيضًا اختيارًا سليمًا للعمود، وتباعد القواطع، ومحاذاة الدعم. وقد يؤدي ضبط الدعم غير الجيد إلى حدوث لا مركزية أو ترك القاطع عرضة للاهتزاز.
تؤثر المادة في هذا القرار. فحوامل الألومنيوم ذات الجيوب المفتوحة تفضل عمومًا التشغيل الرأسي لأن إخلاء الرايش يمكن التحكم فيه والوصول إلى الأداة مباشر. وقد تفضل المكونات الفولاذية ذات الوجوه الجانبية الطويلة الترتيبات الأفقية أو العالمية عندما يستخدم التفريز المحيطي إعداد قاطع صلبًا. ويمكن للمواد الصعبة أن تكشف نقاط الضعف في أي من الخيارين: عزم مغزل غير كافٍ عند السرعة المختارة، أو طريقة تثبيت مرنة لقطعة العمل، أو قاعدة آلة لا تقاوم أحمال القطع المتقطعة.
غالبًا ما يُساء فهم السرعة في الأعمال ذات الكميات الصغيرة
قد تُنجز آلة التفريز الرأسية عملية فردية بسرعة، لكن الجزء الذي يتطلب أربعة اتجاهات قد يستهلك وقتًا كبيرًا غير مخصص للقطع. يتضمن كل تدوير إزالة النتوءات من أسطح التلامس، وقياس الموضع الجديد، وإعادة ضبط إزاحات العمل، والتأكد من خلو مسار الأداة من المشابك. وقد تقصر ماكينة التفريز العالمية هذا التسلسل للأجزاء التي يمكن إعادة توجيهها بواسطة الطاولة بدلًا من إزالتها وإعادة تركيبها.
والعكس صحيح أيضًا. فقد تكون الماكينة العالمية أبطأ لقطعة صفيحية بسيطة لا تحتاج سوى إلى ثقوب مثقوبة وجيب دائري ومحيط جانبي. إن إدخال القدرة العالمية في هذه المهمة قد يضيف أعمال محاذاة دون أي خفض مقابل في العمليات. تكافئ الأعمال ذات الكميات الصغيرة الإعدادات المباشرة، لا أقصى قدرة للآلة على الورق.
يغير التحكم اليدوي مقابل CNC التوازن أيضًا. في المعدات اليدوية، غالبًا ما تجعل الرؤية وسهولة الوصول إلى عجلة اليد وسهولة القياس الترتيب الرأسي جذابًا لقطع الإصلاح العامة وقطع التصنيع البسيطة. وتكون آلات التفريز الرأسية CNC فعالة بصورة خاصة عندما يعاد استخدام البرامج، وتدار إزاحات الأدوات باستمرار، وتُنتج عدة مكونات متشابهة مع مرور الوقت. وتكون الماكينة العالمية ذات قيمة عندما تزيل مرونتها الميكانيكية مهام التموضع الصعبة، لكن الإعدادات اليدوية المعقدة تظل معتمدة على المحاذاة المنضبطة والتعامل الخبير مع الآلة.
حدّد مواصفات الآلة وفقًا لنطاق العمل الفعلي
ينبغي النظر إلى مشوار الطاولة مع حجم التثبيتات وموقع المشابك وخلوص القاطع. فقد يتناسب الجزء ماديًا على الطاولة، لكنه يترك مشوارًا ضئيلًا جدًا للوصول إلى ميزاته الطرفية بعد تركيب ملزمة أو ملحق دوار أو كتلة دعم. يجب أن يشمل الخلوص الرأسي قطعة العمل والتثبيت وحامل الأداة وطول القاطع ومسافة آمنة لتغيير الأدوات. وبالنسبة للعمليات الأفقية، تأكد من طول عمود التفريز ومشوار دعم الذراع العلوي والخلوص حول قطعة العمل عند زاوية الطاولة المطلوبة.
اطلب في المراجعة نفسها معلومات عن مخروط المغزل، وحوامل الأدوات المتاحة، وتوافق التثبيت، وترتيب سائل التبريد، والمتطلبات الكهربائية. تصبح الآلة الملائمة من حيث المبدأ غير فعالة عندما لا تتوفر بسهولة الظرفات أو أعمدة التفريز أو الملازم أو تثبيتات الزوايا المطلوبة. وفي الأعمال ذات الكميات الصغيرة، تهم الأدوات الشائعة لأن الانتقال من عائلة أجزاء إلى أخرى يجب ألا يتطلب بحثًا طويلًا عن حامل خاص.
ينبغي فصل عمليات الثقب الثانوية عن قدرة التفريز. فقد تحتاج الهياكل الملحومة الكبيرة والمنشآت المركبة وتجميعات الصفائح إلى ثقب مغناطيسي محمول بدلًا من نقلها إلى طاولة التفريز. إن المثقاب المغناطيسي المدمج مثلVD23 مصمم لهذا النوع من الأعمال على الأسطح الحديدية المتاحة، بقطر ثقب أقصى يبلغ 23 mm ومشوار 225 mm. وهو لا يحل محل آلة التفريز عندما يتم التحكم في موضع الثقب من مراجع مشغلة متعددة، لكنه قد يمنع انشغال آلة التفريز بمهام الثقب الميدانية.
تشمل تكلفة التشغيل احتكاك تغيير الإعدادات
سعر شراء الآلة ليس سوى بند واحد في القرار. قدّر الجهد المتكرر للإعداد والفحص وضبط التثبيتات وتجهيز الأدوات والتنظيف عبر مزيج الأجزاء المتوقع. قد تتطلب ماكينة التفريز العالمية اهتمامًا أكبر بالملحقات والمحاذاة، بينما قد تتطلب آلة التفريز الرأسية تثبيتات أكثر عند تغير اتجاه الجزء. والخيار الأقل تكلفة هو الذي يخلق ساعات أقل يمكن تجنبها وفرصًا أقل لفقدان المرجع.
يستحق التركيب اهتمامًا مماثلًا. تحقّق من أحمال الأرضية، وإمكانية وصول التسليم، وتسوية الآلة، وإمداد الطاقة، ومساحة مناولة المواد. تحتاج المواد الطويلة التي تُشغّل أفقيًا إلى مساحة تتجاوز مشوار الطاولة. وقد تتطلب الآلة الرأسية وصولًا علويًا لقطع العمل أو الأدوات الثقيلة. لا يؤدي سوء الوصول إلى إبطاء التحميل فحسب، بل يشجع أيضًا على اختصارات غير آمنة في التثبيت ويجعل الإعداد المتكرر أصعب.
بالنسبة لمزيج منخفض الكمية تهيمن عليه الصفائح والكتل والأغطية والحوامل والأغلفة المدمجة، اختر آلة تفريز رأسية ذات مشوار كافٍ ومغزل صلب وأدوات عملية وحزمة تثبيت لقطع العمل تتناسب مع أحجام الأجزاء. اختر ماكينة تفريز عالمية عندما تتطلب الأعمال المتنوعة بانتظام قطعًا جانبيًا أو علاقات زاوية أو مواد طويلة أو ميزات كانت ستفرض بخلاف ذلك عدة عمليات إعادة تثبيت. يجب أن يحسم رسم الجزء ومسار مراجعه القرار قبل وقت طويل من وصول المقارنة إلى عمود سعر الشراء.

Vedon
عادةً ما يتم الرد خلال دقائق
هل لديك أي أسئلة متعلقة بالصفحة الرئيسية؟

William / الرئيس التنفيذي / مؤسس العلامة التجارية
Elaine / مدير المبيعات
Jessica / مدير المبيعات