المعلمات الرئيسية لآلة التفريز الشاملة التي تؤثر في دقة التشغيل
المعلمات الرئيسية لآلة التفريز الشاملة التي تؤثر في دقة التشغيل
بالنسبة لفرق مراقبة الجودة والسلامة، تعتمد دقة التشغيل على التحكم في نظام مترابط بدلاً من مراقبة إعداد واحد بمعزل عن غيره.
في آلة التفريز الشاملة، يؤثر سلوك المغزل، والتغذية، والأدوات، والتثبيت، والمحاذاة، والصلابة، ودرجة الحرارة مباشرةً في مطابقة الأبعاد، وتشطيب السطح، وقابلية التكرار، وسلامة المشغل.
ابدأ بخطة تحكم لمخاطر الدقة الحرجة
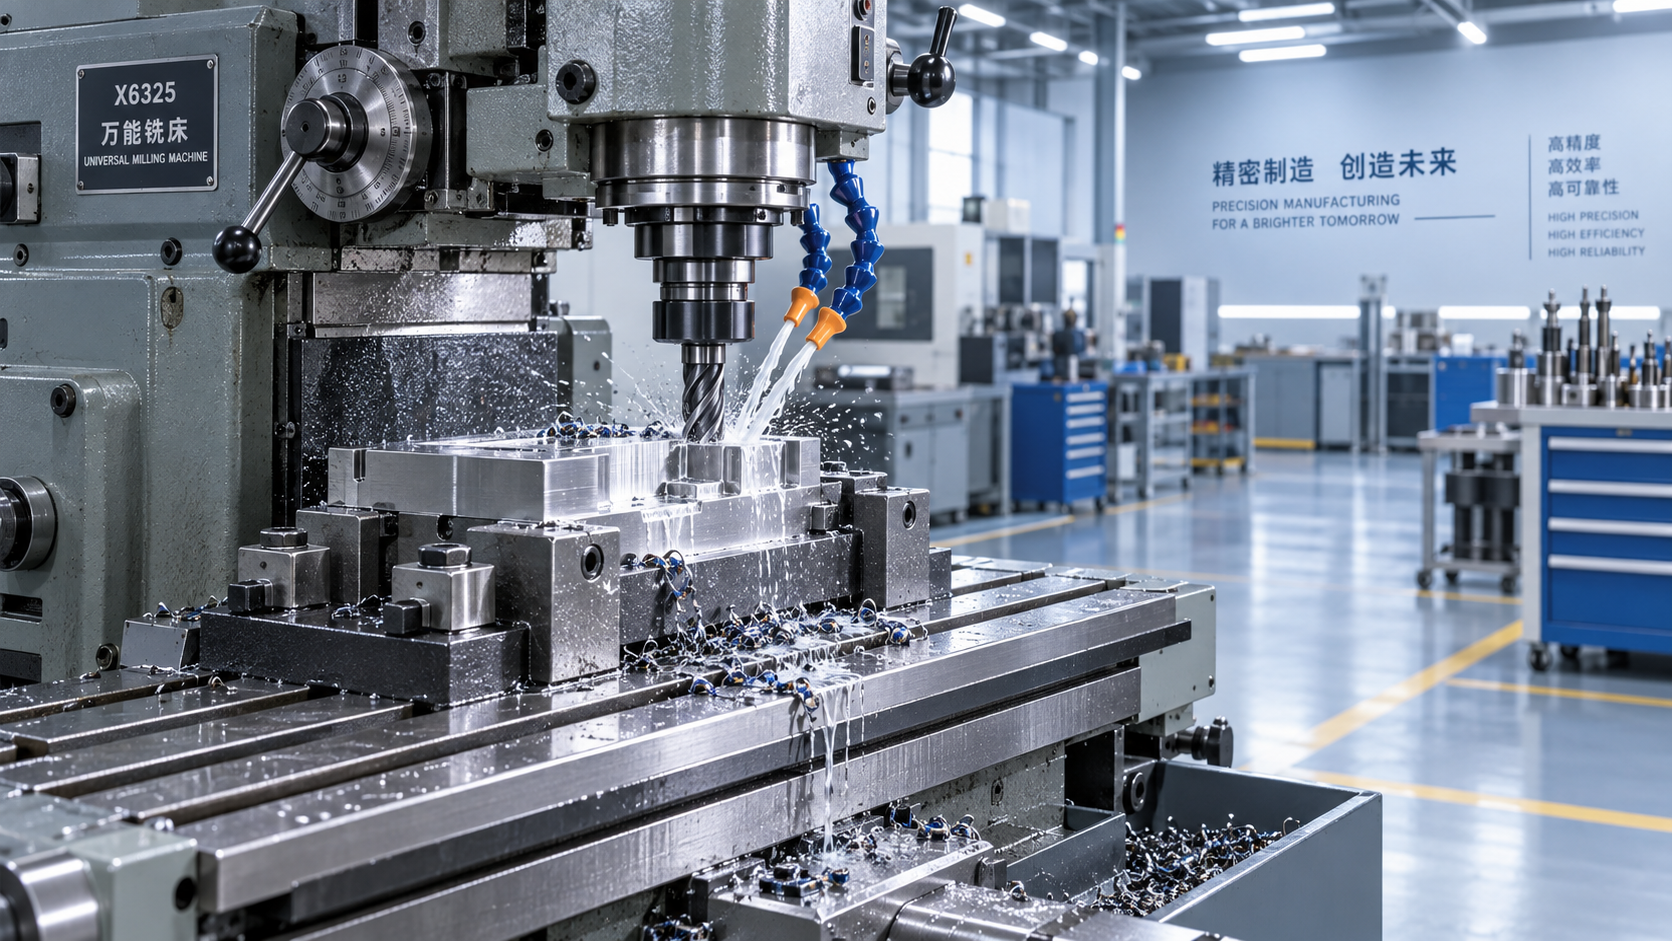
ينبغي لفرق الجودة أولاً تحديد خصائص المنتج الحرجة: موضع الثقب، والاستواء، والتعامد، وخشونة السطح، ودقة البروفيل، وتفاوتات الأبعاد المحددة في الرسم.
ينبغي ربط كل خاصية بمعلمات الماكينة، وطرق الفحص، والحدود المقبولة، وتكرار أخذ العينات، وإجراءات التصعيد عندما تبدأ قدرة العملية في التراجع.
يمنع هذا النهج خطأً شائعاً: فحص الأجزاء النهائية بدقة مع إغفال ظروف التشغيل التي تسبب التباين أثناء التفريز.
ينبغي لموظفي السلامة أيضاً إدراج حالة الواقيات، ووظيفة الإيقاف الطارئ، والتحكم في الرايش، والتعامل مع سائل التبريد، وثبات التركيبات، والاهتزاز غير الطبيعي ضمن فحوصات الماكينة الروتينية.
تنتج العملية المستقرة أكثر من مجرد أجزاء دقيقة؛ فهي تقلل إعادة العمل، وتعطل الأدوات غير المتوقع، والتعرض للرايش المتطاير، وحركة التركيبات، والضغط لإجراء تعديلات إنتاج غير آمنة.
يجب أن تعمل سرعة المغزل ومعدل التغذية معاً
تحدد سرعة المغزل سرعة القطع عند حافة الأداة، بينما يحدد معدل التغذية مدى قوة تقدم القاطع خلال مادة قطعة الشغل.
عندما تكون سرعة المغزل مرتفعة جداً، قد ترتفع الحرارة سريعاً، مما يسرّع التآكل ويسبب التمدد الحراري أو علامات الاحتراق أو سوء التشطيب أو تدهور الحافة.
عندما تكون السرعة منخفضة جداً، قد يحتك القاطع بدلاً من القطع بكفاءة، مما يزيد قوة القطع والاهتزاز والحافة المتراكمة وعدم اتساق الأبعاد.
يستحق معدل التغذية اهتماماً مماثلاً لأن التغذية المفرطة قد تحمّل الأداة فوق طاقتها، وتسبب انحراف قطعة الشغل، وتحدث علامات اهتزاز أو معالم أكبر من المقاس.
قد تكون التغذية غير الكافية ضارة أيضاً. فقد تسبب احتكاكاً وحرارة مفرطة وتكويناً سيئاً للرايش وقصراً في عمر الأداة رغم ظروف القطع التي تبدو لطيفة.
بالنسبة لآلة التفريز الشاملة، ينبغي تحديد التركيبة الصحيحة للسرعة والتغذية وفقاً للمادة وقطر القاطع وطلاء الأداة وعمق التعشيق واستراتيجية سائل التبريد والتشطيب المطلوب.
ينبغي لموظفي الجودة مقارنة إعدادات الماكينة الفعلية مع أوراق العملية المعتمدة، خاصة بعد تغييرات الإعداد أو مراجعات البرنامج أو استبدال الأدوات أو تسليم العمل بين المشغلين.
يُعد تسجيل القيم الفعلية أمراً مهماً لأن الإعدادات الاسمية وحدها لا يمكنها كشف التجاوزات أو التعديلات اليدوية أو خرج المغزل غير المستقر أو تخفيضات التغذية التي تُجرى للتعويض عن المشكلات.
حالة الأداة مؤشر مبكر على انجراف الأبعاد
يؤدي القاطع غير الحاد أو المتشقق أو المركب بشكل غير صحيح أو غير المتوازن جيداً إلى تغيير قوى القطع قبل أن تُظهر بيانات الفحص بالضرورة فشلاً واضحاً في الأبعاد.
يتسبب تآكل الأداة عادةً في تكوّن الزوائد، وتراجع تشطيب السطح، وزيادة الضوضاء، وتغير اللون بفعل الحرارة، والتحرك التدريجي نحو حدود التفاوت خلال دفعات الإنتاج المتكررة.
ينبغي أن تحدد خطط مراقبة الجودة محفزات قابلة للقياس للاستبدال، مثل عدد الأجزاء، أو حد أرض التآكل، أو اتجاه حمل المغزل، أو تغير الخشونة، أو اتجاه الأبعاد.
تُعد الفحوصات البصرية للأداة مفيدة، لكنها لا ينبغي أن تحل محل الإدارة المنضبطة لعمر الأداة بالنسبة للمعالم ذات متطلبات التفاوت الموضعي أو الهندسي الضيقة.
يُعد انحراف دوران الأداة مهماً بشكل خاص. فالانحراف المفرط يجعل إحدى الأسنان تقطع بتحميل أكبر، مما يؤدي إلى تآكل غير متساوٍ وأقطار غير دقيقة وتشطيب رديء واهتزاز.
قم بقياس الانحراف عند حامل الأداة وبالقرب من حافة القطع عندما يكون ذلك عملياً. تدعم المخاريط النظيفة، والظروف غير التالفة، وعزم الشد الصحيح نتائج قابلة للتكرار.
ينبغي لفرق السلامة اعتبار القواطع التالفة وتثبيت الأدوات المرتجل مخاطر فورية، لأن الكسر قد يطلق شظايا حادة بسرعات دوران عالية.
صلابة الماكينة والتثبيت والمحاذاة تحدد قابلية التكرار
حتى معلمات القطع الصحيحة لا يمكنها التعويض عن ماكينة مرنة، أو تركيبة مفكوكة، أو قطعة شغل غير مدعومة، أو مجرى انزلاقي متآكل، أو مغزل وطاولة غير محاذيين جيداً.
تحدد الصلابة مدى قدرة الماكينة على مقاومة قوى القطع دون انحراف. ويمكن أن يسبب الانحراف مخروطية، ومجاري غير دقيقة، وتعامداً ضعيفاً، ومواضع معالم غير متسقة.
ينبغي أن تحدد التركيبات موضع الجزء استناداً إلى مراجع مضبوطة، وأن تثبته دون تشويه، وأن توفر دعماً كافياً، وأن تحافظ على توجيه قوى القطع نحو نقاط تثبيت مستقرة.
ينبغي ألا يعوض المشغلون أبداً عن التثبيت الضعيف بتخفيض التغذية عشوائياً. فقد تستمر العملية الناتجة في تحريك الأجزاء مع إخفاء مشكلة السلامة والجودة الأساسية.
ينبغي أن تشمل الفحوصات الروتينية حالة الملزمة، وتآكل المشابك، ومثبتات التركيبات، ونظافة الطاولة، والخلوص العكسي، والمرشدات، ومحامل المغزل، والتحقق من استواء الماكينة.
يُعد التحقق من المحاذاة مهماً بصورة خاصة بعد النقل أو التصادم أو القطع المتقطع الشديد أو أنشطة الصيانة أو الشكاوى المتعلقة بالتربيع أو التوازي أو الدقة الموضعية.
استخدم مؤشرات معايرة، وقضبان اختبار، ومربعات دقيقة، ومعايير قبول موثقة بدلاً من الاعتماد فقط على حكم المشغل أو الأداء السابق للماكينة.
يؤثر الاستقرار الحراري والتحكم في سائل التبريد في التشغيلات الطويلة
غالباً ما يُستهان بالتغير الحراري لأن الماكينة قد تنتج أجزاء أولية مقبولة، لكنها تنحرف مع ارتفاع حرارة المغزل والأداة والتركيبة وقطعة الشغل.
تتطلب دورات الإنتاج الطويلة إجراءات إحماء، وظروفاً محيطة متسقة حيثما أمكن، وتدفقاً مستقراً لسائل التبريد، وجداول فحص تكشف التحرك التدريجي للأبعاد.
يؤثر تركيز سائل التبريد واتجاه التدفق والنظافة في إزالة الحرارة وعمر الأداة والتحكم في التآكل وإخلاء الرايش وموثوقية القياس أثناء العملية.
قد يؤدي تدفق سائل التبريد غير الكافي إلى ترك الرايش في تجويف أو مجرى، مما يسبب إعادة القطع وتلف السطح وتراكم الحرارة وزيادة مفاجئة في حمل الأداة خلال التمريرات اللاحقة.
ينبغي لمديري السلامة التأكد من أن أنظمة سائل التبريد لا تسبب مخاطر الانزلاق أو التعرض للرذاذ أو المصارف المسدودة أو ممارسات تنظيف غير آمنة حول المعدات الدوارة.
بالنسبة للأعمال عالية الدقة، قارن القياسات عند البدء البارد وفي منتصف التشغيل وفي نهايته. يكشف ذلك ما إذا كان تباين العملية مرتبطاً بدرجة الحرارة بدلاً من خطأ فحص عشوائي.
عندما يكون الانجراف الحراري كبيراً، اضبط ضوابط العملية قبل تغيير التفاوتات. فعادةً ما تكون حلول الإحماء والتبريد والتسلسل والتعويض الأفضل أكثر قابلية للدفاع عنها.
تحقق من نظام القياس قبل إلقاء اللوم على الماكينة
قد تكون مشكلة التفريز الظاهرية ناتجة فعلياً عن مقياس غير مناسب، أو تقنية قياس غير متسقة، أو سطح مرجعي ملوث، أو بيئة فحص غير مضبوطة.
ينبغي أن يؤكد تحليل نظام القياس أن المقاييس تتمتع بدقة فصل كافية وأن قابلية التكرار وقابلية إعادة الإنتاج مناسبتان لنطاق التفاوت المحدد.
ينبغي للمفتشين القياس من المراجع نفسها المستخدمة أثناء التشغيل كلما أمكن. فقد تؤدي مخططات المراجع المختلفة إلى استنتاجات مضللة حول دقة الماكينة.
تعد مخططات الاتجاه أكثر فائدة من القياسات المنفردة. فقد يشير تحول اتجاهي ثابت إلى التآكل أو الحرارة أو الخلوص العكسي أو حركة التركيبة قبل ظهور أجزاء خارج التفاوت.
عند اكتشاف اتجاه، احتوِ الإنتاج المتأثر، وتحقق من نظام القياس، وافحص الأدوات والتركيبات، ثم راجع سجل المعلمات الفعلية قبل إعادة التشغيل.
يحمي هذا التسلسل العملاء مع تجنب التعديلات غير الضرورية التي تُدخل تبايناً جديداً في عملية قد لا تكون المصدر الحقيقي للخطأ.
اربط ضوابط دقة التفريز بأعمال التصنيع ذات الصلة
تستخدم فرق تصنيع كثيرة التفريز إلى جانب أعمال الثقب والتوسيع واللولبة والتركيب، حيث يؤثر الإعداد الدقيق للثقوب في جودة التجميع النهائية والسلامة الإنشائية.
بالنسبة لمهام الثقب المحمولة على الهياكل الفولاذية، ينبغي أن يراعي اختيار المعدات قوة التثبيت ودقة التموضع والشوط والقدرة ونطاق الثقب ومتطلبات تعامل المشغل.
يدعم حل الثقب المغناطيسي VDD80Z الثقب اللبي والثقب باللقمة الحلزونية واللولبة والتوسيع وثقب نصف الثقب وثقب الثقوب المشطوفة لبيئات التصنيع الصعبة.
يمكن لقدرة التثبيت المغناطيسي العالية والتصميم المحمول المدمج أن يدعما تنفيذ ثقوب مضبوطاً في تطبيقات تشمل الجسور وبناء السفن والسكك الحديدية ومحطات الطاقة وخطوط الأنابيب وتصنيع الآلات.
ومع ذلك، لا تزال المعدات المحمولة تتطلب إعداد السطح، وتلامساً مغناطيسياً آمناً، واختيار القاطع الصحيح، وتغذية مضبوطة، وإدارة الرايش، وفحص سلامة قبل الاستخدام.
ينبغي لفرق الجودة والسلامة تطبيق الانضباط نفسه المستخدم في آلة التفريز الشاملة: التحكم في الإعداد، والتحقق من المعلمات، وفحص المخرجات الحرجة، والتحقيق في الاتجاهات مبكراً.
أنشئ قائمة تحقق يومية عملية للدقة
ينبغي أن تؤكد قائمة التحقق اليومية حالة المغزل والتزييت والواقيات ووسائل الإيقاف الطارئ وتدفق سائل التبريد ونظافة الطاولة وحالة حامل الأداة وثبات التركيبة والضوضاء غير الطبيعية للماكينة.
قبل الإنتاج، تحقق من البرنامج المعتمد أو ورقة الإعداد، وإزاحات الأداة، وسرعة المغزل، ومعدل التغذية، وإزاحة الشغلة، وهوية القاطع، وتوافر مقياس الفحص.
أثناء الإنتاج، راقب نتائج القطعة الأولى، وتآكل الأداة، وشكل الرايش، والاهتزاز، وحمل المغزل، وتشطيب السطح، واتجاهات الأبعاد على فترات مخططة.
بعد حدوث تصادم أو كسر أداة أو انقطاع التيار أو حركة التركيبة أو إنذار غير متوقع، اطلب إعادة تحقق موثقة قبل عودة الأجزاء إلى مسار الإنتاج الاعتيادي.
وضوح المسؤوليات أمر أساسي. يراقب المشغلون الظروف، ويتحقق المفتشون من المخرجات، وتستعيد الصيانة قدرة المعدات، ويعالج موظفو السلامة المخاطر قبل أن تصبح حوادث.
الخلاصة
تُعد دقة التشغيل على آلة التفريز الشاملة نتيجة لمعلمات مضبوطة، ومعدات مستقرة، وأدوات ذات قدرة، وتركيبات آمنة، وقياس موثوق، وممارسات تشغيل منضبطة.
بالنسبة لفرق مراقبة الجودة والسلامة، تتمثل الاستراتيجية الأقوى في مراقبة المؤشرات المبكرة، وتوثيق الاتجاهات، وتصحيح الأسباب الجذرية قبل تصاعد العيوب أو الظروف الخطرة.
عند إدارة سرعة المغزل والتغذية وحالة الأداة والمحاذاة والسلوك الحراري وأنظمة الفحص معاً، يصبح الإنتاج أكثر قابلية للتنبؤ وأماناً وأسهل في التحسين.

Vedon
عادةً ما يتم الرد خلال دقائق
هل لديك أي أسئلة متعلقة بالصفحة الرئيسية؟

William / الرئيس التنفيذي / مؤسس العلامة التجارية
Elaine / مدير المبيعات
Jessica / مدير المبيعات