أساسيات ماكينة التفريز: كيف تؤثر محاور الطاولة واتجاه التغذية في عملية القطع
قد تترك ماكينة التفريز سطحًا أملس عند القطع في اتجاه واحد، ثم تُصدر اهتزازات عند عكس اتجاه التمرير، لأن عكس التغذية يغيّر طريقة تعشيق حواف القطع مع المادة. كما يتغير سُمك الرايش واتجاه قوة القطع والحمل الواقع على آلية تحريك الطاولة. وتعتمد النتيجة أيضًا على سرعة عمود الدوران، وتعشيق القاطع، وتثبيت الشغلة، وصلابة الماكينة.
يبدأ فهم هذه العلاقة بالتمييز بين فكرتين منفصلتين: تصف المحاور الحركة النسبية بين القاطع والشغلة، بينما يصف التفريز التقليدي والتفريز بالتسلق علاقة اتجاه التغذية بدوران القاطع عند موضع القطع.
فهم المحاور X وY وZ دون الخلط بين حركة الطاولة
في ماكينة تفريز رأسية تقليدية، يمتد المحور X من اليسار إلى اليمين عبر الطاولة، والمحور Y من الأمام إلى الخلف، بينما يتبع المحور Z محور عمود الدوران. وتغيّر حركة Z العلاقة الرأسية بين الأداة والشغلة. وبحسب تصميم الماكينة، تنشأ هذه الحركة من الرأس أو الجلبة أو الركبة أو مجموعة أخرى.
تحدد الحروف اتجاهات الإحداثيات، ولا تحدد بالضرورة الجزء الذي يتحرك فعليًا. يصف برنامج CNC حركة الأداة بالنسبة إلى الشغلة. فإذا بقيت الأداة ثابتة على امتداد المحور X وتحركت الطاولة، فإن الطاولة تتحرك بعكس الحركة النسبية المبرمجة للأداة. ويؤدي الخلط بين وجهتي النظر هاتين إلى صعوبة تفسير مخططات اتجاه التغذية.
تفترض هذه الأوصاف ترتيبًا رأسيًا تقليديًا. أما في ماكينة التفريز الأفقية، فيظل المحور Z موازيًا لمحور عمود الدوران الرئيسي، ولذلك يكون أفقيًا. وتحدد وثائق الماكينة الاتجاهات الموجبة وحدود الحركة؛ ولا يكفي موضع عجلة اليد وحده لتحديد اصطلاح الإحداثيات.
يغيّر اتجاه التغذية سُمك الرايش عند بدء القطع
تدخل كل سِنّة تفريز إلى المادة وتخرج منها أثناء الدوران، ويتغير سُمك الرايش طوال فترة التعشيق. وفي التفريز المحيطي، يصف القطع التقليدي والقطع بالتسلق علاقتين مختلفتين بين تغذية الشغلة والحركة المماسية المحلية لحافة القطع.
في التفريز التقليدي، تتحرك الشغلة بالتغذية بعكس الحركة المماسية للقاطع عند موضع التعشيق. يبدأ سُمك الرايش النظري من الصفر ويزداد حتى يصل إلى أقصى قيمة قبل خروج السِنّة. وقرب نقطة الدخول، قد تحتك الحافة بالمادة أو تكشطها قبل تكوين الرايش، ولا سيما إذا كانت الحافة كليلة أو كانت التغذية لكل سِنّة غير كافية.
في التفريز بالتسلق، تتحرك الشغلة بالتغذية في اتجاه الحركة المحلية نفسها لحافة القطع. تدخل السِنّة بأكبر سُمك للرايش خلال ذلك التعشيق، ثم يصبح الرايش أرق باتجاه نقطة الخروج. وعلى ماكينة صلبة ذات خلوص عكسي مضبوط، غالبًا ما يقلل ذلك الاحتكاك عند الدخول ويساعد على تحسين جودة السطح.
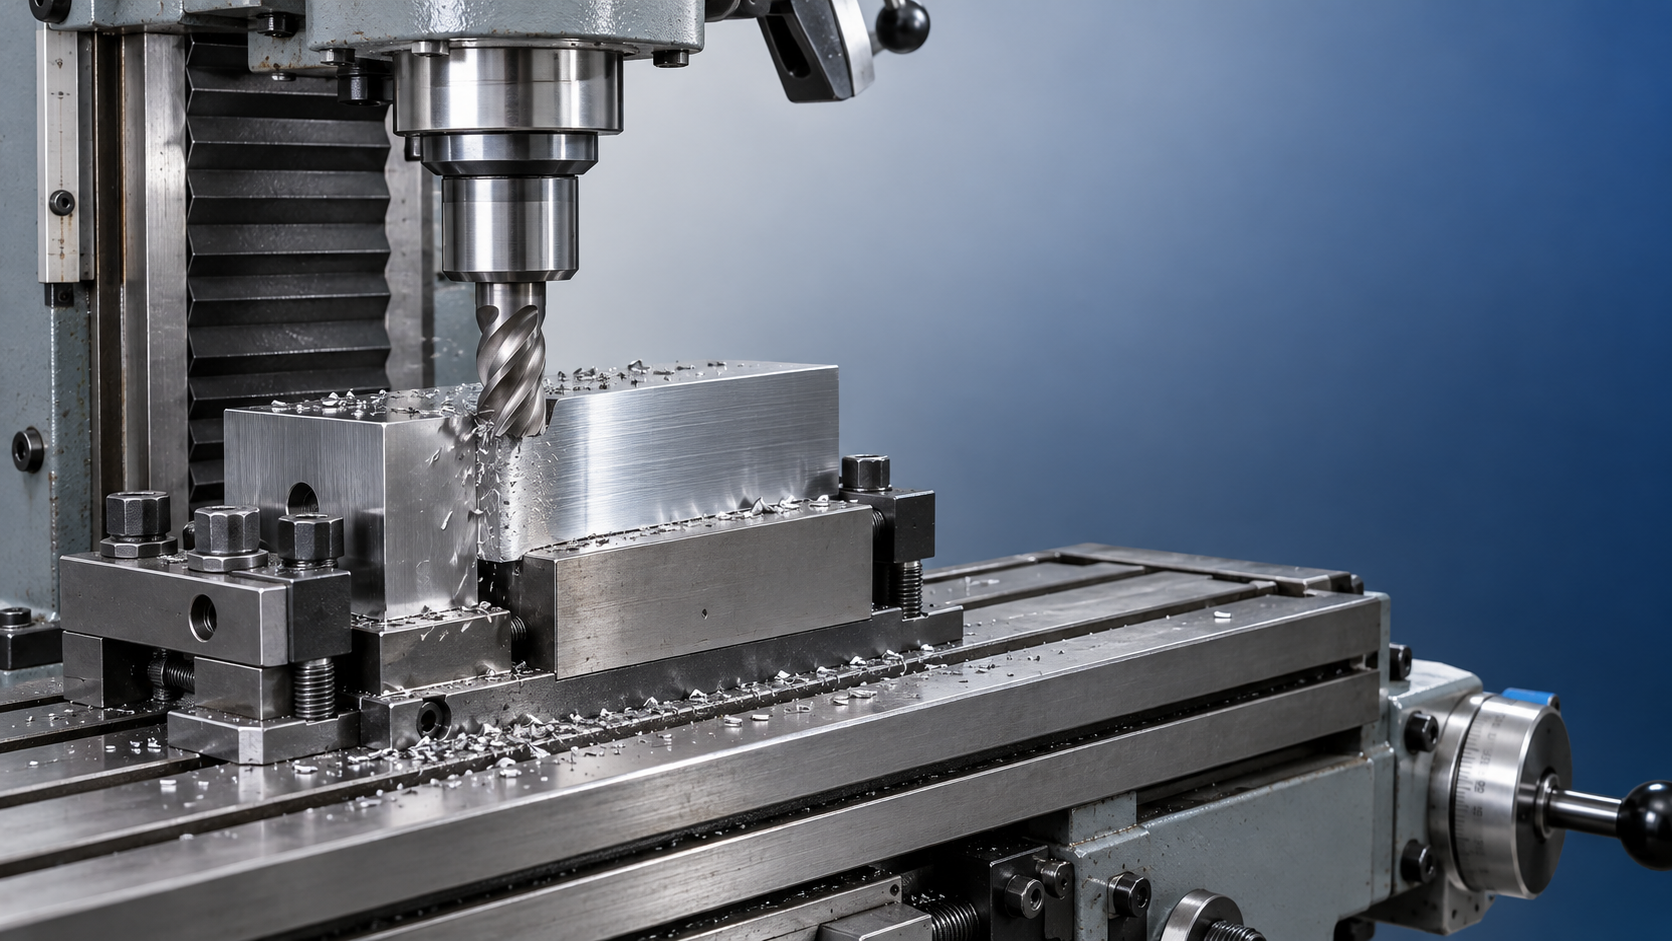
لا يكفي اتجاه دوران عمود الدوران مع عقارب الساعة وحده لتحديد نمط القطع. فموضع تعشيق جانب القاطع واتجاه النظر مهمان أيضًا. ومع ثبات اتجاه الدوران، يؤدي الانتقال من جانب من الشغلة إلى الجانب المقابل إلى تغيير اتجاه التغذية الذي ينتج عنه التفريز بالتسلق. ويجب أن يوضح المخطط المفيد اتجاه الدوران وتغذية الشغلة والجانب المتلامس.
يضيف التفريز الكامل العرض لمجرى مشقوق تعقيدًا: إذ يتعشق جانبا القاطع وفق علاقتين محليتين مختلفتين. ووصف عملية تفريز المجرى بأكملها بأنها «تفريز بالتسلق» يحجب هذا الاختلاف. أما في تمريرة تشطيب على امتداد جدار واحد، فيسهل تحديد الجانب المتعشق والتحكم فيه.
لماذا يؤثر الخلوص العكسي في الاختيار
الخلوص العكسي هو فسحة في نظام الحركة تسمح بحدوث انعكاس جزئي قبل استجابة الجزء المُدار. ومن الأمثلة المعروفة على ذلك لولب قيادة وصامولة متآكلان: إذ تدور عجلة اليد لفترة وجيزة بعد عكس الاتجاه قبل أن تبدأ الطاولة بالحركة.
أثناء التفريز بالتسلق، تميل قوة القطع إلى سحب الشغلة نحو القاطع في اتجاه التغذية. وإذا كان في آلية تحريك الطاولة خلوص غير مضبوط، فقد تسحب هذه القوة الطاولة عبر الخلوص العكسي. وتزيد الحركة الناتجة حمل السِنّة بشكل مفاجئ، ما يعرّض الحافة للتلف أو السطح للخدش أو التحكم للفقدان.
يحمّل التفريز التقليدي آلية التغذية عمومًا بعكس حركة الشغلة المأمور بها، ما يجعله الخيار الأكثر تحفظًا على كثير من الماكينات اليدوية ذات الخلوص العكسي الملحوظ. وقد تميل مركبات القوة فيه أيضًا إلى رفع الشغلة في ترتيبات القطع المحيطي الشائعة، لذا يظل التثبيت المحكم ضروريًا.
تستخدم مراكز التشغيل CNC كثيرًا لوالب كروية ذات تحميل مسبق وأنظمة تغذية صلبة بما يكفي لدعم التفريز بالتسلق. لكن مجرد كون الماكينة من نوع CNC لا يثبت ملاءمتها. فما زال الاختيار خاضعًا للتآكل الميكانيكي وحالة المحامل وصلابة التجهيزات وتعليمات تشغيل الماكينة. ويصحح تعويض الخلوص العكسي برمجيًا أخطاء تحديد الموضع، لكنه لا يزيل الخلوص الميكانيكي أو يعيد الصلابة تحت حمل القطع.
قد يتصرف الاتجاه نفسه بشكل مختلف باختلاف التجهيز
تنثني الشغلة الطويلة أو امتداد الأداة الكبير أو قاطعة التفريز الطرفية الرفيعة بسهولة أكبر تحت الحمل. ويغيّر عكس اتجاه القطع موضع انثناء مجموعة التجهيز وكيفية تأثير القوة في المثبت. فقد تحمّل إحدى التمريرات القطعة على مسند صلب، بينما تسحبها تمريرة العودة بعيدًا عنه.
وهذا يفسر سبب تغيّر موضع الجدار المقاس عند عكس تمريرة التشطيب، حتى عندما يكون المسار المبرمج متماثلًا. إذ يغيّر انثناء الأداة والارتداد المرن كمية المادة التي أزيلت فعليًا. وقد تزيل تمريرة خفيفة مكررة مخزونًا إضافيًا أحيانًا، لكن تكرار التمريرات لا يعالج ارتخاء المثبت أو عدم استقرار مجموعة الأداة.
تؤثر حالة المحور أيضًا. فقد يؤدي تآكل جزء من سطح الانزلاق أو ضبط غير صحيح للوتد أو امتداد مفرط لعمود الدوران إلى زيادة الاهتزاز عند موضع معين للطاولة. ويمكن أن يؤدي قفل محور غير مستخدم، حيثما يسمح تصميم الماكينة بذلك، إلى تحسين الثبات أثناء القطع اليدوي المستقيم. ويجب أن يظل أي محور مطلوب للحركة المبرمجة حرًا في الحركة.
تنطبق مواصفات تثبيت الشغلة أيضًا على العملية المقصودة لها. فعلى سبيل المثال، يُدرج VDW50 على أنه مثقاب مغناطيسي لثقب المعادن الصناعية، بقطر ثقب أقصى يبلغ 50 mm. ولا تثبت قدرة الثقب هذه ملاءمته لأحمال التفريز الجانبية؛ إذ يتطلب الأمر تقييمًا منفصلًا لبنية الماكينة ومحامل عمود الدوران وتثبيت الأداة وطريقة التركيب.
التمييز بين مشكلات التغذية وعيوب السطح الأخرى
يؤثر اتجاه التغذية في جودة السطح، لكن السطح الخشن لا يثبت أن نمط التفريز المختار غير صحيح. فالعلامات المنتظمة والمواد الملطخة والاهتزازات تشير إلى آليات مختلفة.
- علامات منتظمة ومتساوية التباعد: يؤثر مرور الأسنان ومقدار التغذية لكل سِنّة في تباعدها. كما تؤثر هندسة القاطع والانحراف الدوراني في عمقها وانتظامها.
- بقع ملطخة أو ممزقة: قد يؤدي التصاق المادة بحافة القطع أو عدم كفاية التزييت أو الاحتكاك إلى اضطراب تكوّن الرايش. وقد يؤدي خفض التغذية ببساطة إلى زيادة الاحتكاك.
- أنماط متموجة مصحوبة باهتزاز: ينطوي الاهتزاز التوليدي على تفاعل بين قوى القطع والاهتزاز البنيوي. ويجب النظر في بروز الأداة والتعشيق وسرعة عمود الدوران وتثبيت الشغلة إلى جانب اتجاه التغذية.
تربط التغذية لكل سِنّة بين تغذية الطاولة ودوران عمود الدوران وعدد الأسنان: التغذية لكل سِنّة = معدل التغذية ÷ (سرعة عمود الدوران × عدد أسنان القطع). وتؤدي زيادة سرعة عمود الدوران مع ثبات معدل التغذية إلى خفض التغذية الاسمية لكل سِنّة. لذلك قد ينتج عن إعداد يبدو أسرع احتكاك أكبر إذا توقفت الحافة عن تكوين رايش فعّال.
يغيّر التعشيق الشعاعي سُمك الرايش الفعلي أيضًا. فقد ينتج عن القطع الجانبي ضيق العرض أقصى سُمك للرايش أقل مما ينتج عن التغذية الاسمية نفسها لكل سِنّة عند تعشيق أكبر. ولهذا لا يمكن استخدام قيمة تغذية منقولة من تفريز مجرى كامل العرض تلقائيًا لوصف حمل القطع في تمريرة تشطيب خفيفة.
تقييم التمريرة قبل تغييرها
في تمريرة تفريز جانبي مستقيمة، حدد أولًا اتجاه دوران عمود الدوران وجانب القاطع المتعشق وحركة الشغلة بالنسبة إلى الأداة. وتحدد هذه الملاحظات الثلاث ما إذا كان التعشيق تقليديًا أم بالتسلق. ثم اربط قوة القطع بآلية تحريك الطاولة والمشابك وأقرب مسند صلب.
تُبقي المقارنة المنضبطة القاطع والعمق والتعشيق وتثبيت الشغلة ثابتة، مع تغيير متغير واحد ذي صلة. وحين تسمح الماكينة باستخدام نمطي القطع، تصبح الفروق في جودة السطح أو الاهتزاز دليلًا ذا دلالة. سجّل اتجاه التغذية الفعلي والجانب المتعشق إلى جانب النتيجة؛ فعبارة «من اليسار إلى اليمين» وحدها ملتبسة عندما يتغير اتجاه التجهيز التالي.

Vedon
عادةً ما يتم الرد خلال دقائق
هل لديك أي أسئلة حول الصفحة الرئيسية؟
Elaine / مدير المبيعات
Jaye / مدير المبيعات
Jessica / مدير المبيعات