
ضبط استواء رأس ماكينة التفريز: تصحيح الدرجات بين تمريرات قاطع التفريز الوجهي
تُعدّ الخطوات بين تمريرات التفريز الوجهي المتجاورة سببًا للتحقق من استقامة رأس الماكينة، وليست دليلًا على حاجة الرأس إلى الضبط. فقد يترك المغزل المائل بالنسبة إلى الطاولة قطوعًا متداخلة على ارتفاعات مختلفة، لكن انحراف القاطع، أو تحرك قطعة العمل، أو أخطاء هندسة المحاور، أو انحراف القطع قد تنتج علامات مشابهة. وقد يؤدي ضبط الرأس قبل التمييز بين هذه الأسباب إلى إخفاء خطأ وإحداث خطأ آخر.
يتمثل التصحيح الموثوق في التأكد من وجود فرق ارتفاع قابل للقياس، وفحص محاذاة المغزل مع الطاولة في ظروف قابلة للتكرار، والتحقق من النتيجة بقطع اختباري مضبوط. ولا يكفي أن يبدو السطح أفضل بعد الضبط لإثبات نجاحه؛ إذ يجب أن تستوفي كل من قراءات المؤشر والسطح المشغول المتطلبات المعمول بها.
حدّد ما إذا كانت العلامة درجة أم نمط قطع
نظّف قطعة العمل وافحص الحد الفاصل بين التمريرات. قد تؤدي التغيرات في تعشيق القاطع إلى ظهور أشرطة ضوئية متباينة من دون وجود فرق ارتفاع يُذكر. قِس عبر الحد الفاصل باستخدام معدات قياس سطح مناسبة أو إعداد مؤشر مرجعه مستقل عن السطح المشكوك فيه. أزل النتوءات من دون تدوير الحد الفاصل المراد قياسه.
سجّل اتجاه التغذية، ومقدار التداخل الجانبي، وقطر القاطع، وعمق القطع، وما إذا كانت التمريرات المتجاورة تسير في الاتجاه نفسه أو في اتجاهين متعاكسين. تساعد هذه التفاصيل على التمييز بين أخطاء المحاذاة والحركة المعتمدة على الحمل.
- حافة بارزة متكررة عند كل موضع تداخل: افحص استقامة الرأس، وتأكد أيضًا من تثبيت الأداة وارتفاع سنون القطع.
- عيب يتغير كثيرًا باختلاف اتجاه التغذية: افحص تأثير قوى القطع، والخلوص العكسي عند انطباقه، وصلابة التثبيت.
- علامات منتظمة مع كل دورة للقاطع: افحص حالة سن القطع والانحراف المحوري وتثبيت القاطع قبل ضبط هندسة الماكينة.
- تغير في الارتفاع يزداد على امتداد الطاولة: افحص هندسة الطاولة أو التواء الماكينة أو دعم قطعة العمل، بدل افتراض وجود ميل ثابت في الرأس.
افحص القطعة وهي مثبتة، وبعد فكها أيضًا إذا كانت خطة الفحص تسمح بذلك. فقد تستوي قطعة رقيقة بفعل التثبيت المفرط ثم ترتد بعد التشغيل؛ ولن يعالج ضبط استقامة الرأس هذا التشوه.
أزل أخطاء الإعداد قبل قياس الرأس
افحص مخروط المغزل وحامل الأداة وأسطح تثبيت القاطع وجيوب سنون القطع بحثًا عن الرايش أو النتوءات أو التلف. تحقق من تثبيت سنون القطع وشدّها وفق تعليمات الشركة المصنّعة للأدوات. قِس الانحراف المحوري للقاطع بعد تركيب مجموعة القاطع، باستخدام نقطة ثابتة على كل حافة قطع. فقد يؤثر سن قطع بارز واحد تأثيرًا كبيرًا في جودة السطح ويعقّد التشخيص.
اترك ماكينة التفريز تصل إلى الحالة الحرارية المحددة قبل إجراء فحوص الدقة. سجّل مقدار امتداد الكمّ، وموضع الذراع، وموضع الرأس، وحالة قفل المحور. في ماكينة التفريز ذات الركبة، استخدم أقل امتداد عملي للكمّ وثبّته وفق التعليمات. أما في التكوينات الأخرى، فاتبع إجراء فحص الهندسة الذي تحدده الشركة المصنّعة، ولا تنقل ممارسات ماكينات الركبة إليها كما هي.
أزل أداة القطع قبل تركيب مؤشر المسح. امنع دوران المغزل أو حركة الماكينة غير المقصودة أثناء الإعداد. استخدم حركات المحاور المضبوطة اللازمة للتموضع فقط، وأدر مجموعة المؤشر يدويًا وفق إجراء الإعداد الآمن للماكينة. لا تشغّل المغزل بالطاقة أبدًا ومؤشر استقامة الرأس مركّب عليه.
امسح مرجعًا موثوقًا في كلا الاتجاهين
ثبّت مؤشر اختبار بقرص أو أداة مناسبة لفحص استقامة الرأس تثبيتًا محكمًا في المغزل. امسح سطح الطاولة أو حلقة معايرة استقامة مؤهلة أو لوحًا مرجعيًا تم التحقق منه. نظّف جميع أسطح التلامس بعناية. تجنب المجاري والانبعاجات والحواف المرتفعة؛ فاللوح غير المتحقق منه قد يضيف خطأً أكبر من خطأ المحاذاة الجاري فحصه.
استخدم أكبر قطر مسح عملي يبقى على مرجع موثوق وضمن مدى حركة الأداة. يزيد اتساع المسح من الحساسية للخطأ الزاوي. أبقِ الطاولة ثابتة عند مقارنة النقاط المتقابلة، وحافظ على هندسة ثابتة لسن المؤشر وضغط تلامس خفيف ومستقر.
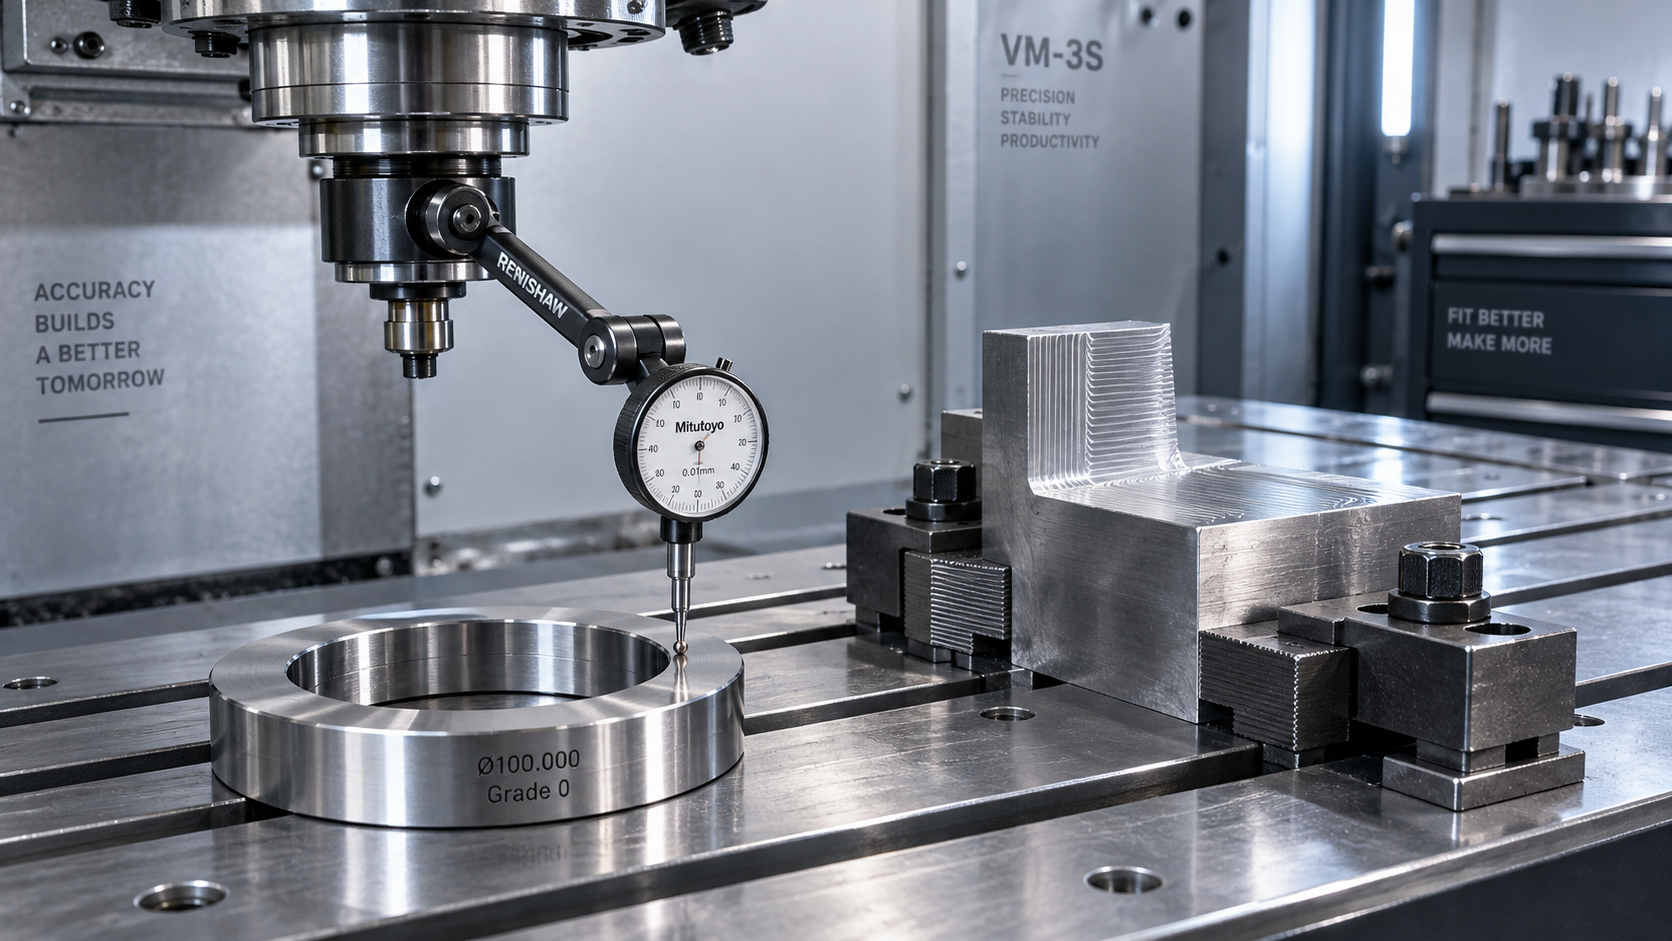
قارن القراءات عند الموضعين الأيسر والأيمن، ثم عند الموضعين الأمامي والخلفي. يوضح كل زوج اتجاه المغزل بالنسبة إلى المرجع في مستويين متعامدين. كرر المسح للتأكد من ثبات القراءات. إذا لم تتكرر، فتحقق من تثبيت المؤشر وظروف التلامس وخلوص المحامل أو حركة الماكينة قبل إجراء أي ضبط.
في حالة الخطأ الزاوي الصغير، تكون العلاقة التقريبية كما يلي:
الخطأ الزاوي بالراديان ≈ الفرق بين قراءتي النقطتين المتقابلتين ÷ قطر المسح.
على سبيل المثال، يمثّل فرق قدره 0.02 mm عبر مسح قطره 200 mm نحو 0.0001 راديان. وهذا للتوضيح وليس حدًا للقبول. يجب أن يُحدَّد الفرق المسموح به وفق مواصفات الماكينة وإجراء الصيانة والدقة المطلوبة للعمل.
لا تعتبر فرق قراءات المؤشر قيمةً متوقعة للدرجة بين التمريرات. فالسطح الناتج يعتمد أيضًا على هندسة القاطع، ومقدار التداخل الجانبي، وحواف القطع الفعالة، واتجاه التغذية، والانحراف. يقيس المسح المحاذاة، بينما يحدد القطع الاختباري تأثيرها في التشغيل.
اضبط الرأس مع الحفاظ على التحكم في المجموعة
في الماكينة ذات الرأس القابل للضبط، حدّد آلية التدوير أو الإمالة الصحيحة والمشابك المرتبطة بها. اسند الرأس عند الحاجة وفق تعليمات الشركة المصنّعة. أرخِ المثبتات بالقدر اللازم فقط للسماح بحركة مضبوطة؛ إذ قد يؤدي تحرير المجموعة أكثر من اللازم إلى تحرك الرأس الثقيل فجأة.
أجرِ تصحيحًا بسيطًا، وأحكم المشابك مبدئيًا، ثم أعد المسح. عند استخدام مؤشر واحد، يُعد تقريب القراءات المرتفعة والمنخفضة من نقطة المنتصف هدفًا أوليًا مفيدًا، لكن الاستجابة الفعلية تعتمد على موضع محور الارتكاز وآلية الضبط. لا تفترض أن حركة مسمار الرفع ستُحدث تغيرًا مساويًا في قراءة المؤشر.
صحح المستويين على مراحل؛ إذ قد يؤثر شد أحد المستويين أو ضبطه في الآخر. أحكم شد المثبتات بالتسلسل المحدد وبعزم الشد المحدد، ثم أعد القياس. فالقراءة المأخوذة والمشابك مرتخية ليست المحاذاة النهائية.
في مركز التشغيل CNC ذي الرأس الثابت، لا يبرر المسح غير المقبول إرخاء خرطوشة المغزل أو إضافة حشوات مرتجلة. تحقق من حالة التركيب واستواء الماكينة وسجل التصادمات وإجراء المحاذاة الذي تحدده الشركة المصنّعة. تتطلب أعمال المحاذاة الإنشائية طريقة الضبط المحددة وأدوات قياس مناسبة.
ميّز أيضًا بين استقامة محور المغزل والتعامد الحركي لمحور Z. فقد يكون محور المغزل عموديًا على الطاولة عند موضع القياس، بينما يتحرك الرأس على مسار غير محاذٍ على نحو صحيح. ولا يكفي مسح الطاولة وحده لاعتماد هندسة الماكينة كاملةً.
أثبت نجاح التصحيح باختبار تفريز وجهي مضبوط
استخدم قطعة اختبار مستقرة ذات سماكة ودعم كافيين. احتفظ بالقاطع الأصلي وظروف القطع في البداية، ما دامت آمنة والأداة صالحة للاستخدام. فتغيير الأداة والتغذية وتثبيت الشغلة واستقامة الرأس في الوقت نفسه يصعّب تحديد التصحيح الذي أزال العيب.
شغّل تمريرات متجاورة بمقدار تداخل جانبي موثّق وأمر Z ثابت. ابدأ بتمريرات في الاتجاه نفسه لتقليل تأثيرات انعكاس الاتجاه، ثم أعد تنفيذ مسار الأداة الإنتاجي. قِس الارتفاع عبر مناطق التداخل بدل الاعتماد على انعكاس الضوء.
إذا كانت نتائج المسح ضمن المواصفات وبقيت درجة، فينبغي أن تستند الخطوة التالية إلى الأدلة:
- تقل الدرجة عند خفض حمل القطع: افحص بروز الأداة وصلابة الرأس وتثبيت الشغلة ومعلمات القطع.
- يتبع العيب قاطعًا معينًا: أعد فحص تثبيت الحامل وحالة جسم القاطع وجيوب سنون القطع والانحراف المحوري.
- يتغير الخطأ باختلاف موضع الطاولة: افحص حالة الطاولة وهندسة المحاور والتواء التركيب وظروف الدعم.
- تتغير النتيجة بعد الإحماء: افحص الاستقرار الحراري وتمدد المغزل قبل تكرار الضبط الميكانيكي.
تحدد بنية الماكينة أيضًا نطاق تطبيق هذا الإجراء. فمركز الخراطة ذي المحور Y والأدوات المُدارة، مثل TCK52DY، يتطلب فحص حامل الأداة المُدارة ومحاذاة البرج والعلاقات ذات الصلة بين المحاور. ولا ينبغي تطبيق إجراء استقامة رأس ماكينة التفريز العمودية مباشرةً على ترتيب أدوات BMT فيه.
احتفظ بمرجع خدمة قابل للقياس
سجّل قطر المسح والقراءات في كلا المستويين وموضع الماكينة والحالة الحرارية والحالة النهائية للمشابك ونتيجة القطع الاختباري المقاسة. أدرج تعريف القاطع وظروف التشغيل حتى يمكن تكرار الفحص في معاينة لاحقة.
لا تعتمد التصحيح إلا بعد استيفاء المجموعة المثبتة بالكامل لمتطلبات المحاذاة، واستيفاء التمريرات المتجاورة لمتطلبات قطعة العمل. إذا تعارضت النتيجتان، فاحتفظ بالقياسات وابحث عن السبب المتبقي بدلًا من مواصلة إمالة الرأس للتعويض عن عطل غير مرتبط به.

Vedon
عادةً ما يتم الرد خلال دقائق
هل لديك أي أسئلة حول الصفحة الرئيسية؟
Elaine / مدير المبيعات
Jaye / مدير المبيعات
Jessica / مدير المبيعات