
في آلة التفريز، يناسب R8 عادةً تغيير الأدوات يدويًا، بينما يدعم BT40 الإنتاج الآلي. ويتطلب ISO 40 تحديدًا أدق قبل تأكيد التوافق.
الفرق الجوهري هو أن تطابق مقاس المخروط لا يضمن قابلية تبديل الأدوات الحاملة. يجب أيضًا أن تتطابق معدات التثبيت وهندسة الحافة وواجهات مبدّل الأدوات.
لذلك، ينبغي للمقيّمين الفنيين مقارنة نظام المغزل كاملًا بأحمال القطع، وتكرار تغيير الأدوات، ومتطلبات الدقة، وتكلفة صيانة الأدوات المناسبة.
تتناول هذه المقارنة الهندسة وطرق التثبيت والتوافق واعتبارات السرعة، لمساعدة المشترين على التمييز بين المواصفات المفيدة والافتراضات التي قد تؤدي إلى أخطاء في الشراء أو مشكلات في التشغيل الآلي.
توفر هذه الفحوص أساسًا عمليًا لتحديد مواصفات آلات التفريز CNC وأدوات القطع الدقيقة عند مناقشة المعدات مع شركة Shandong VEDON Intelligent Equipment Co., Ltd.
ما الاختلاف الفعلي بين R8 وISO 40 وBT40؟
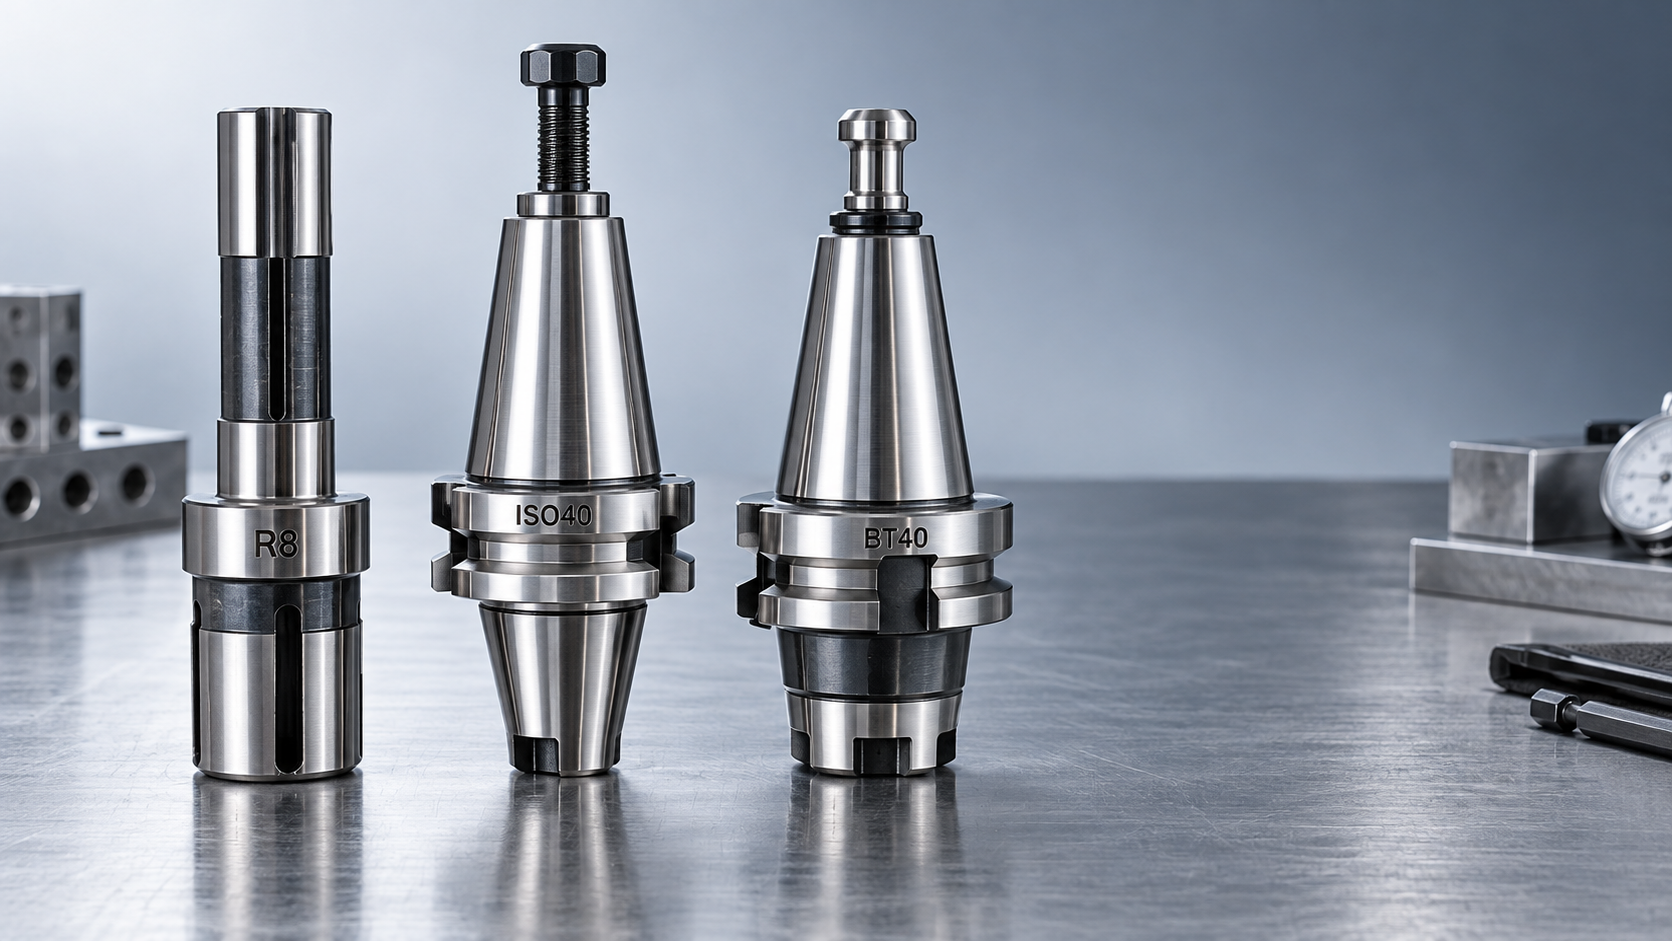
يستخدم R8 مقطع تثبيت مخروطيًا وساقًا أسطوانية مستقيمة، مع لولب داخلي يقبل قضيب السحب. وهو شائع في آلات التفريز العمودية التقليدية.
ينتمي كل من ISO 40 وBT40 إلى عائلة المخاريط شديدة الانحدار بنسبة 7:24، مقاس 40. لكن تشابه هندسة المخروط لا يثبت وحده التوافق الكامل بين حوامل الأدوات.
قد يشير مصطلح ISO 40 في المواصفات التجارية إلى ترتيبات مختلفة للأدوات. استفسر عن المعيار المعتمد وتصميم الحافة وطريقة التثبيت التي تتطلبها الآلة فعليًا.
يتبع BT40 عادةً عائلة الواجهات MAS 403/JIS B 6339. وينبغي أن تحدد مواصفات الشراء المعيار المعمول به ومتطلبات الآلة، بدلًا من الاكتفاء بتسمية مختصرة.
هل يمكن نقل حوامل الأدوات الحالية إلى آلة التفريز الجديدة؟
لا تعتمد شراء آلة على مجرد دخول حامل موجود في المغزل. يجب التحقق بشكل منفصل من التثبيت والإحكام والتعامل الآلي.
قد يكون للحامل مخروط بالحجم الصحيح، لكن حافته أو مسمار السحب فيه غير متوافق. وقد تمنع هذه الاختلافات التثبيت المحكم أو تغيير الأدوات بصورة موثوقة.
فعلى سبيل المثال، تستخدم أدوات المقاس 40 وفق DIN 2080 عادةً ترتيبًا بقضيب سحب ملولب. أما أدوات DIN 69871 وBT فتستخدم تكوينات مختلفة للحافة والتثبيت.
يشترك CAT40 أيضًا في المخروط شديد الانحدار من المقاس 40، لكن تفاصيل الحافة والتثبيت فيه تختلف عن BT40. تعامل مع ادعاءات التحويل على أنها تتطلب تحققًا موثقًا.
اطلب رسمًا لواجهة المغزل ورسمًا معتمدًا لمسمار السحب. وقارن اللوالب وهندسة رأس المسمار وأبعاد الحافة وخصائص التعشيق مع مبدّل الأدوات قبل الطلب.
بالنسبة إلى R8، تحقق من لولب قضيب السحب ومدى تعشيقه المتاح وحالة الحامل. وتجعل الاختلافات الإقليمية في الأدوات الافتراضات المتعلقة باللوالب محفوفة بالمخاطر خصوصًا عند شراء معدات مستوردة.
صنّف حوامل الأدوات الموجودة وفق التسمية الدقيقة وحالتها القابلة للاستخدام. وأدرج مسامير السحب البديلة ومعدات الضبط المسبق والتخزين وتكاليف الفحص عند تقدير نفقات نقل الأدوات.
أي واجهة توفر صلابة ودقة أفضل؟
في أعمال التفريز الشاقة، يوفر نظام المقاس 40 عمومًا إمكانية صلابة أكبر للأدوات مقارنةً بـR8. لكن الأداء الفعلي يظل معتمدًا على بنية الآلة كاملةً.
تؤثر محامل المغزل وبروز المغزل وتصميم الحامل وقطر القاطع وبروز الأداة في الانحراف. ولا يستطيع المخروط الأكبر تعويض البروز المفرط أو ضعف تثبيت قطعة العمل.
يظل R8 عمليًا للقطع المتوسطة وأعمال الإصلاح ومجموعة متنوعة من عمليات ورش الأدوات. وينبغي تحديد مدى ملاءمته بالاستناد إلى المواد الفعلية ومعدلات إزالة المعدن المتوقعة.
تعتمد أنظمة BT40 القياسية وغيرها من أنظمة المخاريط التقليدية شديدة الانحدار أساسًا على التمركز عبر تلامس المخروط. لا تفترض أن حافة الحامل تلامس وجه المغزل أيضًا.
تتطلب تكوينات التلامس المزدوج تصميمًا متوافقًا للمغزل والحامل. وينبغي تقييم فوائدها المحتملة بالاستناد إلى مواصفات الشركة المصنّعة المحددة وتجربة قطع ممثلة للتطبيق.
ينبغي قياس الدقة عند أداة القطع، مع استخدام الحامل والبروز المقصودين. فمقدار الانحراف المحوري للمغزل وحده لا يصف النظام المركب كاملًا.
اطلب إجراء القياسات بعد تكرار تغييرات الأدوات وبعد استقرار درجة الحرارة. يكشف ذلك ما إذا كان ثبات التثبيت ودرجة حرارة التشغيل يدعمان تفاوتات الأبعاد المطلوبة في الإنتاج.
هل يعني BT40 تلقائيًا سرعة أعلى للمغزل؟
لا يوجد حد أقصى موحد للسرعة تحدده تسمية BT40. تعتمد السرعة المسموح بها على مجموعة المغزل وعلى مجموعة الأدوات والحامل الدوارة كاملةً.
قيّم اتزان الحامل وتصنيفات القواطع ومتطلبات مسمار السحب ومواصفات المحامل وبروز الأداة. ويحدد أدنى حد واجب التطبيق نطاق التشغيل الآمن لذلك التكوين.
اطلب من الموردين تحديد ظروف الموازنة، بما فيها تكوين المجموعة والسرعة المستهدفة. ولا تقدم درجة الموازنة وحدها، من دون هذه التفاصيل، إرشادات كافية لاعتماد التطبيق.
في عمليات إزالة المعدن الخشنة والثقيلة، قد يكون العزم المتاح عند سرعة القطع أهم من أقصى سرعة دوران. راجع منحنيات قدرة المغزل وعزمه إلى جانب اختيار الواجهة.
في عمليات التشطيب المستمرة عالية السرعة، قيّم السلوك الحراري والاهتزاز من خلال تجارب القطع. وقارن تشطيب السطح والانحراف البُعدي خلال دورة إنتاج واقعية.
ما تأثير تغييرات الأدوات في اقتصاديات الإنتاج؟
قد يكون R8 خيارًا اقتصاديًا عندما يغيّر المشغّلون الأدوات على فترات متباعدة وتتنوع الأعمال كثيرًا. وقد تفوق وفورات تكلفة الأدوات بطء تبديلها في بيئات الإصلاح والنماذج الأولية.
يصبح BT40 خيارًا جذابًا عندما تتضمن الدورات المتكررة أدوات متعددة ويقلل التغيير الآلي تدخل المشغّل. وتعتمد الفائدة على بنية الدورة الفعلية وموثوقية الآلة.
قدّر الوفورات السنوية بضرب الوقت الموفّر لكل تغيير أداة في عدد التغييرات لكل قطعة وحجم الإنتاج السنوي. ثم احسب قيمة الوقت المستعاد باستخدام معدل واقعي لتكلفة تشغيل الآلة بالساعة.
بعد ذلك، قارن هذه الوفورات بتكاليف الحوامل الإضافية والصيانة ومسامير السحب والفحص. وأدرج وقت الإعداد والقطع المرفوضة عندما تتوفر بيانات إنتاج موثوقة.
في التشغيل دون مراقبة، تحقق من سعة مخزن الأدوات والوزن الأقصى للأداة والقيود على الجيوب المتجاورة وأبعاد الأدوات المدعومة. فقد تحد هذه القيود من استخدام مغزل مناسب لولاها.
متى ينبغي النظر في حل حفر مستقل؟
تتطلب بعض أعمال تشغيل المعادن الصناعية الحفر مباشرةً في الهياكل الفولاذية الكبيرة. وقد يؤدي نقل هذه المكونات إلى آلة تفريز إلى زيادة وقت المناولة دون تحسين العملية.
تُدرج بيانات مثقاب المغناطيس VD23RE قطر حفر أقصى يبلغ 23 mm، وقدرة مقدرة تبلغ 1500 W، وسرعة دوران قابلة للضبط دون حمل تتراوح بين 0–450 r/min.
قوة التثبيت المغناطيسي المدرجة هي 13,500 N. ويعتمد التثبيت الفعلي على ملاءمة المادة الحديدية المغناطيسية وسمك اللوح وحالة السطح والالتزام بتعليمات التشغيل.
قيّم هذا الجهاز بوصفه خيارًا مستقلًا للحفر؛ فالمواصفات المقدمة لا تثبت توافق هذا المنتج مع مغازل R8 أو ISO 40 أو BT40.
ما الذي ينبغي للمقيّمين الفنيين تحديده قبل الطلب؟
ضع مواصفات القبول بناءً على عمليات ممثلة: المادة وقطر القاطع والتعشيق والبروز والتفاوت المسموح وتشطيب السطح وزمن الدورة المتوقع. ثم حدّد واجهة المغزل المطلوبة.
اشترط توثيق توافق حوامل الأدوات وتفاصيل مسمار السحب ومتطلبات التثبيت وحدود السرعة وقيود مبدّل الأدوات. واطلب عروض قطع تحاكي ظروف الإنتاج المقصودة عن كثب.
اختر R8 للأعمال اليدوية الملائمة، وقيّم BT40 للإنتاج الآلي. وتعامل مع ISO 40 على أنه معلومات غير مكتملة إلى أن يتم تأكيد واجهته الدقيقة.
يجمع أفضل شراء لآلة التفريز بين التوافق المؤكد للأدوات والصلابة الكافية والعزم المفيد والدقة القابلة للتكرار واقتصاديات تغيير الأدوات الملائمة لعبء العمل.