
ضعف تشطيب سطح الألومنيوم على ماكينة التفريز: الأسباب والحلول
يمكن أن تحوّل الخطوط أو علامات الثرثرة أو التصاق الألومنيوم بحافة القطع عملية تفريز اعتيادية إلى إعادة تشغيل مكلفة. غالبًا ما ينتج سوء تشطيب سطح الألومنيوم على ماكينة التفريز عن تكوّن حافة متراكمة، أو إعادة قطع الرايش، أو عدم ملاءمة معلمات القطع، أو ضعف الصلابة—وليس عن تآكل الأداة فحسب. وأسرع طريقة للحصول على سطح أنعم هي مطابقة العيب الظاهر مع سببه المحتمل قبل تغيير الإعدادات.
قبل صقل السطح وإزالة آثار المشكلة، افحص القطعة تحت إضاءة مائلة. لاحظ ما إذا كان العيب يظهر على كامل السطح، أو في الزوايا فقط، أو بعد عدة دقائق من القطع. تساعد هذه التفاصيل على التمييز بين مشكلة في الأداة والاهتزاز أو الحرارة أو تراكم الرايش.
افحص السطح قبل ضبط ماكينة التفريز
هذه الأنماط مؤشرات وليست دليلًا قاطعًا. فقد تتكوّن حافة متراكمة أيضًا على قاطع مهتز، كما قد يتسبب الرايش العالق في إتلاف أداة حادة. أوقف المغزل وافصل الماكينة بأمان قبل فحص الأدوات أو إزالة الرايش.
عندما يلتصق الألومنيوم بحافة القطع
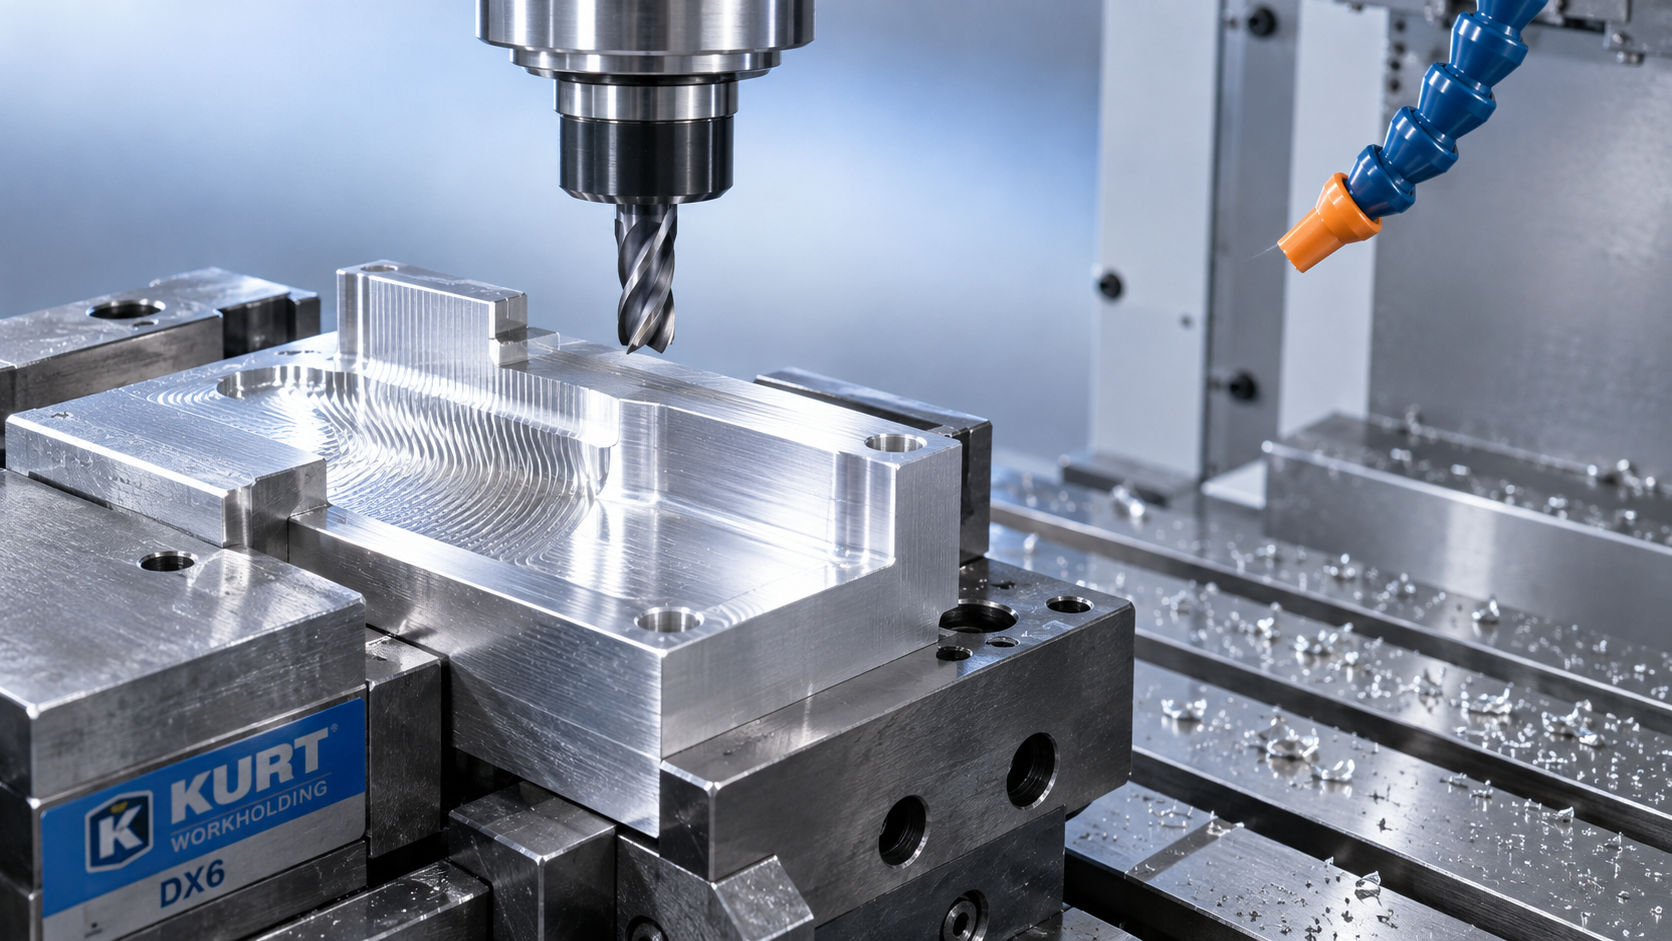
قد يلتصق الألومنيوم بالأداة ويكوّن حافة متراكمة. وتغيّر هذه الرواسب هندسة القطع، ثم تنفصل بشكل غير متوقع، فتسحب السطح النهائي أو تمزقه. قد يبدو القاطع صالحًا للاستخدام عند النظر إليه من مسافة، بينما ينتج قطعًا تزداد خشونة تدريجيًا.
استخدم تكبيرًا مناسبًا للبحث عن ترسبات الألومنيوم على سطح الجرف وحول حافة القطع. إذا عاد الالتصاق سريعًا بعد التنظيف أو الاستبدال، فاعمل على معالجة ظروف القطع بدلًا من الاستمرار في تغيير الأدوات.
- اختر هندسة مخصصة للألومنيوم. تساعد الحواف الحادة ذات زاوية الجرف الموجبة والمجاري المصقولة عمومًا على الحد من الالتصاق وتسهيل خروج الرايش.
- وفّر مساحة للرايش. تُعد قواطع التفريز الطرفية ذات المجرَيَين أو الثلاثة خيارًا شائعًا للألومنيوم، ولا سيما في الشقوق والجيوب. ويمكن استخدام عدد أكبر من المجاري عندما تسمح ظروف التلامس وإخلاء الرايش بذلك.
- استخدم سطحًا مناسبًا للأداة. من الخيارات كربيد غير مطلي ومصقول، أو طلاءات مخصصة للألومنيوم؛ فالطلاء المناسب للفولاذ لا يكون مناسبًا للألومنيوم تلقائيًا.
- وجّه التزييت إلى منطقة القطع. يمكن لمبرّد متوافق مع الألومنيوم أو للتزييت بالحد الأدنى من الكمية، عند تطبيقه على نحو صحيح، أن يقلل الاحتكاك واللحام.
تحقق من تركيز سائل التبريد وفق توصيات مورّد السائل، وتأكد من وصول الفوهات إلى حافة القطع المتلامسة. لن تؤدي زيادة التدفق إلى حل مشكلة انسداد مسار التوصيل. قد تكون المعالجة الجافة مناسبة لبعض التطبيقات، لكن لا ينبغي اعتمادها حلًا افتراضيًا عند استمرار الالتصاق.
وازن بين السرعة والتغذية—ولا تُبطئ كل شيء فحسب
غالبًا ما يبدو خفض التغذية الخيار الأكثر أمانًا عند سوء التشطيب. لكن التغذية البطيئة جدًا قد تجعل الحافة تحتك بدلًا من القطع بسلاسة. عندئذ تزداد الحرارة والالتصاق، حتى إن بدا صوت الماكينة أقل إجهادًا.
ابدأ بتوصيات الشركة المصنّعة للأداة بشأن سرعة القطع وحمل الرايش لكل سن، مع مراعاة السبيكة وقطر القاطع وظروف التلامس. فالألومنيوم المطاوع والألومنيوم المصبوب عالي السيليكون ذي الخواص الكاشطة لا يتصرفان بالضرورة بالطريقة نفسها.
للحسابات بالمقاييس المترية:
- سرعة المغزل، دورة/دقيقة = سرعة القطع، م/دقيقة × 1,000 ÷ (π × قطر الأداة، مم)
- معدل التغذية، مم/دقيقة = عدد دورات المغزل/دقيقة × عدد المجاري × التغذية لكل سن، مم
على سبيل المثال الحسابي، وليس كتوصية قطع عامة: يحتاج قاطع بقطر 10 مم وثلاثة مجارٍ، يعمل بسرعة قطع تبلغ 300 م/دقيقة، إلى نحو 9,550 دورة/دقيقة. وعند تغذية تبلغ 0.04 مم لكل سن، يكون معدل التغذية المقابل نحو 1,146 مم/دقيقة. تأكد من قدرة الماكينة وحامل الأداة والأداة والتجهيز على تحمل هذه الظروف.
إذا كان معدل دوران المغزل محدودًا، فأعد حساب التغذية للحفاظ على حمل مناسب للرايش. عند انخفاض التلامس الشعاعي، قد يلزم تعديل إضافي بسبب ترقق الرايش، وفق إرشادات مورّد الأداة. فتغيير عدد دورات المغزل من دون مراعاة التغذية يغيّر مقدار ما تقطعه كل حافة فعليًا.
ماذا لو بدت العلامات ناتجة عن الثرثرة؟
لا يُعالَج الثرثرة دائمًا بخفض السرعة. فقد يساعد تغيير سرعة المغزل بصورة مدروسة على إبعاد العملية عن حالة الرنين. راعِ التغذية لكل سن، وخفّض التلامس الشعاعي أو المحوري إذا تجاوزت قوى القطع قدرة التجهيز على الثبات. غيّر متغيرًا واحدًا في كل مرة لتظل النتائج مفيدة.
تحقق من التجهيز قبل إلقاء اللوم على القاطع
لا تستطيع الأداة الحادة تعويض تجهيز مرن. فبروز الأداة الطويل، أو اتساخ أسطح مخروط الحامل، أو ارتخاء تثبيت القطعة، أو عدم دعم الجدران يسمح لحافة القطع وقطعة العمل بالحركة بالنسبة إلى بعضهما.
استخدم أقصر بروز عملي للأداة. نظّف واجهة الحامل والمغزل وافحصها، ثم قِس الانحراف حيث يكون مؤثرًا: قرب طرف القطع. يؤدي الانحراف المفرط إلى تحميل أحد المجاري قدرًا غير متناسب من العمل، ما يترك علامات غير متجانسة ويسرّع التآكل.
عند تشغيل القطع الرقيقة، ثبّتها بالقرب من منطقة القطع وأسند المادة من دون تشويهها. فزيادة قوة التثبيت ليست أفضل دائمًا: قد ترتد صفيحة جرى تفريزها وهي منحنية في الملزمة بعد تحريرها. وإذا خلّفت تمريرات تفريز الوجه المتجاورة درجات، فتحقق من محاذاة المغزل واستقرار ألواح القطع وحركة قطعة العمل قبل تغيير التغذية.
وتهم ملاءمة الماكينة أيضًا. توفر Shandong VEDON Intelligent Equipment Co., Ltd. ماكينات CNC وأدوات قطع دقيقة، لكن يجب أن تتناسب المعدات مع العملية. إنVD38E ماكينة ثقب مغناطيسية وليست بديلًا لماكينة التفريز. ولا يمكن تثبيت قاعدة مغناطيسية مباشرة على الألومنيوم؛ وأي ترتيب للثقب يتطلب تثبيتًا معتمدًا من الشركة المصنّعة وتقييدًا آمنًا للحركة. فقوة التثبيت المغناطيسي وحدها لا تثبت ملاءمة الماكينة لأحمال التفريز الجانبية.
أبعد الرايش عن تمريرة التشطيب
غالبًا ما تنتج الخدوش العشوائية عن إعادة قطع الرايش، لا عن خطأ في التغذية. فقد يتحرك رايش الألومنيوم العالق داخل جيب بين القاطع والجدار المشغّل نهائيًا، فيتلف سطحًا كان نظيفًا قبل لحظات.
وجّه سائل التبريد أو تيار هواء محميًا على نحو مناسب نحو مسار إخراج الرايش، لا إلى ساق الأداة فحسب. التزم بمتطلبات الورشة المتعلقة بالرايش المتطاير والتحكم في الرذاذ واستخدام الهواء المضغوط. لا تزل الرايش يدويًا أبدًا بالقرب من معدات دوارة.
عند تشغيل الشقوق أو الجيوب العميقة، أعد النظر في مسار الأداة إذا لم يكن للرايش منفذ للخروج. يمكن أن يؤدي خفض التلامس الشعاعي واستخدام استراتيجيات تخشين مناسبة وإضافة تمريرة تشطيب منفصلة إلى تحسين الاتساق. واترك سماحية تشطيب مضبوطة: فزيادة المخزون تُحمّل أداة التشطيب فوق طاقتها، بينما قد يؤدي القطع الخفيف جدًا إلى الاحتكاك بدلًا من القطع.
تسلسل عملي لمعالجة المشكلة
- احتفظ بآثار المشكلة. صوّر السطح وسجّل موضع ظهور العيب.
- افحص الماكينة بعد إيقافها بأمان. تحقق من الالتصاق وتلف الحافة ونظافة الحامل والانحراف وتثبيت قطعة العمل.
- استعد التزييت وإخلاء الرايش. تأكد من وصول السائل إلى موضع القطع ومن خروج الرايش من منطقة التشطيب.
- تحقق من بيانات القطع. قارن السرعة والتغذية لكل سن وظروف التلامس بتوصيات الأدوات.
- نفّذ تجربة مضبوطة واحدة. استخدم قطعة اختبار أو سماحية آمنة، ثم افحص النتيجة قبل المتابعة.
إذا كان الرسم يحدد خشونة السطح، فتحقق منها باستخدام معدات قياس مناسبة؛ فالسطح اللامع لا يعني بالضرورة أنه ضمن حدود التفاوت المسموح بها. سجّل السبيكة والأداة والبروز وحالة سائل التبريد والإعدادات الناجحة. بذلك تتحول عملية إصلاح محبطة إلى إجراء قابل للتكرار، ويصبح تشخيص سوء تشطيب الألومنيوم في المرة التالية أسهل بكثير.

Vedon
عادةً ما يتم الرد خلال دقائق
هل لديك أي أسئلة حول الصفحة الرئيسية؟
Elaine / مدير المبيعات
Jaye / مدير المبيعات
Jessica / مدير المبيعات