منع الانجراف الحراري في الأجزاء الدقيقة لمركز التشغيل العمودي
نادراً ما يكون الانجراف الحراري عطلاً مفاجئاً في الماكينة. بل هو حركة تدريجية للمغزل أو الهيكل أو البراغي الكروية أو قطعة العمل أو المرجع القياسي مع تغير درجات الحرارة. ويكمن الخطر في أن مركز التشغيل العمودي قد ينتج قطعاً أولية مقبولة، ثم يخرج عن حدود التفاوت بعد وصول المغزل إلى درجة حرارة التشغيل أو بعد عدة ساعات من القطع المتواصل. وعند ظهور الانحراف في الفحص النهائي، قد تكون دفعة كبيرة قد احتاجت بالفعل إلى الفرز أو إعادة التشغيل أو الرفض.
بالنسبة للقطع الدقيقة، لا تتمثل المسألة العملية في وجود الحرارة من عدمه—فهي موجودة دائماً—بل في مدى التحكم الكافي في الحالة الحرارية أثناء التشغيل والقياس بالمسبار والفحص بما يتناسب مع التفاوت المطلوب. فقد تصبح عملية مستقرة عند تفاوت قدره 30 μm غير موثوقة عندما تدخل متطلبات الموقع أو قطر الثقب أو الاستواء أو الشكل الحرجة ضمن نطاق الميكرونات المنخفضة.
تحديد مصدر الإزاحة
غالباً ما يُعامل الانجراف الحراري على أنه مشكلة في المغزل، لكن مصادره موزعة في أنحاء نظام التشغيل. يؤثر تغير الخط المركزي للمغزل في طول الأداة وموضع الثقب والخصائص الدائرية. ويمكن لتسخين البرغي الكروي أن يغيّر موضع المحور، خصوصاً عبر مسافات الحركة الطويلة. كما يمكن لمحركات السيرفو واحتكاك الممرات التوجيهية والوحدات الهيدروليكية ودرجة حرارة سائل التبريد والحرارة غير المتساوية الناتجة عن تراكم الرايش حول قطعة العمل أن تغيّر جميعها الموضع النسبي بين الأداة والقطعة.
قد تكون قطعة العمل نفسها المصدر الرئيسي. إذ يمكن لقطعة كبيرة من الفولاذ أو الألمنيوم أو مادة مسبوكة أن تتمدد أثناء التشغيل الخشن المكثف، ولا سيما عند إزالة المادة بشكل غير متماثل. وإذا جرى تشغيل خاصية تشطيب بينما تكون القطعة دافئة ثم فحصها بعد التبريد، فقد تظهر النتيجة كخطأ في الأبعاد حتى لو اتبعت الماكينة الإحداثيات المبرمجة بدقة.
كما أن التغيرات المحيطة مهمة أيضاً. فقد يؤدي ضوء الشمس المباشر في الصباح، أو ترك باب مصراع مفتوحاً أثناء التحميل، أو الهواء البارد من مخرج التهوية، أو تغيير الوردية في استخدام سائل التبريد إلى تدرجات حرارية موضعية. ولا تؤدي هذه الظروف دائماً إلى تغير كبير في متوسط درجة الحرارة داخل الورشة، لكنها قد تسخّن جانباً واحداً من عمود الماكينة أو الطاولة أو التجهيزة أو مقياس الفحص بالقدر الكافي للتأثير في الأعمال الدقيقة.
لذلك فإن سؤال الجودة المفيد هو:أي علاقة فيزيائية تتحرك؟ إن التمييز بين الحركة من المغزل إلى الطاولة، وتغير تموضع المحور، وحركة التجهيزة، وتمدد قطعة العمل، وتغير القياس يمنع اتخاذ إجراءات تصحيحية غير فعالة.
لا تؤهل العملية في حالتها الباردة فقط
قد يمنح فحص قدرة الماكينة وهي باردة ثقة زائفة. فإذا كان الإنتاج يتضمن سرعة مغزل عالية، أو تشغيل خشن مستمر، أو أشواط محاور طويلة، أو تغييرات أدوات متكررة، أو دورات ممتدة دون مراقبة، فيجب أن يعكس التأهيل دورة التشغيل تلك. فقد تكرر الماكينة بدقة بعد استقرارها حرارياً، لكنها قد تنتج إزاحة متوقعة خلال مرحلة الإحماء.
تبدأ خطة التحكم العملية بتسجيل نتائج الخصائص الحرجة مقابل زمن تشغيل الماكينة. ويجب أن يتضمن السجل وقت بدء الماكينة، ومدة تشغيل المغزل، ونطاق سرعة المغزل، وحمل القطع، وحالة سائل التبريد، والحالة المحيطة عند الاقتضاء، ورقم الأداة، وهوية التجهيزة. والهدف ليس إنشاء أوراق لكل بُعد؛ بل تحديد ما إذا كانت خاصية حرجة معينة تتجه في اتجاه واحد مع زيادة المدخلات الحرارية.
على سبيل المثال، إذا تحرك مركز ثقب باستمرار بعد 45 دقيقة من التشغيل عالي السرعة، فقد تكون الاستجابة دورة إحماء محددة، أو تحققاً مجدولاً من الإزاحة أثناء التشغيل، أو تعويضاً حرارياً تم التحقق منه وفق نمط القطع الفعلي. وإذا لم تتغير الخاصية إلا بعد عملية تشغيل خشن كبيرة، فينبغي أن تركز مراجعة العملية بصورة أكبر على درجة حرارة القطعة، وتسلسل إزالة المادة، والتثبيت، وتوقيت تمريرات التشطيب.
يبقى فحص القطعة الأولى ضرورياً، لكنه ينبغي أن يقترن بعمليات تحقق عند النقطة التي تصل فيها الماكينة وقطعة العمل إلى حالتهما الحرارية الطبيعية للإنتاج. ولا تكون العملية تحت السيطرة الكاملة لمجرد مطابقة القطعة الأولى للمواصفات.
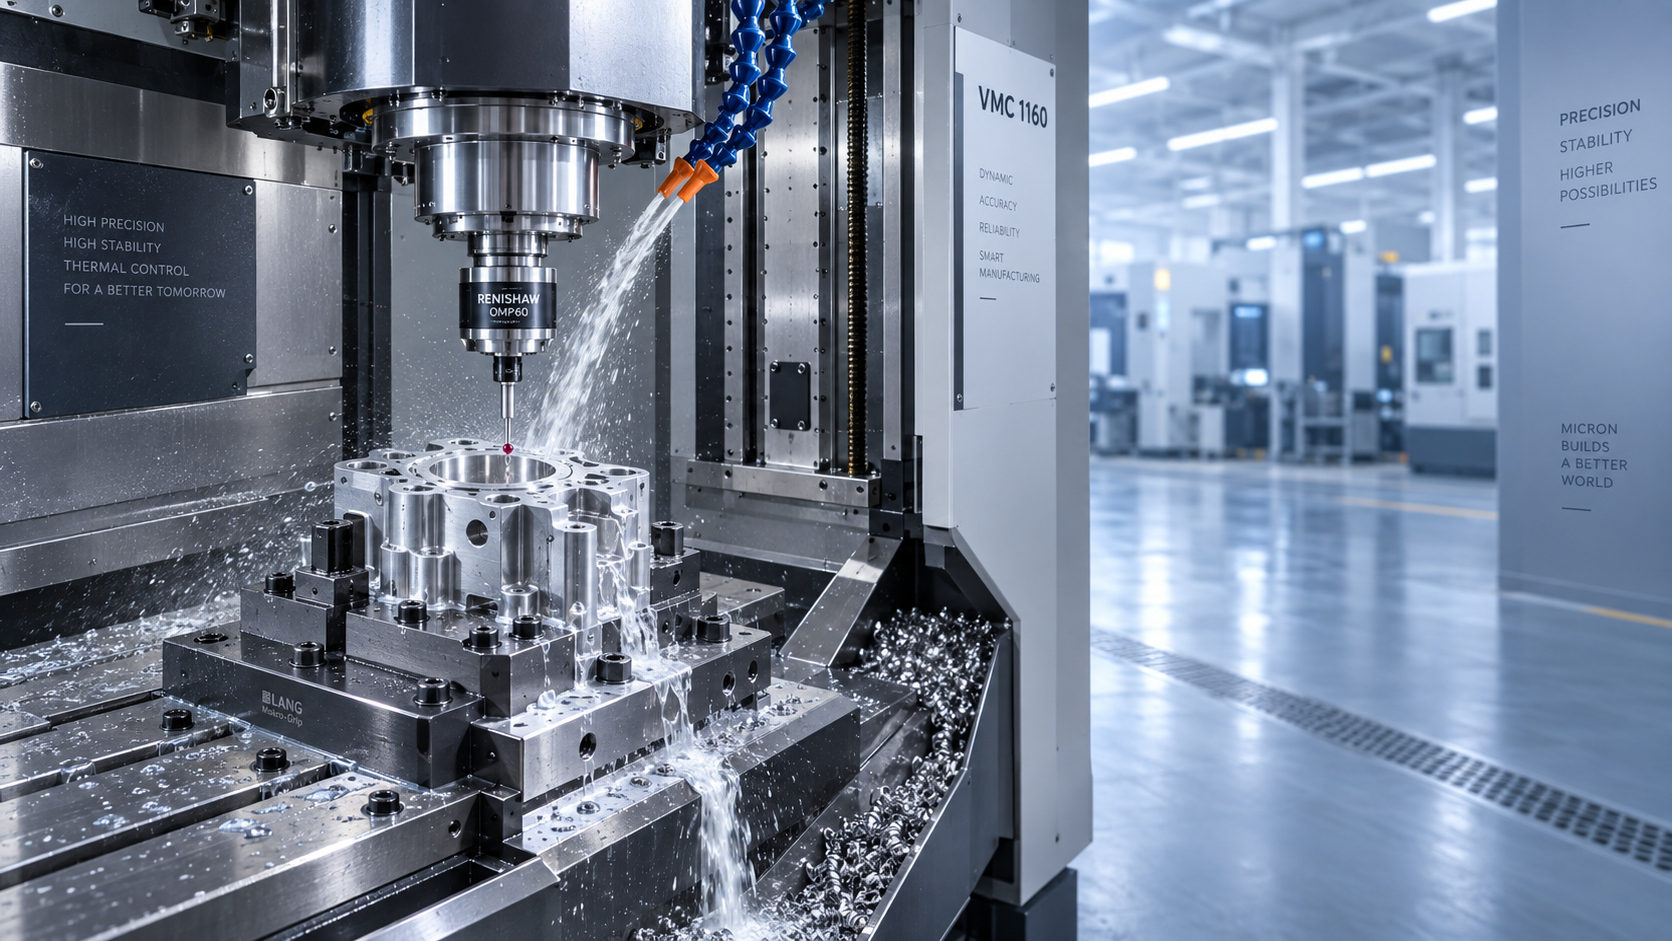
بناء إجراءات الإحماء وفق السلوك الحراري، وليس الزمن المنقضي وحده
ينبغي أن توصل دورة الإحماء الماكينة إلى حالة قابلة للتكرار قبل بدء العمل عالي الدقة. فمجرد ترك وحدة التحكم قيد التشغيل لا يثبت المغزل أو محاور التغذية أو نظام سائل التبريد. وينبغي أن يتضمن الإجراء تشغيل المغزل بصورة مضبوطة عبر نطاق السرعة المتوقع للعمل وحركة محاور ممثلة. وتعتمد المدة المطلوبة على تصميم الماكينة ونوع المغزل وبرنامج القطع وتفاوت القطعة النهائية، لذا لا ينبغي اعتماد إعداد زمني عام دون تحقق.
كما يلزم تكرار الإحماء بعد الظروف التي تغير حالة الماكينة بصورة ملموسة: فترة خمول طويلة، أو تغيير كبير في سرعة المغزل، أو صيانة تؤثر في المحاذاة أو التزييت، أو إعداد ممتد والباب مفتوح، أو انقطاع ملحوظ في تدوير سائل التبريد. والمحفز المعني ليس التقويم؛ بل تغير في التوازن الحراري الذي تفترضه العملية المؤهلة.
في الماكينات المزودة بوظائف التعويض الحراري، ينبغي اعتبار التعويض معلماً مضبوطاً للعملية، لا ضماناً تلقائياً. وتعتمد فعاليته على السلوك الصحيح للمستشعرات، وهندسة مستقرة للماكينة، ومنطق تعويض مناسب، وظروف تشغيل قريبة من تلك المستخدمة في التحقق. ولا يمكن للتعويض أن يصحح بصورة موثوقة واجهة حامل أداة رخوة، أو تجهيزة غير مستقرة، أو حرارة مفرطة لمحمل المغزل، أو تسخين غير متساوٍ لقطعة العمل.
التحكم في حرارة العملية الناتجة عن القطع
ليس تقليل الحرارة الهدف الصحيح دائماً. ففي بعض التطبيقات، يكون توليد الحرارة المتسق أكثر قيمة من توليد حرارة أقل لكنها متغيرة. وتؤدي استراتيجية التشغيل الخشن المستقرة، وتوصيل سائل تبريد قابل للتكرار، وسماحية تشطيب متوقعة إلى إنشاء حالة يمكن قياسها والتحكم فيها.
تؤثر عدة تفاصيل في العملية تأثيراً غير متناسب في الاتساق الحراري:
- حالة الأداة: تزيد حافة القطع المتآكلة قوة القطع والحرارة. وينبغي أن تستند حدود عمر الأداة إلى استقرار الخاصية وسلامة السطح، لا إلى مجرد قدرة الأداة على إزالة المادة.
- تركيز سائل التبريد وتدفقه: يؤدي التركيز غير المتسق، أو الفوهات المسدودة، أو سوء التوجيه، أو التدفق المتقطع إلى تغيير درجة حرارة القطع وإخلاء الرايش معاً. ويمكن للتغير الناتج أن يبدل الأبعاد ويترك رايشاً يتداخل مع أسطح الارتكاز.
- تسلسل التشغيل: يمكن لإزالة كمية كبيرة من المادة بالقرب من خاصية تشطيب حرجة أن تسخّن القطعة موضعياً أو تحرر الإجهاد المتبقي. وقد تكون تمريرة التشطيب التي تُجرى بعد الاستعادة الحرارية أكثر استقراراً من تلك التي تُجرى مباشرة بعد التشغيل الخشن المكثف.
- تماس التجهيزة: يجب أن تبقى أسطح التمركز نظيفة ومتاحة للتحكم في سائل التبريد والرايش. ويمكن لتجهيزة تسخن بفعل دورات القطع المتكررة أن تحرك مرجع قطعة العمل حتى عند بقاء قوة التثبيت دون تغيير.
تتطلب القطع رقيقة الجدران حذراً خاصاً. إذ تتغير هندستها تحت قوة التثبيت وحمل القطع ودرجة الحرارة بسهولة أكبر من المكونات الصلبة. وبالنسبة لهذه القطع، قد لا يمثل البعد النهائي المقاس أثناء التثبيت البعد في الحالة الحرة بعد التبريد. ويجب أن تعكس طريقة الفحص متطلب الرسم: الحالة المقيدة، أو الحالة الحرة، أو تسلسل قياس محدد.
استخدام القياس بالمسبار والفحص دون إنشاء مرجع زائف
يمكن للقياس بالمسبار على الماكينة اكتشاف الانجراف قبل مغادرة القطع للماكينة، لكنه يقيس العلاقة بين المسبار وإحداثيات الماكينة وقطعة العمل في تلك اللحظة. ولا يحدد تلقائياً البعد النهائي في حالة التبريد. وتكون استراتيجية المسبار أكثر قيمة عندما تكون أسطح مرجعها نظيفة وممثلة حرارياً ومقاسة عند نقطة محددة في الدورة.
يجب أيضاً حماية معايرة المسبار من عدم الاستقرار الحراري. إذ إن معايرة مسبار على كرة مرجعية عندما يكون المغزل والماكينة باردين، ثم الاعتماد عليه بعد دورة طويلة عالية السرعة، قد يُدخل الحركة الحرارية في نتيجة القياس. وينبغي أن ترتبط فترة المعايرة بملف مخاطر العمل والاستقرار الذي أظهرته بيانات العملية.
للفحص النهائي قيود مماثلة. إذ ينبغي السماح لكتل القياس وتجهيزات CMM ومقاييس الثقوب والمكون بالوصول إلى ظروف قياس متوافقة عندما تتطلب التفاوتات ذلك. وقد تُظهر قطعة نُقلت مباشرة من ماكينة دافئة إلى منطقة فحص مضبوطة الحرارة نتيجة متغيرة أثناء الاستقرار. وقد يكون تسجيل درجة حرارة القطعة أو تطبيق إجراء قياس موثق أكثر جدوى من إعادة قياس قطعة غير مستقرة مراراً وأخذ متوسط القراءات.
حالة الماكينة تحدد حدود التحكم الإجرائي
لا يمكن لانضباط العملية أن يعوض إلى ما لا نهاية عن ماكينة بها عطل ميكانيكي أو حراري آخذ في التطور. ويجب أن يؤدي نمط انجراف جديد، أو زيادة متطلبات الإحماء، أو ضوضاء غير عادية في المغزل، أو ارتفاع الاهتزاز، أو خطأ غير منتظم في تتبع المحور، أو تغير متكرر في طول الأداة، أو تغير في سلوك درجة حرارة سائل التبريد إلى تفعيل مراجعة الصيانة قبل تعديل الإزاحات مراراً.
تؤثر بنية الماكينة وسعتها في مقدار التغير الحراري الذي يتعين على العملية إدارته. فعلى سبيل المثال، تحتاج ماكينة ذات مشوار كبير تُستخدم لقطع العمل الثقيلة إلى استقرار هيكلي كافٍ، واتساق في قيادة المحاور، ودعم للتجهيزة عبر نطاق عملها. يمتلكVMC1370 مشوار محور X يبلغ 1300 mm، ومشوار محور Y يبلغ 700 mm، وقدرة تحميل للطاولة تبلغ 1200 kg، وسريراً مسبوكاً من قطعة واحدة. وقد تدعم هذه المواصفات أحجام القطع المتطلبة، لكنها لا تغني عن اختبار القبول وفق دورة القطع الخاصة بالمشتري، وأطوال الأدوات، وكتلة التجهيزة، ومواقع التفاوتات الحرجة.
ينبغي كذلك تفسير قيم التموضع وقابلية التكرار المنشورة بعناية. فهي تصف قدرة الماكينة في ظل ظروف الاختبار المحددة، بينما تتأثر دقة الإنتاج بالحالة الحرارية، وجودة نظام الأدوات، وممارسة الإعداد، ومسار البرنامج، والحمل، وطريقة الفحص. وسؤال القبول المهم هو ما إذا كانت الماكينة قادرة على الحفاظ على تفاوت الخاصية المطلوب بعد وصولها إلى الحالة الحرارية المتوقعة في الإنتاج.
وضع حدود الاستجابة قبل تراكم القطع غير المطابقة
تحدد خطة مفيدة للتحكم في الانجراف الحراري ما يحدث عندما تبدأ خاصية مراقبة في التحرك. وقد تشمل الاستجابة إيقاف الدورة مؤقتاً، وفحص تآكل الأداة وتثبيتها، والتأكد من تدفق سائل التبريد، وإزالة الرايش من مناطق المراجع، والتحقق من معايرة المسبار، وتشغيل دورة استقرار، أو عزل القطع المصنعة منذ آخر فحص مؤكد. وينبغي أن يستند الإجراء إلى طبيعة الحركة، لا إلى افتراض أن كل انحراف هو خطأ برمجي.
تعد بيانات الاتجاه أكثر إفادة من القياسات المنفصلة. فقد يُدار التحول التدريجي القابل للتكرار من خلال إجراء حراري مؤهل أو استراتيجية إزاحة مضبوطة. أما التحول المفاجئ وغير المنتظم، فيرجح أن يشير إلى أداة أو تجهيزة أو حالة سائل تبريد أو مشكلة محور أو مشكلة قياس غير مستقرة، ولا ينبغي تطبيعه عبر تغييرات الإزاحة الروتينية.
يتحقق الاستقرار الحراري عندما تُعامل الماكينة والأدوات وقطعة العمل وسائل التبريد ونظام الفحص كسلسلة قياس واحدة. ويقلل هذا النهج خطر قبول القطع في ظروف مؤقتة فقط، ويجعل التشغيل الدقيق أكثر قابلية للتنبؤ عبر دورات الإنتاج الطويلة.

Vedon
يرد عادةً خلال دقائق
هل لديك أي أسئلة متعلقة بالصفحة الرئيسية؟
William / الرئيس التنفيذي / مؤسس العلامة التجارية
Vinson / مدير المبيعات
Elaine / مديرة المبيعات
Jessica / مديرة المبيعات