5 مواصفات لمراكز التشغيل العمودية ينبغي للمشترين التحقق منها أولاً
يمكن لمركز التشغيل العمودي أن يمتلك الأبعاد الرئيسية نفسها لماكينة أخرى، ومع ذلك يحقق نتائج مختلفة جدًا في زمن الدورة، وتشطيب السطح، وعمر الأداة، وتكلفة الصيانة. لذلك، ينبغي أن تستند المقارنة الأولى لفرق المشتريات إلى المواصفات التي تحدد كيفية أداء الماكينة تحت حمل القطع المقصود، وليس إلى سعر القائمة أو سرعة المغزل وحدها.
الماكينة المناسبة هي التي تستطيع تشغيل عائلة الأجزاء الفعلية بهامش كافٍ: مشوار كافٍ للتجهيزات ووصول الأدوات، وسعة طاولة كافية لقطعة الشغل ووسائل تثبيتها، وعزم مغزل كافٍ للمادة، وثبات هيكلي كافٍ للحفاظ على التفاوتات طوال فترة العمل. وعادةً ما تكشف الفحوصات الخمسة التالية ما إذا كانت الماكينة المعروضة مناسبة بالفعل.
1. تحقق من المشوار القابل للاستخدام، وليس فقط مشوار X وY وZ الاسمي
غالبًا ما تكون أرقام المشوار هي أول الأرقام التي يقارنها المشترون. وهي مهمة، لكن قيم X وY وZ المنشورة لا تصف تلقائيًا نطاق التشغيل القابل للاستخدام.
قد تتناسب قطعة ما مع أبعاد الطاولة، لكنها تظل صعبة أو مستحيلة التشغيل إذا استهلكت التجهيزة مساحة كبيرة من خلوص المحور Z، أو إذا قلل حامل أداة طويل من مدى الوصول، أو إذا تطلب الوصول إلى ميزة جانبية إعادة التموضع. ينبغي للمشترين مراجعة التراكم الكامل للأبعاد: من سطح الطاولة إلى أنف المغزل، وأقصى ارتفاع لقطعة الشغل، وارتفاع التجهيزة، وبروز الأداة، والخلوص المطلوب للحركة السريعة الآمنة.
وهذا مهم بشكل خاص للمسبوكات، والصفائح التي تتطلب إعدادات متعددة، والأجزاء التي تحتاج إلى تجهيزات للمحور الرابع. وقد تكون ماكينة ذات مشوار اسمي أصغر قليلًا ولكن بخلوص أفضل عند أنف المغزل أكثر عملية من طراز أكبر ذي نطاق رأسي مقيّد.
- اطلب رسم تخطيط يوضح قطعة الشغل والتجهيزة والملزمة أو المنصة وأطول أداة متوقعة.
- تحقق مما إذا كان يمكن الوصول إلى جميع الميزات الحرجة في إعداد واحد أو إعدادين.
- اترك مساحة للوصول إلى المشابك، وحركة المسبار، وإخلاء الرايش، وخلوص تغيير الأدوات.
- راجع الخلوص بين الطاولة والعمود عند أوضاع المحاور القصوى، وليس فقط عند منتصف المشوار.
يمكن أن يبرر تقليل الإعدادات تكلفة ماكينة أعلى في كثير من الأحيان، لأنه يلغي وقت المناولة ويقلل احتمال حدوث خطأ موضعي بين العمليات.
2. طابق أداء المغزل مع المادة واستراتيجية القطع
من السهل ذكر سرعة المغزل، لكن العزم وتوفير القدرة عبر نطاق التشغيل غالبًا ما يكونان معيارين أكثر فائدة للشراء. تدعم السرعة القصوى العالية الأدوات صغيرة القطر وأعمال التشطيب. لكنها لا توضح بمفردها ما إذا كانت الماكينة تستطيع الحفاظ على إزالة منتجة للمعدن باستخدام قواطع طرفية أو مثاقب أو قواطع وجهية أكبر.
بالنسبة لأجزاء الألومنيوم المستخدمة فيها أدوات صغيرة، قد يكون المغزل عالي السرعة مناسبًا. أما للصلب أو الفولاذ المقاوم للصدأ أو المواد المطروقة أو القطع المتقطع، فينبغي للمشترين فحص منحنى العزم ضمن نطاق سرعة الدوران المستخدم لأدواتهم الشائعة. قد يقدم المغزل الذي يؤدي جيدًا عند الحد الأعلى من نطاق سرعته قوة قطع محدودة عند سرعات دوران أقل، حيث تتم عمليات الثقب والتفريز الأثقل.
اطلب من الموردين توضيح معدلات القدرة المستمرة وقصيرة المدة للمغزل، وخصائص العزم، ونوع ناقل الحركة، وواجهة الأداة، وترتيب التبريد. كما ينبغي تقييم الماكينة باستخدام نظام حوامل الأدوات المقصود. فجودة حامل الأداة، وتصميم مسمار السحب، والموازنة، وقوة التثبيت، كلها تؤثر في قابلية التكرار وجودة التشطيب.
بعض أعمال الثقب لا تتطلب مركز تشغيل على الإطلاق. بالنسبة للثقوب الموضعية في الفولاذ المُصنّع حيث تكون تفاوتات الموضع والتفريز الثانوي محدودة، قد يكون المثقاب المغناطيسي المحمول مثلVDG35 (Vitality Orange) أكثر اقتصادية من إشغال طاقة CNC. وتناسب سعته المعلنة للثقب البالغة 50 mm وتصميمه المدمج نموذج تشغيل مختلفًا. وتفيد هذه المقارنة لأنها تدفع فرق المشتريات إلى التمييز بين طلب الثقب البسيط والأجزاء التي تحتاج فعليًا إلى تحكم CNC متعدد المحاور، وتموضع مبرمج، وتشغيل تشطيبي.
بالنسبة إلى مركز التشغيل العمودي، ينبغي أن يستند اختيار المغزل إلى ورقة عملية تمثيلية: درجة المادة، وقطر الأداة، وعمق القطع، وعرض القطع، وزمن الدورة المستهدف، والاستخدام اليومي المتوقع. وهذا النقاش أكثر دلالة من مقارنة الحد الأقصى لسرعة المغزل وحده.
3. تعامل مع حمل الطاولة وتثبيت قطعة الشغل كمواصفة مشتركة
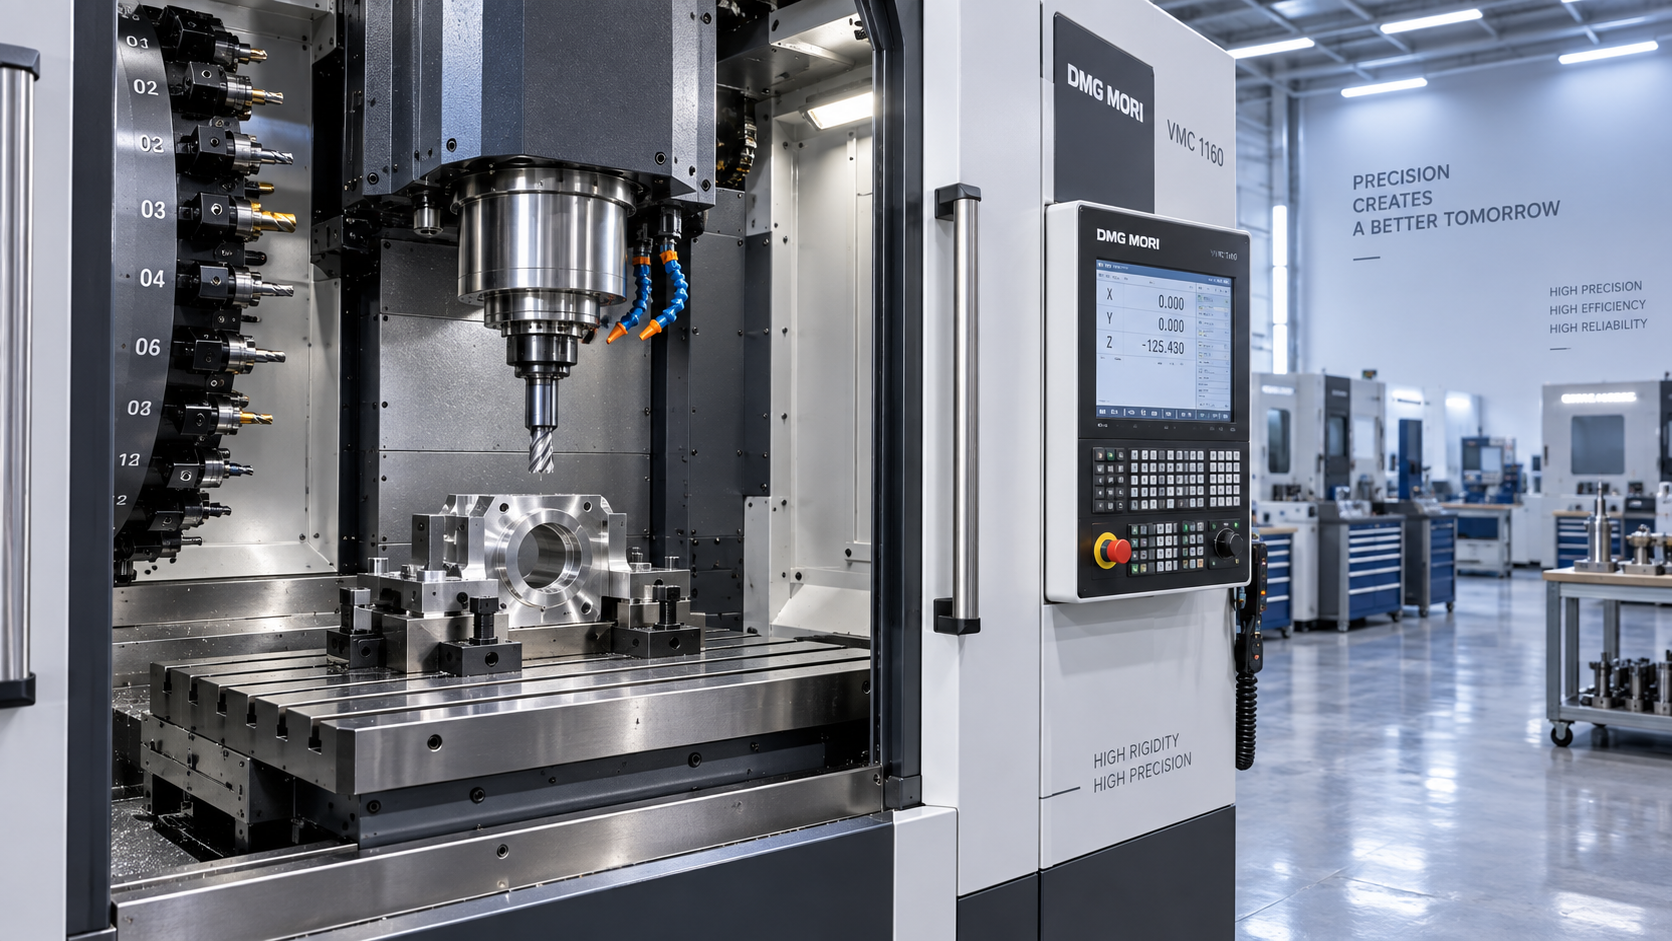
غالبًا ما يُساء فهم حمل الطاولة باعتباره أقصى وزن للقطعة. عمليًا، يجب أن تحمل الماكينة قطعة الشغل، والتجهيزة، والملزمة، وكتل التمركز، والمشابك، والجهاز الدوار عند استخدامه، وأحيانًا لوحة تثبيت عمودية أو نظامًا هيدروليكيًا. كما يهم موضع الحمل. فالقطعة المدمجة الموضوعة في المنتصف تفرض متطلبات مختلفة عن تجهيزة طويلة تمتد نحو حافة الطاولة.
ينبغي للمشترين أن يسألوا عن كيفية تعريف حمل الطاولة المقنن، وما إذا كان ينطبق في الظروف الساكنة أو أثناء حركة المحاور أو أثناء التشغيل. قد تدعم الماكينة حملًا ساكنًا معينًا، لكنها تفقد الأداء الديناميكي عند تأثير الحركات السريعة والتسارع وقوى القطع على تجهيزة غير مركزية.
ينبغي التحقق من أبعاد الطاولة وترتيب مجاري T مقابل خطة تثبيت قطعة الشغل الفعلية. فالطاولة الكبيرة تكون ذات قيمة محدودة إذا كان تباعد المجاري يعقد تركيب التجهيزة أو إذا كان نمط التثبيت يمنع الوصول إلى المناطق التي تحتاج إلى تشغيل. وللأعمال المتكررة، فكر فيما إذا كانت لوحة تجهيزات موحدة أو نظام تثبيت بنقطة صفرية سيحسن وقت التبديل.
4. انظر إلى ما هو أبعد من دقة التموضع، وصولًا إلى الصلابة والسلوك الحراري
تعد قيم الدقة الواردة في الكتالوج مهمة، لكن لا ينبغي قراءتها كضمان لدقة الجزء النهائي. فالنتيجة النهائية تعتمد أيضًا على صلابة العمود، وحالة محامل المغزل، ودعم اللولب الكروي، وتصميم الموجهات، وضبط المؤازر، وجودة الأساس، ودرجة الحرارة المحيطة، ودرجة حرارة سائل التبريد، وثبات القطعة نفسها.
تظهر الصلابة بوضوح عندما يُطلب من الماكينة إزالة المواد باستمرار. وقد يظهر عدم كفاية الصلابة الهيكلية على شكل علامات اهتزاز، أو قصر عمر الأداة، أو انحراف الأبعاد، أو رداءة جودة التجاويف، أو الحاجة إلى خفض معدلات التغذية وأعماق القطع. وهذه الأعراض ترفع التكلفة حتى عندما تظل الماكينة قادرة تقنيًا على إكمال القطعة.
بدلًا من الاعتماد على رقم تموضع واحد فقط، ينبغي لفرق المشتريات طلب شروط الاختبار الخاصة بادعاءات الدقة، والسؤال عن وظائف التعويض المضمنة في نظام التحكم. ويمكن أن تكون تقارير Ballbar ونتائج القطع النموذجية ووثائق هندسة الماكينة مفيدة عندما تكون التفاوتات متطلبة. والهدف ليس المطالبة بكمال على مستوى المختبر لكل تطبيق؛ بل تحديد ما إذا كان الأداء المعروض ملائمًا للأجزاء التي يتم الشراء من أجلها.
يستحق الثبات الحراري اهتمامًا مماثلًا للدورات الطويلة غير المراقبة أو أعمال الإنتاج. فقد تظل الماكينة التي تتغير أبعادها بعد الإحماء مقبولة للتصنيع العام، في حين قد تتطلب الأغلفة الدقيقة وأجسام الصمامات ومكونات القوالب ذات التفاوتات الضيقة إدارة حرارية أقوى وإجراء إحماء محددًا.
5. تحقق من سعة تغيير الأدوات وفقًا لخطة العملية الفعلية
يؤثر حجم مخزن الأدوات في أكثر من مجرد الراحة. فإذا لم تستطع الماكينة استيعاب الأدوات اللازمة لعائلة من الأجزاء، فقد يقضي المشغلون وقتًا في تحميل الأدوات بين المهام أو تعديل البرامج أو قبول إعدادات إضافية. وهذا يقلل الميزة العملية للأتمتة.
ابدأ بقائمة الأدوات الكاملة، بما في ذلك المثاقب، ومثاقب التمركز، والقلوظات، والقواطع الطرفية، والموسعات، وأدوات التجويف، وأدوات الشطف، والمسابير، والأدوات المكررة المستخدمة لحماية الإنتاج غير المراقب. ثم اترك مساحة للأدوات التي قد تصبح مطلوبة مع تغير تصميمات الأجزاء. قد يكون مخزن بسعة 24 أداة كافيًا للأجزاء المنشورية البسيطة؛ لكنه قد يصبح مقيّدًا عند وجود مقاسات ثقوب متعددة، وتجاويف ضيقة، وعمليات تشطيب.
ينبغي النظر في وقت تغيير الأداة إلى جانب سعة المخزن، لكن يجب تقييم وفورات زمن الدورة بواقعية. ففي دورات التشغيل الخشن الطويلة، قد يكون للفارق البسيط في ثواني تغيير الأداة تأثير محدود. أما في الأجزاء ذات الحجم الكبير والعمليات القصيرة العديدة، فقد يكون مهمًا. وتأكد أيضًا من أقصى قطر للأداة وطولها ووزنها المسموح بها في جيوب المخزن المتجاورة. فقد تقلل رؤوس التجويف الكبيرة أو المثاقب الطويلة من السعة القابلة للاستخدام للمخزن حتى عندما يبدو العدد الاسمي للأدوات كافيًا.
حوّل عرض السعر إلى فحص للتطبيق
قبل اختيار الماكينة، اطلب من كل مورد الرد على المتطلبات نفسها القائمة على الجزء: الرسومات أو الأبعاد التمثيلية، والمادة، والحجم السنوي، والميزات الحرجة للتفاوت، ووسيلة تثبيت قطعة الشغل المفضلة، وهدف زمن الدورة، والورديات المخطط لها. سيحدد عرض السعر الأكثر فائدة أي افتراضات تتعلق بالأدوات، ووزن التجهيزة، وواجب المغزل، وسائل التبريد، والإمداد الكهربائي، والتركيب، واختبار القبول.
قد يصبح سعر الشراء الأقل مكلفًا عندما يفرض إعدادات إضافية، أو يحد من معلمات القطع، أو يترك سعة أدوات غير كافية للعمل المقصود. وعلى العكس، قد يصعب تبرير الدفع مقابل مشوار أو سرعة مغزل أو أتمتة مفرطة عندما لا يستخدمها مزيج الأجزاء. وتوفر المواصفات الخمس أعلاه للمشترين طريقة عملية للتمييز بين القدرة الضرورية والسعة المثيرة للإعجاب لكنها غير المستخدمة.

Vedon
يرد عادةً خلال دقائق
هل لديك أي أسئلة متعلقة بالصفحة الرئيسية؟
William / الرئيس التنفيذي / مؤسس العلامة التجارية
Vinson / مدير المبيعات
Elaine / مديرة المبيعات
Jessica / مديرة المبيعات