حل مشكلات تشطيب الأسطح في قطع الألومنيوم المُشغَّلة بماكينة VMC650
يمكن أن تؤثر عيوب تشطيب الأسطح في أجزاء الألومنيوم سلبًا في الدقة الأبعادية وجودة المنتج والسلامة في ورشة العمل. وبالنسبة لمديري مراقبة الجودة والسلامة، يُعد تحديد السبب الجذري بسرعة أمرًا أساسيًا.
يشرح هذا الدليل كيفية استكشاف المشكلات الشائعة في ماكينة VMC650 وإصلاحها، بدءًا من اختيار الأداة وسرعة المغزل وصولًا إلى توصيل سائل التبريد وصلابة الماكينة ومعلمات البرمجة.
عندما تخرج أجزاء الألومنيوم من ماكينة VMC650 بخدوش أو علامات اهتزاز أو نتوءات أو تمزق أو لمعان غير متسق، نادرًا ما تكون المشكلة ناتجة عن إعداد واحد فقط.
بالنسبة لفرق الجودة، تتمثل الأولوية في التمييز بين التفاوت المنعزل في التشغيل وفشل العملية القابل للتكرار قبل وصول الأجزاء المعيبة إلى التجميع أو الطلاء أو العملاء.
ينبغي لمديري السلامة أيضًا اعتبار التشطيب الرديء علامة تحذير. إذ يمكن أن تؤدي الحافة المتراكمة والرايش غير المستقر والتجهيزات المفكوكة والأدوات التالفة إلى مخاطر يمكن تجنبها على المشغلين.
يبدأ التحقيق العملي بنمط العيب. فكثيرًا ما يشير مظهر السطح إلى ما إذا كان السبب الرئيسي يتعلق بالأدوات أو سلوك المغزل أو تثبيت قطعة العمل أو سائل التبريد أو البرمجة أو حالة المادة.
ابدأ بنمط العيب قبل تغيير إعدادات VMC650
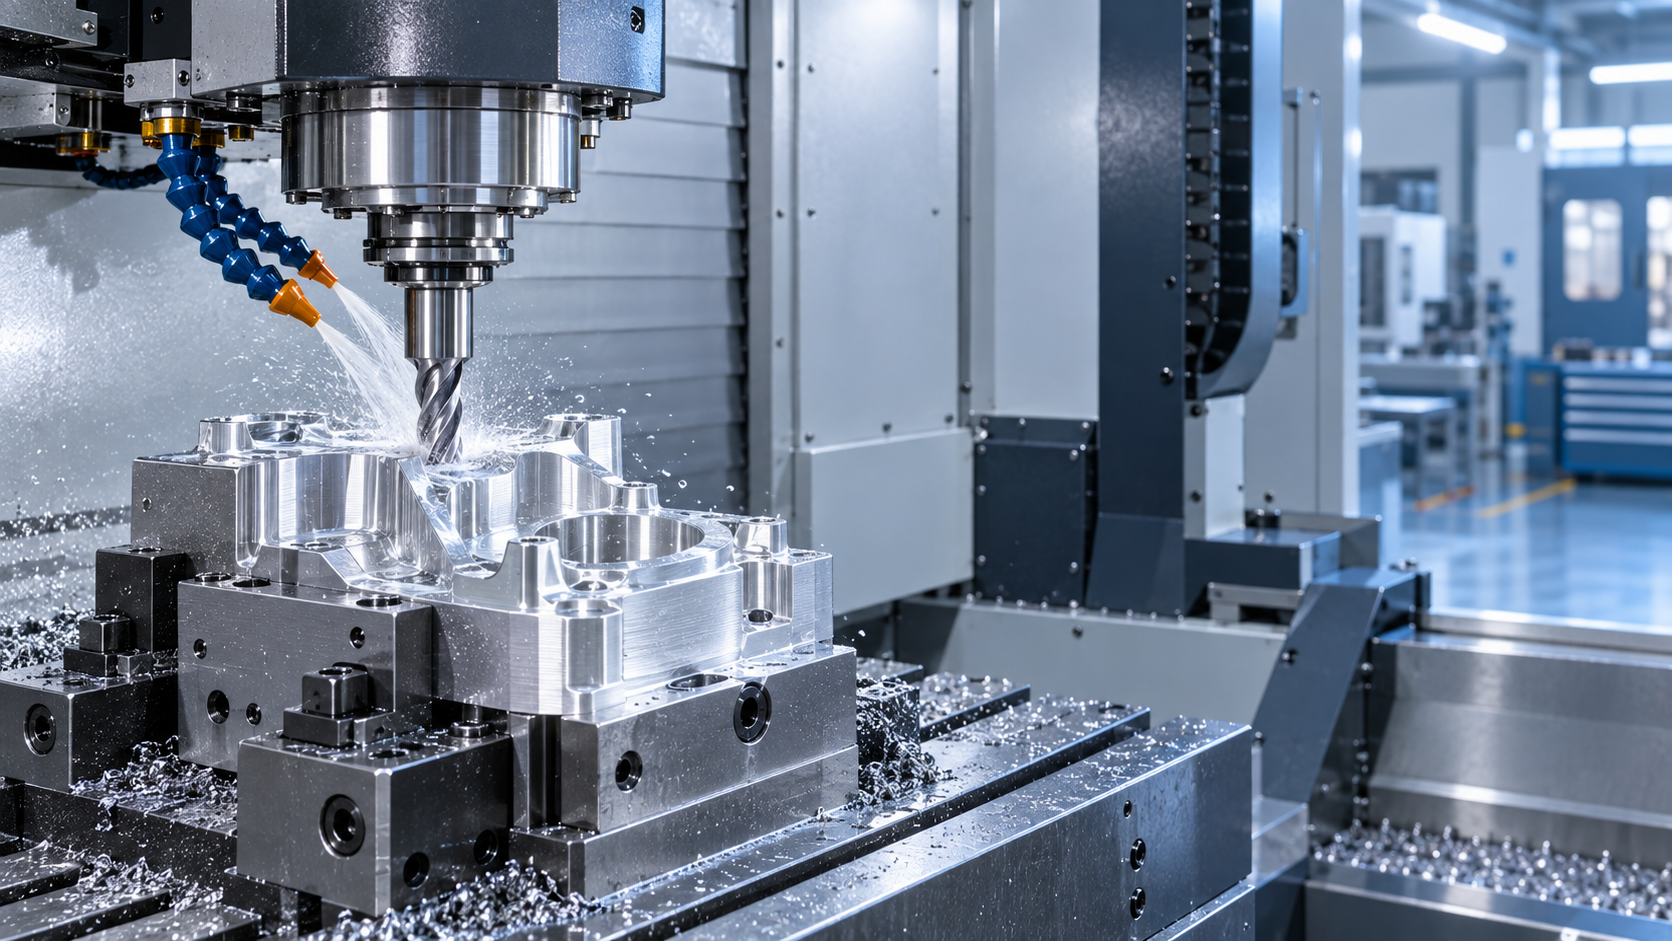
لا تغيّر سرعة المغزل أو معدل التغذية فورًا بعد اكتشاف تشطيب رديء. وثّق أولًا موضع ظهور العيب واتجاهه وتكراره واتساقه.
تشير الخدوش المنتظمة الممتدة على طول مسار الأداة عادةً إلى تآكل الأداة أو إعادة قطع الرايش أو التلوث أو تمريرة تشطيب غير مناسبة. أما العلامات العشوائية فتشير غالبًا إلى مشكلات في الرايش أو التثبيت.
ترتبط التموجات المتكررة على فواصل منتظمة عادةً بالاهتزاز. افحص بروز القاطع وحالة حامل الأداة وصلابة التجهيز ومحامل المغزل وحالة تثبيت الماكينة.
يختلف السطح الباهت والملطخ عن الاهتزاز. وغالبًا ما ينتج عن التصاق الألومنيوم بحافة القطع أو عدم كفاية التزييت أو الحرارة الزائدة أو هندسة الأداة غير الملائمة.
ينبغي لمفتشي الجودة تسجيل موضع العيب حسب نوع الميزة. قارن بين الأسطح المستوية والجيوب والثقوب والجدران الرقيقة والمقاطع الخارجية، لأن كل هندسة تستجيب بصورة مختلفة لأحمال القطع.
يساعد هذا السجل على منع التغييرات الشاملة في المعلمات التي تحسن ميزة واحدة بينما تجعل ميزة أخرى أسوأ. كما يوفر أدلة مفيدة لمراجعات الإجراءات التصحيحية.
افحص مادة الأداة وهندستها وتآكلها أولًا
غالبًا ما تكون الأدوات أسرع موضع للعثور على سبب يمكن تصحيحه. يتطلب الألومنيوم حواف قطع حادة ومجاري مصقولة وهندسة تتيح إخلاء الرايش بكفاءة.
لتشطيب سبائك الألومنيوم الشائعة، تكون قواطع النهاية المصنوعة من الكربيد المصقول ذات مجريين أو ثلاثة مجارٍ فعالة غالبًا. ولا يعني وجود عدد أكبر من المجاري أنها أفضل تلقائيًا.
قد يؤدي العدد الكبير جدًا من المجاري إلى تقليل مساحة الرايش، لا سيما في الجيوب أو التجاويف العميقة. ويزيد ضعف إخلاء الرايش الحرارة ويسبب إعادة القطع ويترك خطوطًا على الأسطح المشطبة.
افحص حواف القطع تحت التكبير متى أمكن. فقد تستمر الأداة في قطع الأبعاد بصورة صحيحة بينما يتسبب تلف الحافة المجهري في التمزق وتكوّن النتوءات وتفاوت غير مقبول في الانعكاسية.
تستحق الحافة المتراكمة اهتمامًا خاصًا. فقد يلتصق الألومنيوم بحافة القطع عندما ترتفع الحرارة أو يضعف التزييت أو لا تتوازن سرعة القطع وحمل الرايش بشكل جيد.
بمجرد التصاق المادة بالأداة، تتغير الهندسة الفعالة. ويبدأ القاطع في الاحتكاك والسحب بدلًا من القص، مما يجعل التشطيب أسوأ تدريجيًا.
ضع حدًا موثقًا لعمر الأداة لعمليات التشطيب الحرجة. استبدل الأدوات استنادًا إلى قدرة التشطيب الملحوظة وبيانات التآكل، وليس فقط بعد حدوث كسر مرئي أو فشل أبعادي.
وازن بين سرعة المغزل ومعدل التغذية وحمل الرايش
تُعد معلمات القطع غير الصحيحة مصدرًا متكررًا لمشكلات تشطيب الألومنيوم على ماكينة VMC650. وتعتمد التركيبة الصحيحة على السبيكة وقطر الأداة وعدد المجاري والتعشيق وحالة الماكينة.
قد يشجع التشغيل البطيء جدًا على الاحتكاك وتكوّن الحافة المتراكمة. كما أن التشغيل بسرعة عالية جدًا دون تغذية مناسبة قد يقلل سماكة الرايش ويولد حرارة بسبب التلامس الزائد للحافة.
ينبغي تقييم معدل التغذية باعتباره حمل الرايش لكل سن بدلًا من اعتباره رقمًا منفصلًا. يساعد حمل الرايش المستقر حافة القطع على قص الألومنيوم بشكل نظيف.
في تمريرة التشطيب، قلل التعشيق الشعاعي قبل خفض التغذية بشكل مفرط. فغالبًا ما يحسن قطع التشطيب الخفيف والمتحكم فيه المظهر دون إجبار الأداة على الاحتكاك.
ينبغي لموظفي الجودة مقارنة التغذية الفعلية المبرمجة بإعداد تجاوز الماكينة. فقد تخفي تجاوزات المشغل المؤقتة مشكلة في العملية وتجعل تكرار النتائج صعبًا.
استخدم تجارب مضبوطة مع تغيير معلمة واحدة في كل مرة. سجل سرعة المغزل والتغذية والعمق المحوري والخطوة الشعاعية وحالة الأداة وطريقة سائل التبريد ونتائج قياس التشطيب.
يكشف هذا النهج المنضبط نطاق تشغيل مستقرًا. وهو أكثر موثوقية من ضبط عدة متغيرات بعد كل جزء مرفوض والاعتماد على الحكم البصري وحده.
حسّن توصيل سائل التبريد وإخلاء الرايش
لا يقتصر دور سائل التبريد عند تشغيل الألومنيوم على التحكم في درجة الحرارة. فهو يدعم التزييت ويقلل التصاق المادة وينقل الرايش بعيدًا ويساعد على حماية السطح المشطب من إعادة القطع.
تحقق من وصول سائل التبريد إلى منطقة القطع الفعلية بدلًا من اصطدامه بساق الأداة أو جدار الجيب. يمكن أن يتغير موضع الفوهة بعد الصيانة أو الاصطدامات أو استبدال التجهيزات.
في الجيوب العميقة، قد لا يزيل سائل التبريد بالغمر التقليدي الرايش بفعالية. فكّر في سائل التبريد عبر الأداة أو الفوهات الموجهة أو النفخ بالهواء أو حركات إزالة الرايش المبرمجة عند الاقتضاء.
ومع ذلك، تتطلب الاستراتيجيات التي تعتمد على الهواء فقط ضوابط سلامة دقيقة. إذ يمكن أن تصبح الرايشات الدقيقة محمولة في الهواء، وتلوث مناطق العمل المحيطة، وتزيد مخاطر التعرض للمشغلين والمفتشين.
افحص تركيز سائل التبريد ونظافته. فقد يعمل سائل التبريد المتسخ المحتوي على دقائق دقيقة كمادة كاشطة، بينما قد يوفر التركيز الضعيف تزييتًا غير كافٍ لعمليات التشطيب المتطلبة.
يعتمد التحكم في الرايش أيضًا على مسار الأداة. تجنب ترك الرايش محبوسًا عند الزوايا أو حول البروزات أو داخل التجاويف العميقة حيث يمكن للقاطع سحبه عبر السطح.
بالنسبة لمديري السلامة، ينبغي أن يؤدي تراكم الرايش المتكرر إلى مراجعة الحواجز وإجراءات النظافة والصيانة لسائل التبريد ووصول المشغل أثناء انقطاعات الدورة.
تأكد من تثبيت قطعة العمل وصلابة الماكينة
لا يمكن لقاطع مختار بصورة مثالية إنتاج تشطيب متسق إذا تحركت قطعة العمل. وتكون أجزاء الألومنيوم معرضة للخطر بشكل خاص عند تشغيل الجدران الرقيقة أو الأسطح العريضة أو الميزات غير المدعومة.
افحص نقاط تلامس التجهيز وقوة التثبيت والمتوازيات ودبابيس التمركز وحالة الفكين. فقد تشوه قوة التثبيت المفرطة الألومنيوم اللين، بينما تسمح القوة غير الكافية بحركة دقيقة أثناء التشطيب.
تتساوى صلابة الماكينة في الأهمية. تحقق مما إذا كان الاهتزاز يحدث فقط عند مواضع معينة للطاولة أو سرعات المغزل أو أطوال الأدوات أو اتجاهات القطع على ماكينة VMC650.
يضخم بروز الأداة الطويل الاهتزاز. ويمكن غالبًا أن يؤدي تقصير امتداد القاطع أو استخدام حامل أكثر صلابة أو تقليل التعشيق الشعاعي إلى تحسين التشطيب دون خفض الإنتاجية بشكل ملحوظ.
افحص حوامل الأدوات بحثًا عن تلف المخروط والتلوث وسوء حالة مسمار السحب والانحراف. فحتى الانحراف البسيط يجعل مجرى واحدًا يحمل حمولة أكبر ويترك نمطًا سطحيًا غير متساوٍ.
ينبغي أن تشمل فحوصات الماكينة الدورية حالة المغزل والخلوص العكسي للمحاور وتزييت الممرات الدليلية والتسوية وسلامة التثبيت. وتحمي هذه العناصر جودة السطح والتشغيل المتوقع للماكينة معًا.
راجع مسارات أدوات CAM واستراتيجية التشطيب
تؤثر قرارات البرمجة بقوة في جودة التشطيب. ولا ينبغي توقع أن ينتج مسار أداة للتشغيل الخشن سطحًا تجميليًا، حتى عندما يبقى الجزء ضمن التفاوت الأبعادي.
استخدم تمريرة تشطيب مخصصة مع سماحية مادة مستقرة. تتسبب المادة المتبقية غير المتساوية في تغير قوى القطع، مما قد يولد خطوطًا شاهدة واهتزازًا وملمس سطح غير متسق.
لتشطيب الجدران، غالبًا ما يُفضّل التفريز الصاعد لأنه يمكن أن يقلل الاحتكاك ويحسن الاتساق. ومع ذلك، يعتمد النهج الأفضل على صلابة التجهيز وحالة الماكينة.
حافظ على اتجاه تشطيب متسق على الأسطح المرئية متى أمكن. فقد يؤدي عكس اتجاه الأداة عبر المناطق المتجاورة إلى اختلافات في الضوء المنعكس رغم تشابه قراءات الخشونة.
تتطلب الانتقالات عند الزوايا اهتمامًا خاصًا. يمكن للتغيرات المفاجئة في التعشيق أن تزيد حمل القاطع وتكوّن علامات التوقف وتترك نتوءات تتطلب أعمال إزالة نتوءات يدوية محفوفة بالمخاطر.
راجع إعدادات الدخول والخروج والتدرج والتنعيم في برنامج CAM. فقد تترك حركات الدخول الرديئة علامات مرئية تُنسب خطأً إلى الماكينة أو الأداة.
عند الحاجة إلى القلاوظ أو الثقب الثانوي خارج مركز التشغيل، تأكد من بقاء ضوابط التشطيب متسقة. ولمهام الثقب الصناعية، يوفر VD13RE تحكمًا في السرعة 0-700 r/min وقوة مغناطيسية 11000N لتطبيقات الثقب المغناطيسي المستقرة.
أنشئ خطة استجابة لمراقبة الجودة لعيوب التشطيب المتكررة
لا يكفي الفحص البصري وحده لمشكلات تشطيب الألومنيوم المتكررة. حدد معايير القبول باستخدام قيم خشونة السطح والعينات المرجعية وصور العيوب والمتطلبات الخاصة بكل ميزة.
قس الخشونة في مواضع واتجاهات متسقة. فقد يبدو الجزء مقبولًا تحت حالة إضاءة واحدة بينما لا يفي بالمتطلبات الوظيفية أو الجمالية تحت طريقة فحص أخرى.
أنشئ عملية تصعيد بسيطة. ينبغي للمشغلين تحديد التشطيب غير الطبيعي مبكرًا وعزل الأجزاء المتأثرة والحفاظ على الأداة وتسجيل البرنامج النشط وإعدادات الماكينة.
يمكن لفرق الجودة بعد ذلك مقارنة العينة المعيبة بآخر جزء مقبول. ويقلل ذلك التخمين ويساعد على تحديد ما إذا كان التغيير قد بدأ بعد حدث متعلق بالأداة أو المادة أو التجهيز أو البرنامج.
بالنسبة للمكونات عالية المخاطر، اربط فحوصات التشطيب بالفحص الأبعادي. فقد يشير تدهور السطح إلى اهتزاز مفرط أو انحراف الأداة قبل فشل قطر الثقب أو الاستواء أو تفاوت الموضع.
ينبغي لموظفي السلامة مراجعة أي إجراء تصحيحي يتضمن التلميع اليدوي أو إزالة النتوءات أو إعادة التشغيل. فقد تؤدي هذه الأنشطة إلى حواف حادة ومخاطر الحركات المتكررة وجودة أجزاء غير متسقة.
الخلاصة: استخدم تشطيب السطح كإشارة للتحكم في العملية
ينبغي التعامل مع مشكلات تشطيب السطح في الألومنيوم المشغّل على ماكينة VMC650 باعتبارها إشارات عملية قابلة للقياس، وليس مجرد عيوب تجميلية تتطلب إعادة تشغيل.
ابدأ بنمط العيب، ثم تحقق من حالة الأداة ومعلمات القطع وتوصيل سائل التبريد وإخلاء الرايش وتثبيت قطعة العمل وصلابة الماكينة واستراتيجية CAM بتسلسل مضبوط.
بالنسبة لمديري مراقبة الجودة والسلامة، فإن أقوى نتيجة هي نطاق عملية موثق ينتج جودة تشطيب قابلة للتكرار مع تقليل الهدر والمناولة اليدوية والرايش غير المستقر وتعرض المشغلين.
عندما تعمل معايير التشطيب وبيانات الفحص والصيانة الوقائية وإجراءات استجابة المشغل معًا، تصبح عملية تشغيل الألومنيوم أكثر قابلية للتنبؤ وأمانًا وأسهل تحسينًا.

Vedon
يرد عادةً خلال دقائق
هل لديك أي أسئلة متعلقة بالصفحة الرئيسية؟
William / الرئيس التنفيذي / مؤسس العلامة التجارية
Jaye / مدير المبيعات