خيارات تثبيت قطع العمل في مركز التشغيل العمودي للمكونات رقيقة الجدران
قد يبدو الجزء رقيق الجدار مثبتًا بإحكام تام قبل بدء دورة التشغيل، ومع ذلك قد يخرج من مركز التشغيل العمودي بأضلاع منحنية أو تجاويف مشوهة أو بشفة لم تعد تستقر بشكل مستوٍ أثناء الفحص. وبالنسبة لمديري المشاريع، فإن هذا أكثر من مجرد إزعاج في أرضية الورشة؛ إذ يمكن أن يعطل توقيت التجميع، ويزيد من دورات الفحص، ويستهلك طاقة تشغيلية محدودة للماكينات، ويعرض مراحل التسليم للخطر.
لذلك، فإن تثبيت الأجزاء رقيقة الجدار ليس مجرد اختيار بين ملزمة ولوحة تجهيز. بل هو قرار متعلق بالعملية يجب أن يأخذ في الحسبان حالة المادة، وسمك الجدار المتبقي، وتسلسل القطع، واستراتيجية المراجع، ووقت التحميل، والطريقة التي سيُحرر بها الجزء بعد التشغيل. وعادةً ما يكون أفضل نهج هو الذي يتحكم في التشوه دون أن يجعل الإعداد معقدًا إلى حد يجعل الإنتاج هشًا.
لماذا يختلف تثبيت الأجزاء رقيقة الجدار
لا تستجيب الأغطية الرقيقة المصنوعة من الألومنيوم، والهياكل المصنوعة من الفولاذ المقاوم للصدأ، وحوامل الطيران، والمراوح، والتركيبات الملحومة المشكلة، والإطارات الهيكلية لقوة التثبيت كما تفعل الكتل الصلبة. فقد يؤدي المشبك التقليدي إلى تسطيح جدار أثناء التشغيل؛ وبمجرد تحرير المشبك، يرتد الجزء إلى وضعه السابق. وقد تكون النتيجة مضللة: إذ قد تبدو الأبعاد مقبولة أثناء التثبيت، ثم تفشل بعد فك التثبيت.
يضيف الإجهاد المتبقي طبقة أخرى من عدم اليقين. فتؤدي إزالة المادة إلى تغيير التوازن الداخلي لقطعة الشغل، خاصة في الأجزاء المشغلة من الصفائح أو الكتل الخام أو المسبوكات أو التركيبات الملحومة. وفي مركز التشغيل العمودي، يمكن لمسارات الأدوات عالية السرعة وقوى القطع المتقطعة أن تزيد أيضًا من الاهتزاز في الجدران غير المدعومة. ولا يعني بالضرورة أن التجهيز الذي يمنع الحركة يتحكم في هذه التأثيرات.
قبل اعتماد مفهوم التثبيت، ينبغي لفريق المشروع طرح أربعة أسئلة عملية:
- ما الأسطح التي تمثل مراجع وظيفية حقيقية، وأيها يمكن أن يقبل بأمان دعمًا أو تلامسًا مع التثبيت؟
- في أي مرحلة يصبح الجزء مرنًا بدرجة تجعل مخطط التمركز الأصلي غير موثوق؟
- هل سيرتخي الجزء بعد التشغيل الخشن أو نصف التشطيب أو التشطيب أو التحرير النهائي؟
- هل يمكن للمشغلين تحميل المكوّن بصورة متسقة دون الاعتماد على «الإحساس» أو الضبط المفرط للمشابك؟
غالبًا ما تحدد الإجابات عن هذه الأسئلة بنية التجهيز بشكل أوضح من الحجم الإجمالي للجزء.
طابق أسلوب التثبيت مع المكوّن، وليس مع طاولة الماكينة فقط
مشابك ميكانيكية منخفضة الارتفاع لمناطق المراجع الصلبة
تظل مشابك الأصابع، والمشابك الجانبية، والمشابك الشريطية، والمشابك الهيدروليكية المدمجة خيارات موثوقة عندما يحتوي المكوّن على خصائص محيطية قوية أو ألسنة تضحية. وتتمثل ميزتها في نقل القوة المباشر والتموضع الإيجابي. وهي مفيدة بصورة خاصة لعمليات التشغيل الخشن الأولية، عندما تبقى المادة الزائدة ويستطيع الجزء تحمل أحمال تثبيت معتدلة.
يظهر الخطر عندما توضع المشابك مباشرة فوق جدار رقيق مُشطب. وبدلًا من ذلك، وجّه القوة إلى بروزات أكثر سماكة، أو مادة غير مشغلة، أو وسادات تجهيز مصممة خصيصًا. وحيثما أمكن، استخدم نقاط تثبيت خفيفة متعددة بدلًا من عدد قليل من النقاط القوية. فالهدف هو التقييد، لا الضغط.
تجهيزات التفريغ للأجزاء العريضة والضحلة
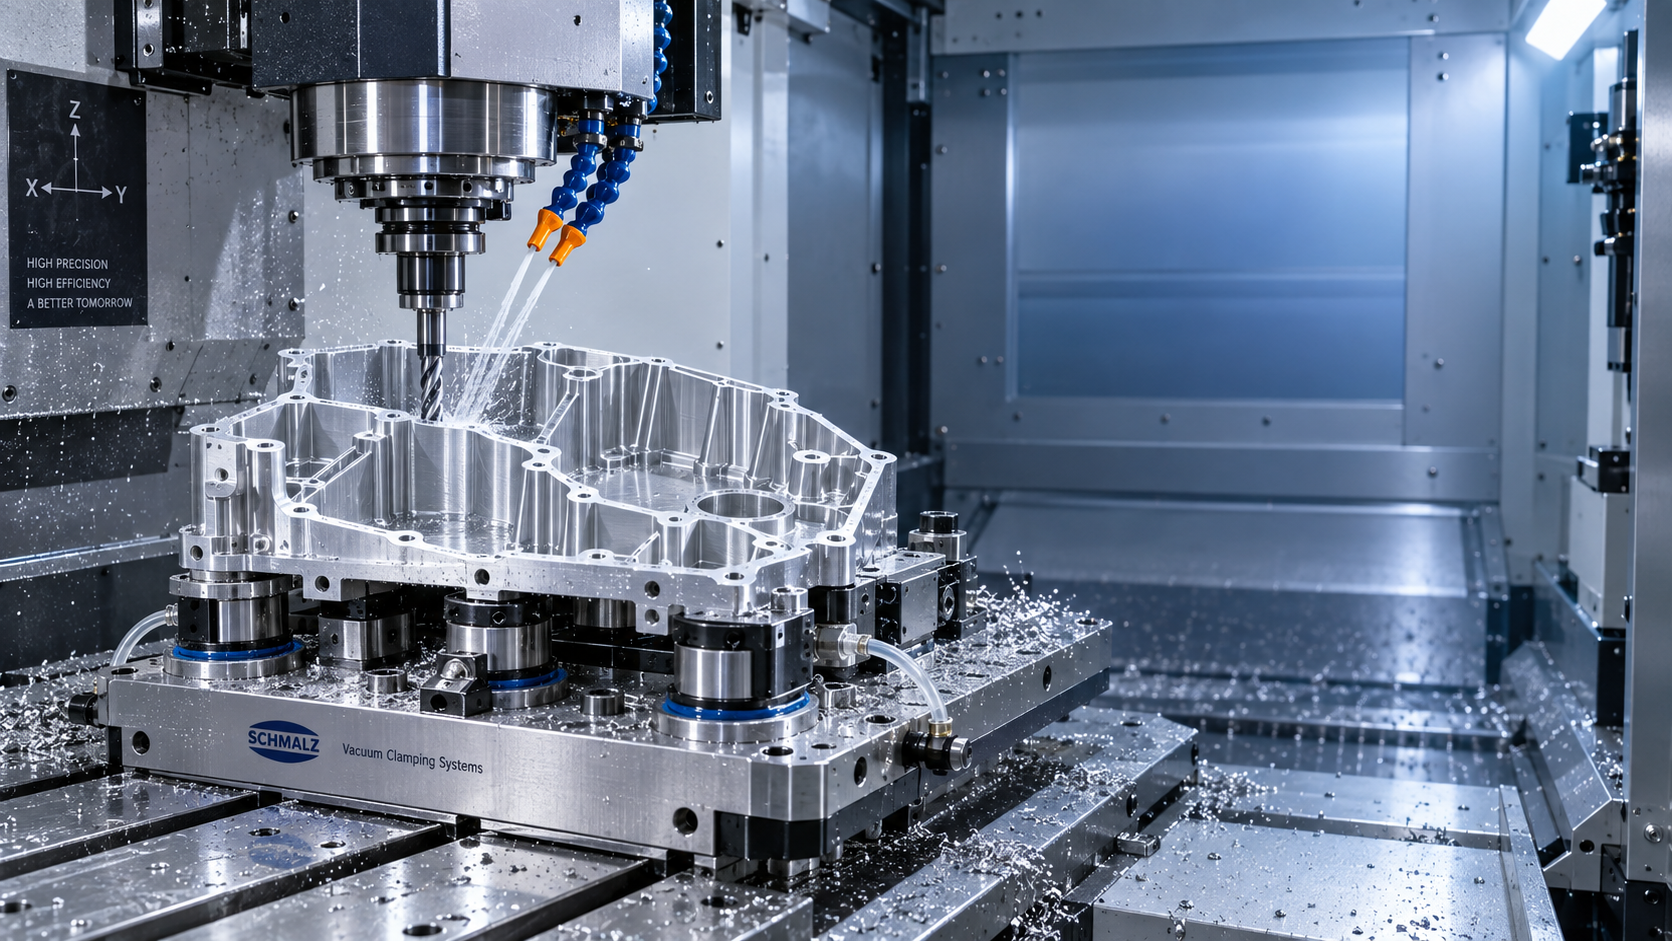
غالبًا ما يكون التثبيت بالتفريغ فعالًا للصفائح الرقيقة والألواح والأغطية والمكونات غير الحديدية ذات أسطح الإحكام الكافية. فهو يوزع قوة التثبيت على مساحة كبيرة، ويتجنب علامات المشابك الموضعية، ويتيح للأدوات الوصول إلى السطح العلوي. وبالنسبة لبرامج الإنتاج ذات التحميل المتكرر، يمكن للوحة تفريغ مصممة جيدًا أن تقلل أيضًا من تفاوتات الإعداد.
ومع ذلك، فإن التفريغ ليس حلًا شاملًا. فقد تؤثر المواد المسامية، ومسارات الإحكام المتقطعة، والخصائص النافذة، والتفريز الجانبي الثقيل، والأجزاء ذات المادة الخام الواردة الملتوية في أمان التثبيت. وينبغي أن تتضمن خطة المشروع مراقبة التفريغ، وتقسيم المناطق، ومحددات توقف ميكانيكية احتياطية حيث قد تتجاوز قوى الأداة الاحتكاك المتاح. ويكون التفريغ في أقوى حالاته عندما يدعم استراتيجية تشغيل مخططة بعناية، لا عندما يُطلب منه التعويض عن عملية غير مستقرة.
تجهيزات أعشاش مخصصة ودعم مطابق للشكل
بالنسبة للمسبوكات المعقدة، والأسطح المنحنية، والهياكل غير المنتظمة، قد يكون العش المشغل آليًا الخيار الأكثر تحكمًا. يدعم التجهيز الجزء وفق هندسته في الحالة الحرة، بينما تحدد محددات الموضع موقعًا قابلاً للتكرار. وتكون وسادات الإسناد القابلة للضبط ذات قيمة عند توقع تفاوت المادة الخام، ولكن يجب ضبطها وتوثيقها بعناية؛ إذ يمكن لارتفاع الوسادة غير المتسق أن يسبب شكلًا جديدًا من التشوه.
يُعد الدعم المطابق للشكل مهمًا بشكل خاص أسفل الأرضيات والأضلاع الرقيقة. وبدلًا من ترك امتداد كبير غير مدعوم، استخدم أزرار دعم موضوعة استراتيجيًا أو أسطحًا مشكلة بالقرب من منطقة القطع. وينبغي أن تقاوم الدعامات الانحراف دون تقييد قطعة الشغل بشكل مفرط. وإذا أُجبرت كل نقطة على التلامس، فقد يحمّل التجهيز الجزء مسبقًا قبل أن يبدأ المغزل بالقطع.
فكوك لينة وفكوك معيارية لعائلات الأجزاء المتكررة
عندما تشترك عائلات المكونات في أشكال خارجية متشابهة، يمكن للفكوك اللينة المشغلة آليًا أن توفر توازنًا عمليًا بين الدقة وسرعة التبديل. وغالبًا ما يكون التحقق منها أسهل من التجهيزات المخصصة بالكامل، ويمكن إعادة تشغيلها عند تغيير مراجعة التصميم لشكل غير حرج. وبالنسبة للحلقات أو الهياكل رقيقة الجدار، ينبغي أن يكون تلامس الفك واسعًا بما يكفي لتوزيع القوة، وأن يوضع بعيدًا عن المناطق المرجح أن ترتخي بعد التشغيل.
تُفيد أنظمة التجهيز المعيارية خلال النماذج الأولية وعمليات الإطلاق منخفضة الحجم، عندما لا تزال الهندسة النهائية أو توقعات الطلب تتغير. وهي تقصر الطريق إلى أول إعداد مستقر، رغم أنها قد لا تقدم الميزة نفسها في زمن الدورة التي يوفرها تجهيز إنتاج مخصص.
تسلسل التشغيل جزء من حل التثبيت
حتى التجهيز الممتاز لا يمكنه حماية تسلسل سيئ لإزالة المادة بشكل كامل. تستفيد برامج الأجزاء رقيقة الجدار عادةً من نهج مرحلي: التشغيل الخشن بينما لا يزال الجزء صلبًا نسبيًا، والسماح بإعادة توزيع الإجهاد، وإعادة التمركز على مراجع مضبوطة، ثم إجراء نصف التشطيب والتشطيب بأحمال قطع منخفضة. وغالبًا ما يكون ترك سماحية تشطيب موحدة أكثر موثوقية من إزالة معظم أحد الجانبين قبل معالجة الجانب الآخر.
بالنسبة للجيوب العميقة أو الأضلاع الرقيقة، بدّل إزالة المادة عبر الجزء بدلًا من إكمال منطقة واحدة في كل مرة. كما أن اختيار الأداة مهم أيضًا. فحواف القطع الحادة، وهندسة الحلزون المناسبة، والتعشيق الشعاعي الأقل، وبروز الأداة المستقر تقلل القوة عند الجدار. والهدف ليس دائمًا أعلى معدل ممكن لإزالة المعدن، بل تحقيق توازن يمكن التنبؤ به بين الإنتاجية والهندسة النهائية.
ينبغي لقادة المشاريع طلب بيانات القياس في حالة عدم التثبيت. ويُعد القياس بالمسبار أثناء العملية مفيدًا للتحكم في العملية، لكنه لا يمكن أن يحل محل التحقق بعد التحرير. وإذا تحركت خاصية حرجة بعد فك التثبيت، يحتاج الفريق إلى التمييز بين التشوه الناتج عن التجهيز، وتحرر الإجهاد، والتأثيرات الحرارية، وانحراف قوة الأداة قبل تغيير التفاوتات أو إضافة جهد فحص.
مراجعة عملية للتجهيز قبل اعتماد الإنتاج
ينبغي أن تجمع مراجعة التجهيز بين هندسة التصنيع والجودة والبرمجة والعمليات في الحوار نفسه. راجع مبدأ التمركز 3-2-1، لكن لا تطبقه بشكل آلي. إذ تحتاج الأجزاء رقيقة الجدار أحيانًا إلى قيود صلبة أقل ودعم أكثر لطفًا لتجنب إجبار قطعة خام مشوهة طبيعيًا على شكل مصطنع.
تحقق من إمكانية وصول الأدوات والمسابير وإخلاء الرايش وسائل التبريد. وتأكد من أن المشابك لا يمكن أن ترتخي تحت الاهتزاز، وأنه لا يوجد عنصر من عناصر التجهيز يحجب تمريرة تشطيب أو يخلق علامة لا يمكن تجنبها. وضمّن دراسة لتحميل المشغل: فالإعداد الذي لا يكون دقيقًا إلا عند التعامل معه من قِبل فني خبير واحد ليس جاهزًا للإنتاج فعليًا.
من المفيد أيضًا التخطيط لتحضير التجهيز باعتباره عملية مضبوطة. ففي بيئات التصنيع المعدني، قد تُستخدم أدوات الحفر المغناطيسية لإنشاء فتحات التثبيت أو الخدمة في هياكل التجهيز الفولاذية قبل التجميع النهائي. ويمكن أن تكون وحدة مدمجة مثلVD50 ذات صلة بهذا العمل الداعم، بقدرة حفر ذات قاعدة مغناطيسية مناسبة لمهام تصنيع الفولاذ. وهذا منفصل عن تثبيت جزء على مركز التشغيل، لكنه قد يساعد في تنظيم أنشطة بناء التجهيز ضمن مشروع تصنيع أوسع.
قرارات شائعة تؤدي إلى إعادة عمل يمكن تجنبها
أحد الأخطاء المتكررة هو شد المشابك حتى يختفي الاهتزاز. قد يؤدي ذلك إلى إسكات العملية مؤقتًا مع ترسيخ التشوه في الجزء. وخطأ آخر هو الاعتماد على مشبك مركزي واحد للوحة رقيقة كبيرة؛ إذ قد تهتز الحواف أو ترتفع مع ابتعاد القاطع عن المركز. ومن المخاطرة أيضًا استخدام الأسطح المشطبة كمناطق تثبيت دون تحديد مناطق تلامس مقبولة ومتطلبات المظهر.
كما تقلل الفرق من تقدير أثر نظافة التجهيز. إذ يمكن للرايش الموجود تحت جزء رقيق أن يغير حالة استقراره بما يكفي للتأثير في الاستواء أو موضع التجويف. ويُعد توفير وصول مخصص لنفخ الهواء، وجيوب لتخفيف الرايش، وإجراء تنظيف واضح تفاصيل تصميم متواضعة ذات آثار كبيرة على قابلية التكرار.
اختر من أجل تحرير مضبوط، وليس مجرد تثبيت آمن
إن أقوى استراتيجية تثبيت لمركز التشغيل العمودي هي التي تتيح للمكوّن مغادرة التجهيز بالشكل المطلوب في الرسم. فالمشابك الميكانيكية، وألواح التفريغ، والأعشاش المخصصة، والفكوك اللينة، والأنظمة المعيارية، جميعها لها مكانها، لكن مدى ملاءمتها يعتمد على كيفية توزيعها للقوة، ودعمها للأجزاء الحساسة، وتوافقها مع تسلسل التشغيل.
بالنسبة لمديري المشاريع، ينبغي قياس القرار في مقابل المخاطر الإجمالية للبرنامج: معدل النجاح من المرة الأولى، وقابلية تكرار أداء المشغل، وعبء الفحص، ومدة توريد التجهيز، وتكلفة المفاجأة البعدية المتأخرة. وعندما يُعامل التثبيت باعتباره جزءًا هندسيًا من العملية بدلًا من كونه ملحقًا بالماكينة، تصبح الأجزاء رقيقة الجدار أسهل بكثير في التشغيل والفحص والتسليم بثقة.

Vedon
يرد عادةً خلال دقائق
هل لديك أي أسئلة متعلقة بالصفحة الرئيسية؟
William / الرئيس التنفيذي / مؤسس العلامة التجارية
Vinson / مدير المبيعات
Elaine / مديرة المبيعات
Jessica / مديرة المبيعات