كيفية التحكم في الاهتزازات عند استخدام ماكينة تفريز عمودية على الفولاذ
الاهتزاز الترددي أثناء تفريز الفولاذ ليس مجرد مشكلة صوتية بسيطة. فبمجرد بدء الاهتزاز، قد يترك علامات متكررة على السطح المقطوع، ويُخرج الأبعاد عن حدود التفاوت، ويُسبب تكسّر حواف القطع، ويرخي تثبيت قطعة العمل، ويزيد خطر كسر الأداة. في ماكينة التفريز العمودية، لا تكون أسرع طريقة لاستعادة الاستقرار عادةً هي تغيير إعداد واحد فقط. فالنهج العملي هو تحديد الحلقة الضعيفة في نظام القطع: بروز الأداة، وتعشيق القاطع، وتثبيت قطعة العمل، وحالة المغزل، أو صلابة الماكينة.
من القواعد المفيدة تجنب إجراء تغييرات كبيرة على السرعة والتغذية قبل فحص الإعداد. غالبًا ما يحدث اهتزاز الفولاذ لأن الأداة وقطعة العمل وهيكل الماكينة تضخّم اهتزاز بعضها بعضًا عند تردد معين. قد يساعد خفض سرعة المغزل، لكنه قد يزيد أيضًا الاحتكاك إذا أصبح حمل الرايش منخفضًا جدًا. تأكد أولًا من أن الأداة تقطع بصورة صحيحة وأن الإعداد يتمتع بصلابة كافية لعمق وعرض القطع المقصودين.
التعرّف على الفرق بين الاهتزاز الترددي ومشكلات التفريز الأخرى
ينتج الاهتزاز الترددي عادةً صوتًا حادًا وغير منتظم يرتفع وينخفض أثناء القطع. وقد يظهر على السطح المشغّل تموجات متساوية التباعد أو علامات قطرية أو نمط متكرر يختلف عن علامات الأداة الطبيعية. وقد يصبح الاهتزاز أكثر وضوحًا بالقرب من الزوايا أو الجدران الرقيقة أو الجيوب العميقة أو عند دخول القاطع إلى منطقة تعشيق واسعة.
ليست كل عملية قطع صاخبة اهتزازًا تردديًا. فقد تصدر الأداة الباهتة صريرًا لأنها تحتك بدلًا من أن تقص. وقد يؤدي سوء إخلاء الرايش إلى إعادة قطع الرايش، مما يسبب ضوضاء وتلفًا للسطح. وقد ينتج القطع المتقطع صدمة إيقاعية تكون طبيعية عند المستويات المنخفضة، لكنها تصبح غير مستقرة عندما يكون امتداد الأداة كبيرًا جدًا. قبل تغيير المعلمات، افحص السطح النهائي واستمع لتحديد ما إذا كان الصوت مستمرًا أو دوريًا أو مرتبطًا بنقطة محددة في مسار الأداة.
ابدأ بالقاطع وحامل الأداة
يُعد بروز الأداة المفرط أحد أكثر أسباب الاهتزاز الترددي شيوعًا عند تشغيل الفولاذ. فكل طول إضافي بين مقدمة المغزل وحافة القطع يقلل الصلابة. ويمكن لقاطع طرفي طويل أن ينثني حتى عندما تكون الماكينة نفسها بحالة جيدة. استخدم أقصر طول قياس عملي، وتأكد من تثبيت الأداة بصورة صحيحة في حامل نظيف.
- اختر أكبر قطر لساق الأداة تسمح به الميزة المشغّلة.
- قلّل البروز من الظرف المرن أو الحامل الهيدروليكي أو ظرف التفريز إلى الحد الأدنى.
- تحقق من نظافة مخروط الظرف والحامل وخلوهما من التلف وتثبيتهما بالكامل.
- استبدل القواطع الطرفية المتآكلة بدلًا من التعويض بخفض معدلات التغذية فقط.
- اختر عدد المجاري الذي يلائم عملية القطع ومساحة الرايش المطلوبة لدرجة الفولاذ.
في العديد من عمليات تفريز الفولاذ، يمكن لقاطع طرفي بخطوة متغيرة أو حلزون متغير أن يقلل الاهتزاز التوافقي لأن حواف القطع لا تدخل المادة على فترات متماثلة. لا يعالج ذلك ضعف تثبيت قطعة العمل أو تلف المغزل، لكنه قد يجعل الإعداد المستقر أكثر تحمّلًا لعمليات القطع الصعبة. ويجب أن تتوافق الطلاءات وتجهيز الزوايا وهندسة الحافة أيضًا مع حالة المادة. فقد لا تؤدي الأداة المخصصة للفولاذ الطري الأداء نفسه في المواد المقساة أو ذات القشور أو المتصلدة بالتشغيل.
اضبط السرعة والتغذية من دون التسبب بالاحتكاك
عند بدء الاهتزاز الترددي، غالبًا ما يخفض المشغّلون التغذية أولًا. وقد يؤدي ذلك إلى تفاقم المشكلة. فإذا انخفضت التغذية لكل سن عن المستوى اللازم لتكوين حافة القطع رايشًا مناسبًا، تبدأ الحافة بالاحتكاك وتوليد الحرارة. وقد يبدو الاهتزاز الناتج أكثر سلاسة في البداية، لكن تآكل الأداة ورداءة تشطيب السطح قد يزدادان.
غالبًا ما يكون التعديل الأول الأفضل هو تغيير معتدل في سرعة المغزل مع الحفاظ على حمل رايش واقعي. غيّر السرعة بمقدار كافٍ لإبعاد النظام عن تردد الاهتزاز بدلًا من إجراء تغيير صغير جدًا. عمليًا، قد يكون التخفيض أو الزيادة بنحو 10% إلى 20% تجربة منطقية، شريطة أن تظل سرعة القطع الناتجة مناسبة للأداة ودرجة الفولاذ. راقب الصوت وحمل المغزل وشكل الرايش وتشطيب السطح بعد كل تعديل مضبوط.
للتعشيق الشعاعي تأثير كبير في الاستقرار. فالمجرى بعرض كامل يفرض أحمالًا عالية ومتغيرة على القاطع. وحيثما يسمح البرنامج، استخدم خطوة جانبية شعاعية أقل مع عمق محوري مضبوط، للحفاظ على تعشيق القاطع بصورة أكثر اتساقًا. يمكن لمسارات التشغيل التكيفية أو التروكويدية أن تقلل ارتفاعات الحمل المفاجئة، خاصةً في الجيوب الفولاذية الأعمق. لا تزِد العمق المحوري لمجرد تقليل التعشيق الشعاعي؛ بل تأكد من أن قدرة المغزل المتاحة وطول الأداة وصلابة التجهيز تدعم عملية القطع الجديدة.
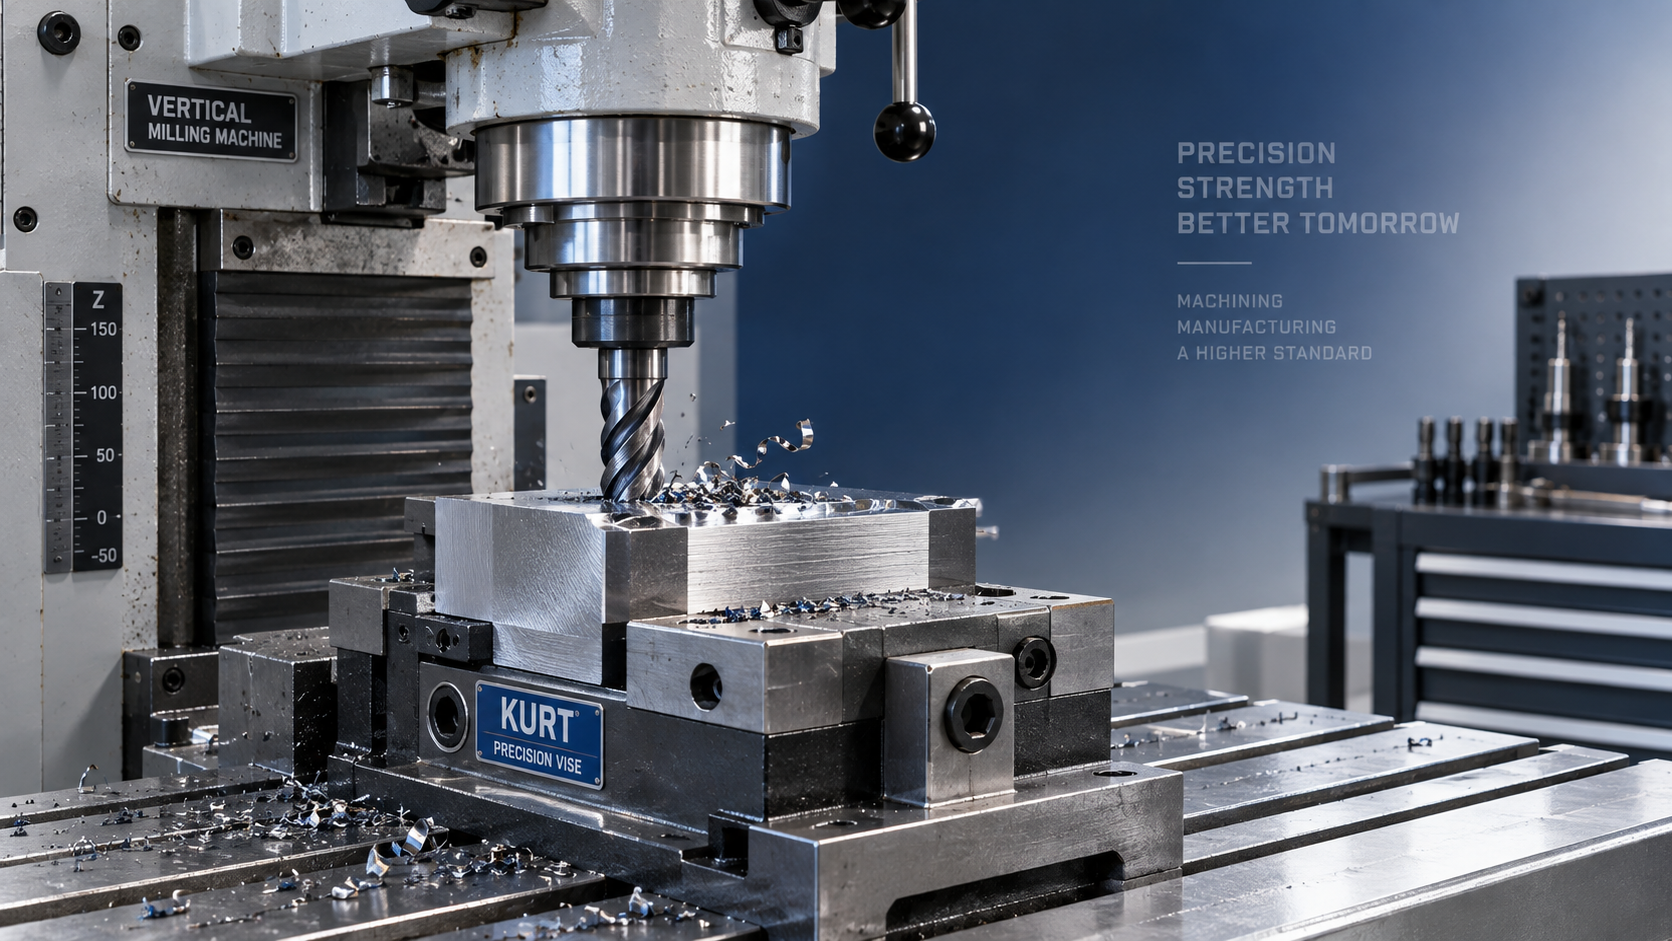
اجعل تثبيت قطعة العمل جزءًا من فحص الاهتزاز الترددي
لا يستطيع القاطع الصلب التعويض عن قطعة عمل تهتز. فقد تنثني الأجزاء الفولاذية التي تبدو صلبة عند تثبيتها بشكل غير جيد، لا سيما الصفائح والحوامل والأقسام الرقيقة والأجزاء ذات الحواف الطويلة غير المدعومة. وقد يحدث الاهتزاز الترددي عند أحد طرفي المكوّن فقط لأن ذلك القسم أقل دعمًا من بقية الجزء.
تحقق مما إذا كانت القطعة تستقر بشكل مستوٍ على المتوازيات النظيفة أو وسائد التجهيز أو طاولة الماكينة. فقد تتسبب الرايشات المحبوسة تحت قطعة العمل في حالة تأرجح لا تكون واضحة حتى تزداد قوة القطع. ينبغي أن تطبق المشابك القوة بالقرب من منطقة القطع من دون إعاقة مسار الأداة. ويمكن أن يؤدي الشد المفرط لقطعة رقيقة إلى تشويهها قبل التشغيل، في حين يسمح الدعم غير الكافي باهتزازها أثناء القطع.
بالنسبة للعمليات المتكررة، انظر فيما إذا كانت نقاط الدعم الإضافية أو تجهيزًا مخصصًا أو تغييرًا في تسلسل التشغيل سيحسن الاستقرار. فقد يؤدي التشغيل الخشن لأحد جانبي مكوّن رقيق قبل إضافة دعم كافٍ إلى تحرير الإجهاد وتقليل الصلابة لتمريرات التشطيب اللاحقة. وقد يختلف سلوك التفريز بالقرب من مشبك عن التفريز فوق تجويف غير مدعوم، لذلك قد تحتاج تغييرات المعلمات إلى اتباع الصلابة المتغيرة للقطعة.
افحص الماكينة قبل إلقاء اللوم على البرنامج
في ماكينة التفريز العمودية، يمكن للعناصر الميكانيكية المرتخية أن تحول عملية مقبولة إلى عملية غير مستقرة. افحص قوة تثبيت قضيب السحب، ونظافة مخروط المغزل، وحالة حامل الأداة، وأقفال الطاولة، وتركيب الملزمة، وضبط المزالق أو المجاري التوجيهية وفقًا لإجراءات الشركة المصنعة للماكينة. فقد تسبب الملزمة المرتخية أو مفتاح التجهيز المتآكل أو الحامل غير المثبت جيدًا اهتزازًا تردديًا يشبه المعلمة الخاطئة للقطع.
تستحق حالة المغزل اهتمامًا خاصًا عندما يحدث الاهتزاز مع أدوات متعددة وقطع عمل مختلفة. فقد تشير الضوضاء غير المعتادة للمغزل أو الحرارة أو الخروج المركزي المفرط أو تغير الاهتزاز ضمن نطاق السرعة نفسه إلى مشكلة صيانة. ويمكن للخروج المركزي للأداة أن يحمّل مجرى واحدًا أكثر من اللازم، مما يسبب تكوين رايش غير متساوٍ وتآكلًا مبكرًا. قِس الخروج المركزي عند الأداة عندما تكون العملية حساسة، بدلًا من افتراض أن القاطع الجديد يعمل تلقائيًا بشكل صحيح.
حافظ على نظافة طاولة الماكينة وواجهات التجهيز. فقد تقلل رايشة واحدة تحت ملزمة أو تجهيز من استقرار التلامس. تأكد من قفل المحاور غير المستخدمة عند ملاءمة ذلك للماكينة والعملية، لكن لا تُجبر الأقفال أو عمليات الضبط بما يتجاوز تعليمات المعدات. ويمكن أن يؤثر التزييت وحالة المجاري والخلوص العكسي أيضًا في التشطيب أثناء تغييرات الاتجاه أو تمريرات التشطيب الدقيقة.
تحكم في تدفق الرايش وظروف الدخول
يمكن سحب رايش الفولاذ المتبقي في منطقة القطع مرة أخرى إلى الأداة، خاصةً في المجاري والجيوب العميقة والميزات العمياء. تؤدي إعادة قطع الرايش إلى زيادة قوة القطع، وقد تطلق الاهتزاز الترددي بعد أن تكون العملية مستقرة خلال جزء من الدورة. استخدم سائل التبريد أو نفخ الهواء أو أي طريقة مناسبة أخرى لإزالة الرايش ومتوافقة مع متطلبات المادة والأداة وسلامة الورشة. والهدف هو إزالة الرايش من دون توجيهه نحو الأشخاص أو تركه متراكمًا حول القاطع.
كما أن دخول الأداة مهم أيضًا. فقد يؤدي الغطس مباشرةً في الفولاذ بقاطع طرفي غير مصمم للقطع المركزي إلى صدم الأداة وبدء الاهتزاز. وقد يوفر الدخول المائل أو الحلزوني أو نقطة دخول مثقوبة مسبقًا انتقالًا أكثر استقرارًا. وحيثما يلزم إعداد ثقوب قبل التفريز، قد تكون وحدة الحفر المغناطيسية مثل VDD80 مناسبة لأعمال الحفر الصناعية على الأسطح الحديدية المتوافقة؛ ودورها هو إعداد الثقوب، وليس استبدال صلابة ماكينة التفريز أو معلمات التفريز الصحيحة.
تحقق من الحل عبر اختبار مضبوط
بعد إجراء تعديل، نفّذ تمريرة قصيرة مضبوطة بدلًا من العودة مباشرةً إلى دورة إنتاج كاملة. قارن الصوت ونمط السطح وتكوين الرايش وحالة الأداة واستقرار القطعة. غيّر متغيرًا أساسيًا واحدًا في كل مرة متى أمكن ذلك. فإذا تم تعديل السرعة والتغذية وبروز الأداة وتثبيت قطعة العمل ومسار الأداة جميعها معًا، يصبح من الصعب تحديد ما الذي حل المشكلة فعليًا.
عندما يستمر الاهتزاز الترددي مع قواطع وقطع ومعلمات مختلفة، توقف عن التعامل معه باعتباره تعديلًا روتينيًا للقطع. فقد يؤدي الاهتزاز المتكرر إلى إتلاف الأدوات والتجهيزات وواجهات المغزل وقطعة العمل. عندئذٍ، يصبح من المبرر إجراء فحص أدق للخروج المركزي للمغزل وحالة المحامل ومحاذاة الماكينة وتصميم التجهيز وتعشيق القاطع المبرمج قبل أن يتحول العيب إلى مشكلة متكررة في السلامة والجودة.

Vedon
عادةً ما يتم الرد خلال دقائق
هل لديك أي أسئلة متعلقة بالصفحة الرئيسية؟

William / الرئيس التنفيذي / مؤسس العلامة التجارية
Elaine / مدير المبيعات
Jessica / مدير المبيعات