فحوصات السلامة لآلة التفريز العمودية قبل عمليات الشق الثقيلة
فحوصات السلامة لماكينة التفريز العمودية قبل عمليات التخديد الثقيلة
يُعد التخديد الثقيل إحدى عمليات التفريز التي قد تبدو اعتيادية في ورقة البرنامج، لكنها قد تصبح غير متسامحة عند الماكينة. إذ إن القاطع العريض المتداخل بعمق في مادة صلبة يولّد حملاً شعاعياً مستمراً، وحرارة مركزة، وكميات كبيرة من الرايش، وقابلية أعلى للاهتزاز مقارنةً بتفريز الوجه الخفيف أو تمريرات التشطيب. وإذا كان هناك أي عنصر غير مثالي — مثل تثبيت مفكوك، أو مسمار سحب تالف، أو مخروط حامل أداة متآكل، أو تدفق سائل تبريد ضعيف، أو واقٍ لا يُغلق بإحكام — فقد تكشفه أول تمريرة تشغيل خشن بسرعة.
لذلك، بالنسبة إلى ماكينة التفريز العمودية، يجب أن يكون الفحص قبل التشغيل أكثر من مجرد جولة تفقد بصرية سريعة. فهو نقطة قرار عملية: هل الماكينة والإعداد وخطة القطع مستقرة فعلاً بما يكفي لعرض وعمق القطع المخطط لهما؟ ولا يقتصر الهدف على تجنب الحوادث، بل يشمل الحفاظ على استقامة المجرى، وحماية المغزل والتجهيزة، ومنع كسر الأداة غير المتوقع، وتجنب إتلاف قطعة العمل بعد أن تكون قد اكتسبت معظم قيمتها بالفعل.
ابدأ بالعمل، وليس بالماكينة
يبدأ الفحص الموثوق بمراجعة ما ستفعله الأداة القاطعة فعلياً. تأكد من مادة قطعة العمل، وأبعاد المجرى، وحالة الخام، وقطر القاطع، وسرعة المغزل المبرمجة، والتغذية، وعمق القطع على مراحل، واستراتيجية سائل التبريد. وهذا مهم لأن مفهوم «الثقيل» نسبي. فمجرى بعرض القاطع بالكامل في فولاذ سبائكي يفرض متطلبات مختلفة جداً على الماكينة مقارنةً بقناة ضحلة في الألومنيوم، حتى لو استُخدم قطر قاطع طرفي مماثل في الحالتين.
أولِ اهتماماً خاصاً بتداخل الأداة. فقد ينشئ مسار الأداة المبرمج حالة مجرى كامل العرض عند الدخول، أو في زاوية، أو عند تشغيل المادة المتبقية حول إحدى السمات. وإذا كانت محاكاة CAM متاحة، فراجع التداخل بدلاً من افتراض أن العمق الشعاعي الاسمي يروي القصة كاملة. وغالباً ما ترى فرق الجودة النتيجة لاحقاً في صورة تفاوت في عرض المجرى، أو استدقاق، أو تشطيب أرضية ضعيف، أو عدم تطابق بين القطعة الأولى والأخيرة. وهذه ليست دائماً مشكلات فحص؛ بل قد تكون دليلاً مبكراً على تحرك إعداد التفريز تحت الحمل.
ينبغي أن تحدد ورقة الإعداد المعتمدة أيضاً مجموعة القاطع والحامل. وقد يبدو استبدال حامل أطول، أو نظام ظرف مختلف، أو أداة ذات بروز أكبر أمراً غير ضار إذا لم يتغير القطر الاسمي. لكن في التخديد الثقيل، يمكن أن يغير ذلك الصلابة بما يكفي ليتطلب ظروف قطع معدلة.
تحقق من الصلابة بدءاً من الأساس
قبل فحص المغزل، انظر إلى أساس القطع: تثبيت قطعة العمل. يجب أن تقاوم الملزمة، ولوحة التجهيزة، والمشابك، والمتوازيات، ودبابيس التحديد، ودعامات قطعة العمل قوة القطع في كل الاتجاهات ذات الصلة. فالمشبك الذي يبتعد عن مسار القاطع لكنه يسمح للقطعة بالارتفاع أو الدوران ليس مشبكاً مقبولاً. وفي المكونات الرقيقة أو غير المنتظمة، تستحق الدعامة أسفل منطقة التخديد اهتماماً خاصاً. فقد تكون القطعة مثبتة بإحكام من الطرفين، لكنها تنثني في المنتصف مع اقتراب المجرى من العمق الكامل.
تأكد من استقرار التجهيزة على سطح طاولة نظيف ومن عدم احتجاز الرايش تحت أسطح التحديد. افحص المثبتات الظاهرة للتأكد من تموضعها وحالتها الصحيحة، باستخدام طريقة التثبيت وممارسة عزم الربط المحددتين في وثائق التجهيزة أو الماكينة. لا تعتمد على إحساس المشغل وحده عندما يكون الإجراء المنضبط مطلوباً. وإذا كانت العملية تستخدم فكوكاً لينة، فتحقق من أن أسطح قبضها تتوافق مع المراجعة الحالية للقطعة، وأن براغي الفك لا تصل إلى نهايتها قبل بلوغ قوة التثبيت.
كما تحتاج طاولة الماكينة وحركة المحاور إلى فحص واقعي. ومع وضع الماكينة في حالة آمنة، افحص وجود ضوضاء غير طبيعية، أو علامات خلوص ارتجاعي، أو انزلاق-التصاق، أو اهتزاز غير معتاد أثناء حركة متحكم بها بحمل منخفض. وقد لا يسبب غطاء المجرى المتآكل، أو حامل الكابلات المفكوك، أو تراكم الرايش مباشرةً هندسة مجرى رديئة، لكنه قد يتداخل مع الحركة أو يخفي مشكلة صيانة آخذة في التطور. وينبغي تقييم أي حالة غير طبيعية قبل بدء دورة عالية الحمل، لا تبريرها بعد صدور إنذار.
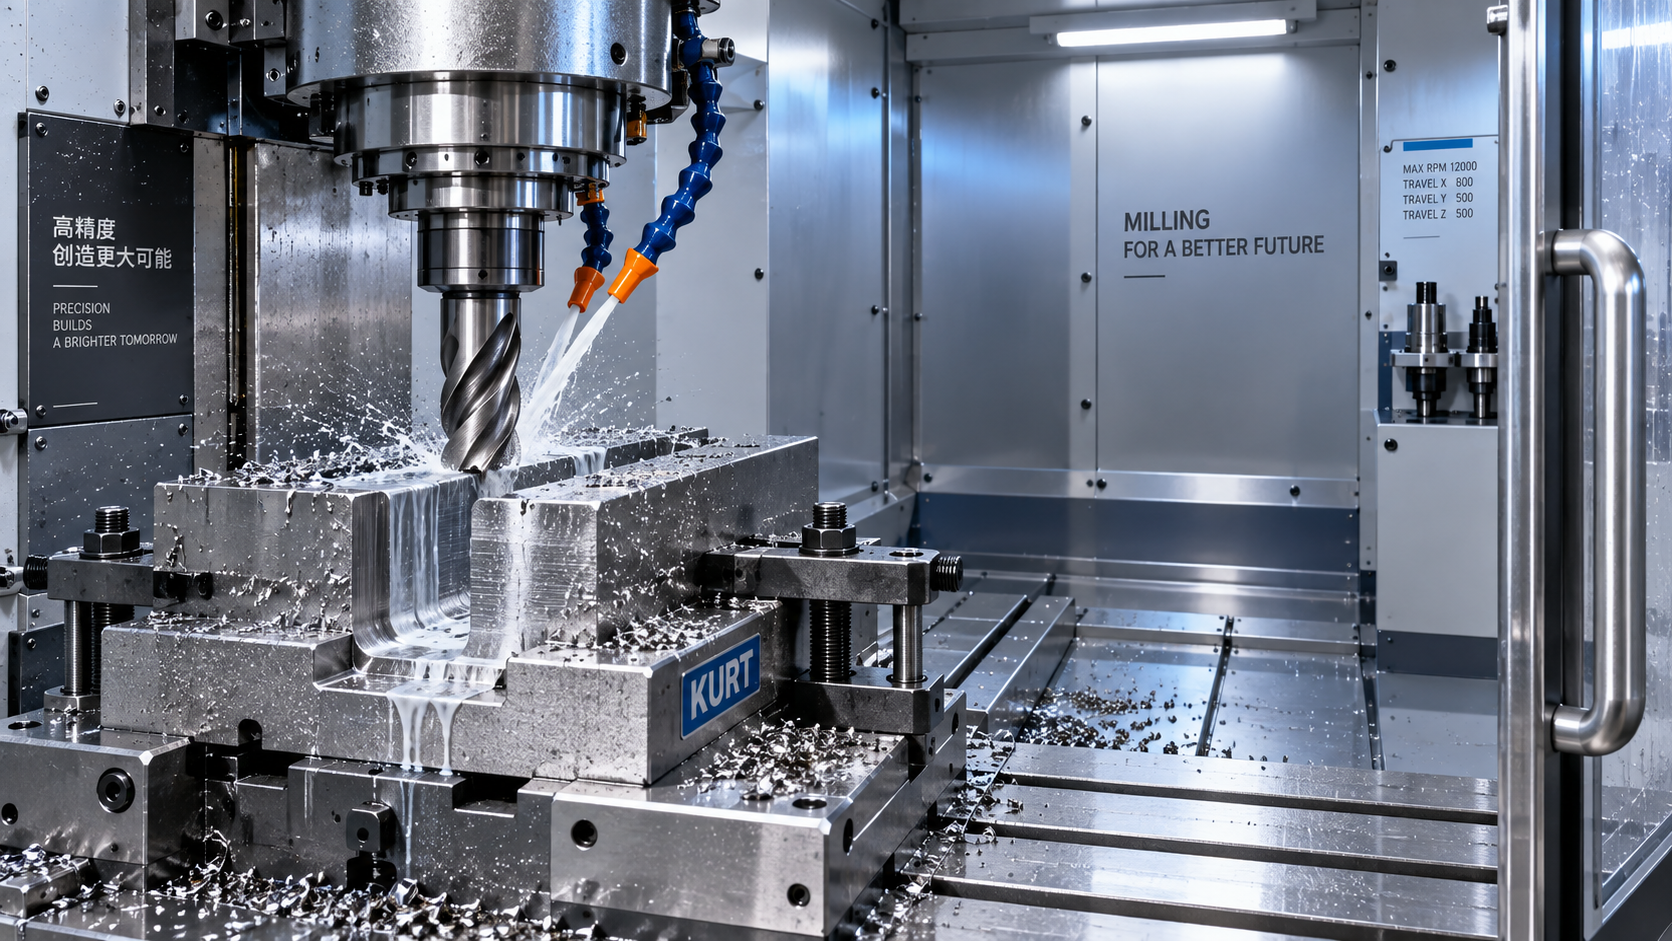
فحوصات الأدوات والمغزل تحمل أعلى العواقب
افحص أداة القطع تحت إضاءة كافية. ابحث عن حواف قطع متكسرة، وتراكم المادة على الحافة، وتآكل غير متساوٍ، وتغير اللون الناتج عن السخونة الزائدة، وطلاء متضرر، ورايش متراكم في الأخاديد. قد تظل الأداة قادرة على القطع بعد تدهور حوافها، لكنها قد تتطلب قوة أكبر وتولد حرارة أعلى. وأثناء التخديد، يمكن أن تصبح هذه الزيادة حلقة تغذية راجعة: يتفاقم إخلاء الرايش، ويرتفع العزم، ويبدأ الاهتزاز، ثم تفشل الأداة أو تدفع المجرى خارج حدود التفاوت.
نظف واجهة المخروط، وحامل الأداة، ومقبض التثبيت أو مسمار السحب، ومخروط المغزل وفقاً للممارسة المعتمدة من الشركة المصنعة للماكينة. فقد يؤثر التلف أو التلوث في هذه الواجهة على التمركز وأمان التثبيت. تأكد من أن بروز الأداة لا يزيد عما يلزم للخلوص. فالبروز الزائد مصدر متكرر ويمكن تجنبه للاهتزاز. وعندما تحدد الشركة المصنعة للأداة أو خطة العملية الداخلية حدود اللامركزية، قم بقياسها وتسجيلها بدلاً من الحكم عليها بالمظهر.
بالنسبة إلى تغييرات الأدوات الآلية، افحص جيب المخزن المحدد، وبيانات الأداة، وخلوص التداخل. فقد يتطلب القاطع كبير القطر أو الحامل الممتد جيباً مجاوراً فارغاً تبعاً لتكوين الماكينة. وهذه تفصيلة صغيرة ذات عواقب قد تكون مكلفة. تحقق من تطابق رقم الأداة المبرمج وبيانات الإزاحة والأداة الفعلية قبل التشغيل الجاف أو القطع.
يجب اختبار الحواجز وأقفال الأمان والاستجابة للطوارئ، لا افتراضها
يقذف التفريز الثقيل الرايش لمسافات أبعد وبطاقة أكبر من كثير من عمليات التشطيب. افحص النوافذ بحثاً عن الشقوق أو التعكر أو الارتخاء أو التلف الذي يحد من الرؤية الواضحة للقطع. ويجب أن تكون أختام الأبواب وألواح الحماية وناقلات الرايش ووسائل احتواء الرذاذ سليمة وموضوعة بما يتوافق مع حجم سائل التبريد الفعلي. وإذا تم تعديل حاجز أو نافذة رؤية، أو تعرض للتلف، أو جرى تجاوزها مؤقتاً، فلا ينبغي اعتبار الماكينة جاهزة للإنتاج.
تأكد من أن أبواب الوصول تُغلق وتُقفل بشكل صحيح، واختبر أقفال الأمان وفقاً لإجراء الشركة المصنعة فقط. تحقق من وظيفة الإيقاف الطارئ وتأكد من قدرة المشغل على الوصول إليه من دون التحرك حول الماكينة. ويجب أن تكون خطة الاستجابة واضحة بالقدر نفسه: من يوقف العملية، ومن يعزل الطاقة إذا كان التدخل مطلوباً، ومن يصرح بإعادة التشغيل بعد حدث غير طبيعي. يجب عدم التعامل مطلقاً مع إزالة كتلة متشابكة من الرايش، أو فحص قاطع مكسور، أو الوصول إلى داخل الحاوية بينما يمكن للمغزل أو المحاور التحرك. طبّق إجراء القفل/الوسم في الموقع والمتطلبات المحلية ذات الصلة.
سائل التبريد والتزييت والتحكم في الرايش جزء من فحص السلامة
غالباً ما يحد إخلاء الرايش من التخديد أكثر من قدرة المغزل. افحص مستوى سائل التبريد، وطريقة التحكم في التركيز، واتجاه الفوهة، وعمل المضخة، وحالة المرشح. والهدف هو توجيه سائل التبريد إلى منطقة القطع وإبعاد الرايش قبل إعادة قطعه. فقد تبدو الفوهة الموجهة إلى ساق الأداة فعالة، بينما لا تفعل الكثير لتنظيف مجرى عميق. وإذا كان إمداد سائل التبريد غير كافٍ للمادة واستراتيجية القاطع، فقد يكون تقليل معلمات القطع أو مراجعة العملية أكثر أماناً من متابعة الدورة الأصلية.
راجع حالة تزييت الماكينة وإنذاراتها قبل بدء التشغيل. وينبغي معالجة انخفاض التزييت أو التسربات أو حالة الصيانة المتأخرة ضمن عملية الصيانة المعتمدة. فمن الممارسات السيئة تشغيل عملية تشغيل خشن متطلبة لمجرد أن الماكينة لم تتوقف من تلقاء نفسها بعد. افحص أيضاً تشغيل ناقل الرايش واللولب الناقل عند وجودهما. إذ قد تتراكم رايش المواد الطويلة والخيطية حول التجهيزات وتتداخل مع القياس بالمسبار أو حركة الأداة أو تصريف الحاوية.
استخدم إطلاقاً متحكماً للقطع الأول
لا تحل قائمة التحقق المكتملة محل المراقبة أثناء القطعة الأولى. شغّل أول تداخل بإعداد متحكم به حيثما تسمح خطة العملية، واستمع إلى التغيرات في صوت القطع. لا تشكل نغمة القطع الثابتة دليلاً على جودة العملية، لكن الرنين المفاجئ أو النبض أو الصرير أو ارتفاعات الحمل المتكررة تستدعي التوقف والمراجعة. راقب شكل الرايش وتفريغه، ووصول سائل التبريد، واتجاه حمل المغزل عند توفره، وما إذا كان الرايش يتجمع في المجرى.
افحص المجرى الأول قبل إطلاق العملية للإنتاج العادي. ويمكن للعرض والعمق والاستقامة وحالة النتوءات وتشطيب الجدار وتشطيب الأرضية أن تكشف مشكلات مختلفة. فقد يشير الجدار المستدق إلى انحراف الأداة أو اللامركزية؛ وقد يدل التمزق على حافة متآكلة أو بيانات قطع غير مناسبة؛ وقد يوحي العرض غير المتسق بحركة التجهيزة أو الخلوص الارتجاعي أو التأثيرات الحرارية. والاستجابة الصحيحة هي تحديد السبب، لا مجرد التعويض بإزاحة.
عندما يكون التشغيل الثقيل المتكرر محورياً للإنتاج، فقد يكون من المفيد أيضاً تقييم مدى توافق اتجاه القطعة وبنية الماكينة مع العمل. فعلى سبيل المثال، يمكن أن يوفر مركز التشغيل الأفقي مساراً مختلفاً لإخلاء الرايش ونهجاً مختلفاً لتثبيت قطعة العمل للمكونات المناسبة. وتوفر طرازات مثل سلسلة NCH-50 طاولات عمل بقياس 500 × 500 mm، بينما تتراوح التكوينات المدرجة بين حمولة قصوى للطاولة تبلغ 400 kg و1,000 kg. وهذا لا يجعل التشغيل الأفقي مفضلاً تلقائياً؛ إذ تبقى سهولة الوصول وهندسة القطعة والأدوات والتحقق من صحة العملية عوامل تحدد الخيار الأفضل.
تتعامل Shandong VEDON Intelligent Equipment Co., Ltd. مع ماكينات الأدوات وحلول التصنيع الذكي وأدوات القطع الدقيقة من خلال الربط العملي بين الابتكار والجودة والموثوقية. وفي الإنتاج اليومي، يظهر هذا الربط في التحضير المنضبط: إعداد مستقر، وأنظمة حماية تم التحقق منها، وأدوات سليمة، وفحص للقطع الأول يُسمح له بتحدي الخطة. وقبل دورة تخديد ثقيلة، يجب أن تكون ماكينة التفريز العمودية جاهزة للقوى المعنية — لا أن تكون مشغلة ومتاحة فحسب.

Vedon
عادةً ما يتم الرد خلال دقائق
هل لديك أي أسئلة متعلقة بالصفحة الرئيسية؟

William / الرئيس التنفيذي / مؤسس العلامة التجارية
Elaine / مدير المبيعات
Jessica / مدير المبيعات