متى تكون ماكينة التفريز العمودية أكثر فعالية من حيث التكلفة مقارنةً بالتشغيل باستخدام CNC؟
تكون آلة التفريز العمودية أكثر فعالية من حيث التكلفة مقارنةً بالتشغيل باستخدام CNC عندما لا يولّد العمل إنتاجًا متكررًا وعالي القيمة بما يكفي لاسترداد تكاليف برمجة CNC والإعداد ورأس المال والدعم. ويشيع ذلك في الأعمال منخفضة الكمية، والنماذج الأولية، وأعمال الإصلاح، والأجزاء المنشورية البسيطة، والعمليات التي يستطيع فيها فني تشغيل خبير إجراء التعديلات على الآلة بسرعة أكبر مما يستطيع المبرمج مراجعة العملية.
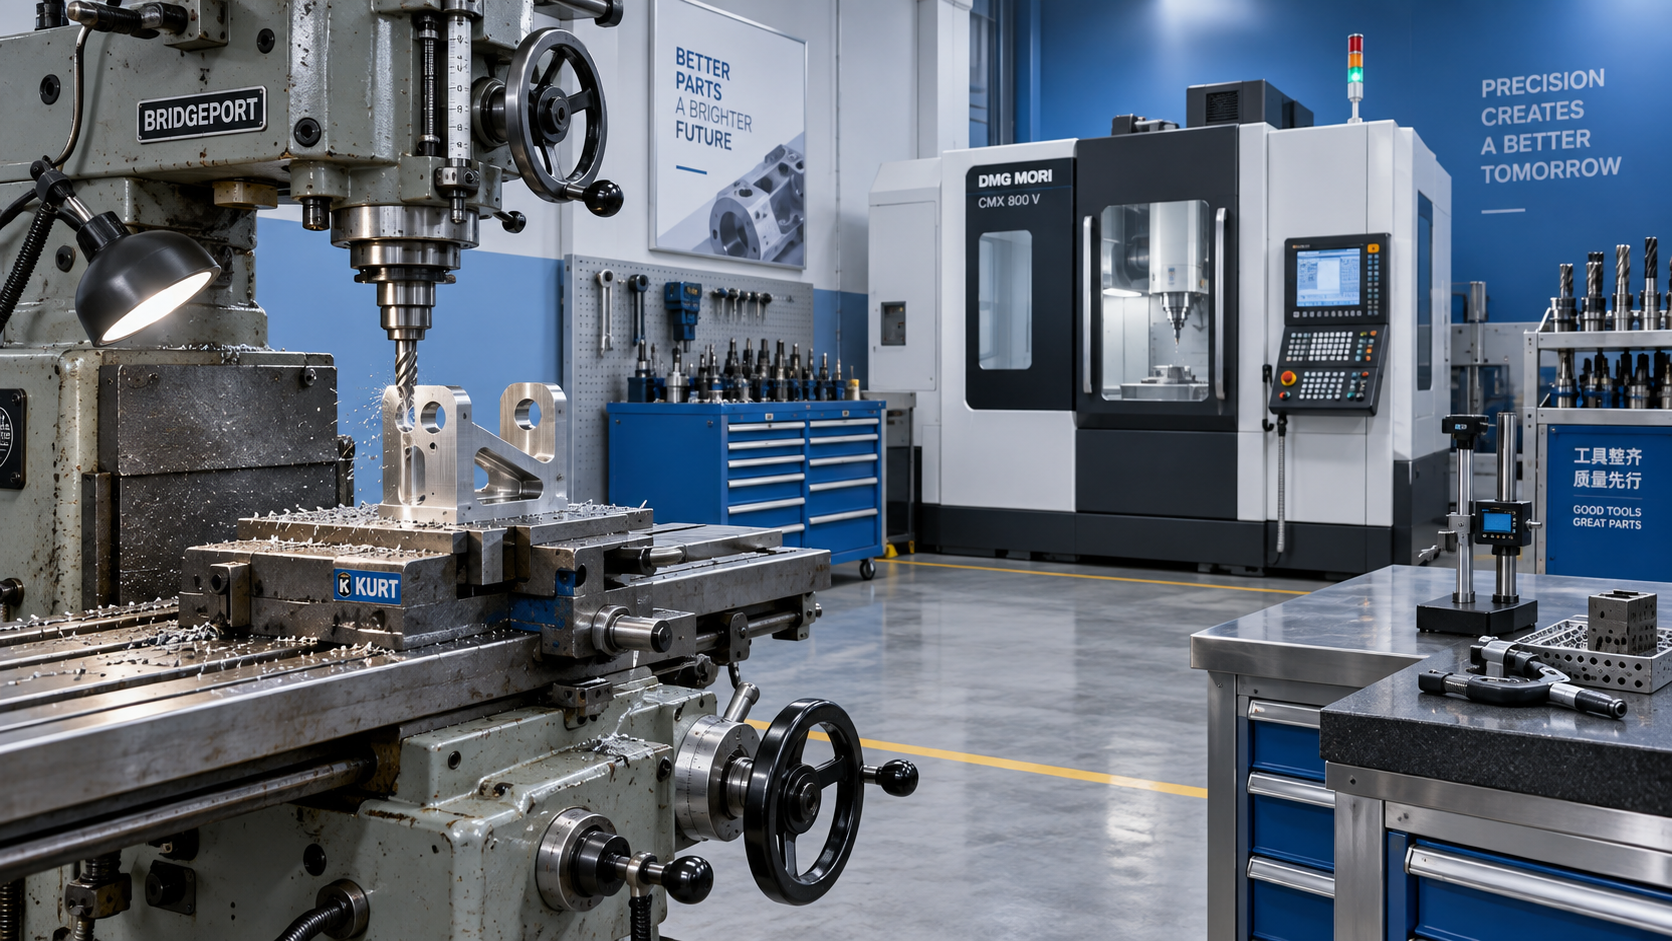
تحتاج المقارنة إلى تأطير دقيق. فمركز التشغيل العمودي CNC هو في حد ذاته آلة تفريز، لذا فإن سؤال الشراء العملي عادةً هو ما إذا كان ينبغي لآلة تفريز عمودية تقليدية أو يدوية التعامل مع عبء عمل معين بدلًا من نقل هذا العمل إلى معدات CNC. تتفوق CNC عمومًا عندما تكون الكمية والهندسة وقابلية التكرار وزمن الدورة دون مراقبة عوامل مهمة. وقد تتفوق آلة التفريز العمودية اليدوية عندما تكون سرعة الاستجابة وانخفاض الأعباء التشغيلية للعملية أكثر أهمية.
ابدأ بالتكلفة الإجمالية لإنتاج القطعة
سعر شراء الآلة ليس سوى جزء واحد من القرار. بالنسبة إلى مكوّن بسيط، تشمل التكلفة الإجمالية مراجعة الرسومات، وتثبيت قطعة العمل، وبرمجة CAM أو التخطيط اليدوي، والإعداد، وفحص أول قطعة، وزمن التشغيل، والتشطيب، وتكلفة تصحيح الخطأ. قد تقطع آلة CNC القطعة بسرعة أكبر، لكن ميزتها قد تختفي عندما تتوزع أنشطة التحضير الثابتة هذه على قطعة واحدة أو خمس أو عشر قطع فقط.
لننظر إلى قسم صيانة يحتاج إلى حامل بديل مزوّد بعدة ثقوب مثقوبة، وشق مفرّز، وسطح مُسوّى. على آلة تفريز عمودية تقليدية، قد يتمكن مشغّل ماهر من تحديد موضع قطعة العمل، وإنجاز المزايا، وفحصها، وضبط الأبعاد خلال الوردية نفسها. أما تمرير هذه القطعة الواحدة عبر CNC فقد يتطلب إعداد النموذج، وإنشاء البرنامج، والتحقق من البرنامج، واختيار الأدوات، وتصميم التجهيزات، وجدولة الآلة. وقد تظل عملية CNC مبررة لقطعة ذات تفاوتات دقيقة، لكنها ليست تلقائيًا المسار الأقل تكلفة.
من الأسئلة المفيدة في المشتريات: كم قطعة سيتم تصنيعها قبل تغيير التصميم أو انتهاء الطلب أو إزالة إعداد الآلة؟ كلما انخفضت الكمية المتوقعة، زادت أهمية تكلفة الإعداد. وينطبق ذلك بوجه خاص على ورش التعاقد التي تشهد تغييرات متكررة في الأعمال، وغرف الأدوات الداخلية، وفرق صيانة المصانع، والمصنّعين الذين يدعمون المعدات القديمة.
متى تكون للتحكم اليدوي ميزة اقتصادية
غالبًا ما تكون آلة التفريز العمودية الخيار المالي الأفضل عندما يحتاج فني التشغيل إلى اتخاذ قرارات تقديرية متكررة لا يمكن تحديدها بكفاءة مسبقًا. فقد تتطلب المسبوكات ذات الزيادة غير المتسقة في المادة، والإنشاءات الملحومة التي تم إصلاحها، ومكوّنات الاستبدال المتآكلة، والأجزاء التي لا تتوفر لها نماذج رقمية كاملة، القياس والتكيّف أثناء تقدم التشغيل. ويمكن للتحكم اليدوي بعجلة التشغيل، وإعادة التموضع السريعة، والتغذية الراجعة البصرية المباشرة أن تقلل الوقت المستغرق في تحويل عمل غير مثالي إلى عملية جاهزة لـCNC.
وقد تكون اقتصادية أيضًا للأعمال المباشرة مثل:
- تسوية الأسطح، وتفريز الشقوق، والثقب، وإزالة الحواف الحادة، وكسر الحواف لعدد صغير من القطع.
- إنتاج التجهيزات، والقوالب المساعدة، والفكوك اللينة، ووسائل الفحص لخط إنتاج داخلي.
- تعديل مكوّن قائم عندما يجب تحديد الأبعاد من القطعة الفعلية.
- أعمال التدريب وغرفة الأدوات التي تتطلب وصولًا مرنًا إلى عمليات التفريز الأساسية.
- العمليات الثانوية التي لا تبرر استهلاك وقت على آلة CNC محجوزة بالكامل.
في هذه الحالات، لا تُختار الآلة اليدوية بالضرورة لأنها متفوقة تقنيًا. بل تُختار لأنها تتجنب تحويل مهمة قصيرة ومتغيرة إلى عملية آلية رسمية. وهذا التمييز مهم: فتدني تكلفة المعدات وحده لا يجعل الشراء اقتصاديًا؛ بل يجب أن تتناسب الآلة أيضًا مع تدفق الأعمال الواردة إلى الورشة.
تتحدد نقطة التعادل بالتعقيد، وليس بالحجم وحده
الكمية المنخفضة مؤشر قوي، لكن لا ينبغي التعامل معها كقاعدة عامة. فقد يتطلب مكوّن فضائي يُنتج لمرة واحدة ويحتوي على زوايا متعددة، وجيوب عميقة، وتفاوتات موضعية دقيقة، أو مزايا يصعب الوصول إليها، قدرات CNC رغم كونه قطعة واحدة. وعلى العكس، قد تظل دفعة من عدة عشرات من الألواح المسطحة ذات أنماط الثقوب البسيطة عملية على آلة تفريز يدوية عندما تكون متطلبات التفاوتات متوسطة والإعداد مستقرًا.
ويُعد تراكم التفاوتات مهمًا بشكل خاص. فقد يكون التفريز اليدوي مناسبًا تمامًا للأجزاء التي يمكن فحص أبعادها وضبطها ميزةً بميزة. لكنه يصبح أقل اقتصادية عندما تزداد تكاليف الفحص أو الهدر أو إعادة العمل لأن عدة مزايا يجب أن تحافظ على علاقة دقيقة فيما بينها. وتبرر معدات CNC تكلفتها من خلال التحكم المتكرر في تلك العلاقة، وليس بمجرد الحركة بسرعة أكبر.
يمكن لاقتصاديات العمالة أن تقلب الإجابة البديهية
من السهل افتراض أن العمل اليدوي أرخص لأن الآلة أقل تكلفة. وهذا صحيح فقط عندما تتوفر عمالة ماهرة وتكون المهمة مناسبة للتنفيذ اليدوي. تعتمد آلة التفريز التقليدية بدرجة كبيرة على قدرة المشغّل: فهم العمل، واختيار الأدوات، وتحديد المراجع، والتحكم في التغذية، والتعرف إلى تغير سلوك المادة. وإذا كان يجب على الورشة تخصيص فني تشغيل عالي المهارة للعمل المتكرر لفترات طويلة، فقد تصبح CNC أقل تكلفة حتى عند الكميات المتوسطة.
وعلى العكس، فإن أعمال CNC لها أيضًا تكاليف عمالة يُغفل عنها أحيانًا. فقد تشمل البرمجة، والإعداد، والتحقق من البرنامج، وإدارة الأدوات، وإعداد التجهيزات، وتوثيق الجودة موظفين يتجاوزون مشغّل الآلة. وبالنسبة إلى مزيج متغير من الأعمال القصيرة، قد تستهلك أنشطة الدعم هذه وقتًا أكبر من دورة القطع الفعلية.
لذلك ينبغي لصانعي القرار مقارنة العمالة بحسب العملية، وليس بحسب معدل تكلفة الآلة بالساعة وحده. احسب الساعات المتوقعة للتخطيط والإعداد والتشغيل والفحص والتصحيح في كل مسار. وأدرج تكلفة تأخر العمل إذا كانت آلة CNC المشتركة ملتزمة بالفعل بالإنتاج. إن قصر زمن دورة CNC الاسمي له قيمة محدودة عندما تنتظر القطعة عدة أيام حتى تتوفر آلة شاغرة.
لا تُجبر جميع أعمال الثقب على قسم التفريز
يمكن أن يتضمن قرار التكلفة خيارًا ثالثًا أيضًا: استخدام أداة ثقب محمولة أو مغناطيسية متخصصة للأعمال التي لا تتطلب صلابة آلة التفريز أو دقة تموضعها. غالبًا ما تتضمن الهياكل الفولاذية، والإنشاءات الكبيرة، وتجميعات بناء السفن، ومعدات النفط والغاز، والتعديلات الميدانية ثقوبًا تكون مكلفة عند نقلها إلى آلة ثابتة. وفي تلك الحالات، قد يؤدي نقل الأداة إلى قطعة العمل إلى تقليل المناولة واستخدام الرافعات وانقطاع الإنتاج.
على سبيل المثال، يُعدVD13E خيارًا مدمجًا للثقب المغناطيسي بقطر ثقب أقصى يبلغ 13 mm، ومشوار 120 mm، وقوة تثبيت مغناطيسية محددة تبلغ 11000 N. وتكون هذه المواصفات ذات صلة عند تقييم إنجاز الثقوب في الهياكل الحديدية، حيث تهم قابلية الحمل وسهولة الوصول. ولا ينبغي اعتباره بديلًا لآلة التفريز عندما يتطلب العمل تفريزًا دقيقًا، أو مراجع مضبوطة عبر عدة أوجه، أو هندسة معقدة. إنه وسيلة لتجنب استخدام آلة أكثر تكلفة لمهمة ثقب أبسط.
التكاليف التي ينبغي أن تظل ظاهرة في قرار الشراء
يمكن أن تكون آلة التفريز العمودية اليدوية استثمارًا سليمًا، ولكن فقط عندما يُعترف بحدودها قبل الشراء. ستحتاج الآلة إلى أدوات مناسبة، ومعدات قياس، ووسائل تثبيت لقطعة العمل، وصيانة وقائية، ومشغّلين قادرين على إنتاج الجودة المطلوبة. وينبغي للمشترين أيضًا فحص حالة المغزل، ومشوار الطاولة، والخلوص العكسي، ومحاذاة الرأس، والطاقة المتاحة، واحتياجات الرفع والتركيب، والحجم والوزن العمليين للأجزاء المراد التعامل معها.
يأتي الاستثمار في CNC بمجموعة مختلفة من الالتزامات: البرمجيات، وقدرات البرمجة، ومعايير الأدوات، وسعة التجهيزات، ودعم الخدمة، وإجراءات النسخ الاحتياطي، وخطة لاستخدام الآلة. إن شراء سعة CNC لأعمال معقدة عرضية قد يخلق أصلًا مكلفًا غير مستغل بما يكفي. كما أن الاعتماد على المعدات اليدوية فقط مع تحول الطلب نحو الطلبات المتكررة قد يخلق المشكلة المعاكسة: اختناقات في العمالة ومهل توريد غير متسقة.
النهج الأكثر قابلية للدفاع هو تصنيف أعمال الأشهر العديدة الماضية بحسب الكمية، وتعقيد المزايا، والتفاوتات، وتكرار الإعداد، واحتمال التكرار. تشير الأعمال القصيرة والمتغيرة والبسيطة إلى آلة تفريز عمودية أو معدات ثقب متخصصة. أما الأعمال المتكررة، أو التي تتطلب هندسة مضبوطة، أو التي تستهلك وقتًا كبيرًا من العمالة اليدوية الماهرة، فتشير إلى CNC. الخيار الأكثر فعالية من حيث التكلفة هو الذي يتوافق مع مزيج الأعمال المتوقع بعد الشراء، بدلًا من الآلة التي تبدو الأرخص في عرض السعر.

Vedon
عادةً ما يتم الرد خلال دقائق
هل لديك أي أسئلة متعلقة بالصفحة الرئيسية؟

William / الرئيس التنفيذي / مؤسس العلامة التجارية
Elaine / مدير المبيعات
Jessica / مدير المبيعات