كيفية تحديد حجم مركز تشغيل رأسي لخطوط الإنتاج عالية التنوع
كيفية تحديد حجم مركز تشغيل عمودي لخطوط الإنتاج عالية التنوع
إن تحديد حجم مركز تشغيل عمودي للإنتاج عالي التنوع لا يعني اختيار الماكينة ذات أكبر مشاوير أو أعلى تصنيف للمغزل يسمح به budget. ففي خط يعالج أرقامًا كثيرة من القطع، ودفعات قصيرة، ومراجعات هندسية، وطلبًا غير متوازن، يجب أن تستوعب الماكينة التباين دون أن تصبح النقطة التي يتحول عندها كل تغيير في الجدول إلى ساعات ضائعة.
بالنسبة لقادة المشاريع، يتمثل السؤال العملي في: ما مجموعة نطاق العمل والمغزل وسعة الأدوات والتجهيزات وقدرات التحكم والأتمتة التي ستدعم مزيج الإنتاج الفعلي حاليًا، مع ترك هامش منطقي لدورة المنتج التالية؟ يجب أن تأتي الإجابة من أدلة الإنتاج، لا من مقارنة الكتالوجات وحدها.
ابدأ بعائلة القطع، وليس بمواصفات الماكينة
نادرًا ما تحتوي بيئة الإنتاج عالي التنوع على مكوّن واحد «تمثيلي». فقد تمر عبر الخلية نفسها علبة صغيرة من الألومنيوم، ولوحة تثبيت فولاذية، وجسم صمام مسبوك، وقطعة نموذج أولي. ويمكن أن يؤدي استخدام أكبر مكوّن فقط لتحديد حجم الماكينة إلى تكلفة رأسمالية واستهلاك لمساحة الأرضية غير ضروريين. أما استخدام القطعة الأكثر شيوعًا فقط فقد يسبب مشكلة فورية في السعة عند وصول قطعة عمل كبيرة الحجم أو غير ملائمة الشكل.
أنشئ نطاقًا لعائلة القطع قبل طلب عروض الأسعار. سجّل الأبعاد القصوى والوزن وأسطح التثبيت والمادة والخصائص الحرجة وحجم الدفعة المتوقع وعدد العمليات التي تتطلب الوصول من الأعلى والجوانب. وسجّل أيضًا القطع التي يصعب تثبيتها، وليس فقط القطع الكبيرة. فقد تتطلب قطعة مدمجة ذات مواضع تثبيت ضعيفة مساحة طاولة أكبر وخلوصًا أكبر للمشغل مما توحي به أبعادها.
يجب أن تشمل مشاوير المحاور X وY وZ المطلوبة ارتفاع التجهيز وبروز الأداة ومساحة القياس بالمسبار ومسافات الاقتراب الآمنة. وغالبًا ما يُقلَّل من تقدير مشوار المحور Z. فقد يلائم تجهيز مرتفع أو أداة طويلة الوصول المساحة فعليًا تحت المغزل، لكنه يترك خلوصًا قابلًا للاستخدام قليلًا جدًا لتبديل الأدوات أو القياس بالمسبار أو إخلاء الرايش بشكل موثوق. ويستحق حمل الطاولة الانضباط نفسه: قيّم الكتلة الإجمالية لقطعة العمل والتجهيز واللوحة الفرعية والملازم والمعدات الدوارة وأي مكونات لمنصة التحميل، وليس قطعة العمل وحدها.
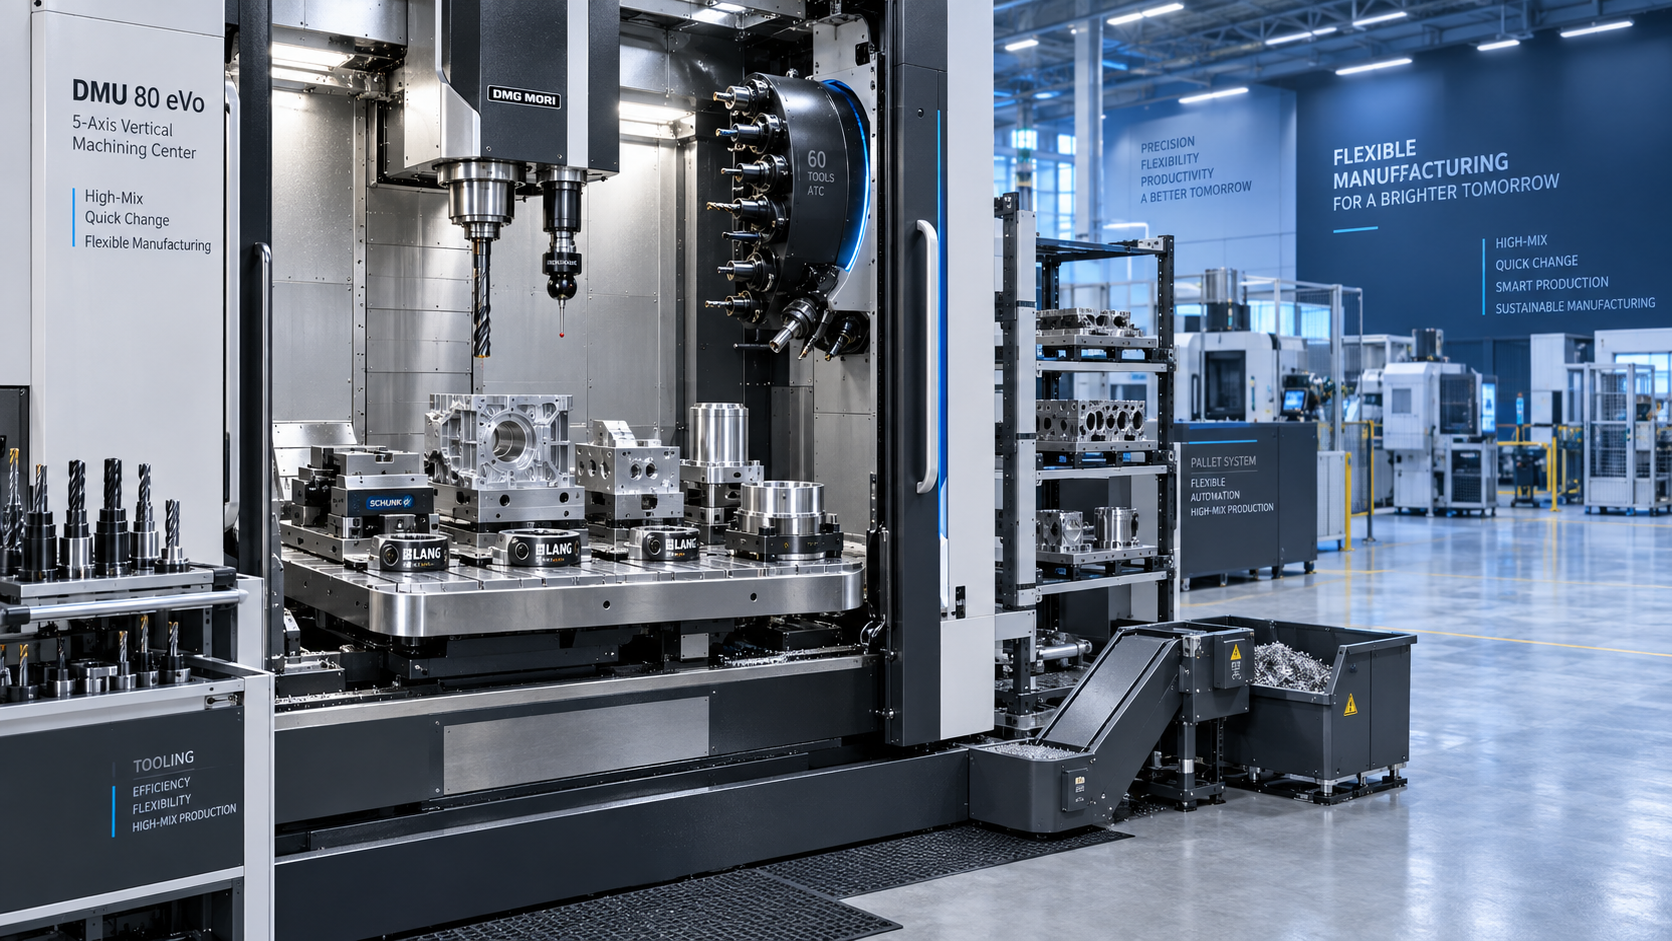
اعتبر وقت تغيير الإعداد من مواصفات السعة
في الإنتاج المتكرر، يهيمن زمن الدورة عادةً على قرار الاستثمار. أما في الأعمال عالية التنوع، فقد يكون تغيير الإعداد مؤثرًا بالقدر نفسه. وقد تحقق ماكينة سريعة تتطلب إعادة ضبط يدوية مطولة، واستبدال الأدوات، والتحقق من البرنامج بين الأعمال، إنتاجًا مفيدًا أقل من منصة أقل شراسة قليلًا صُممت حول إعدادات قابلة للتكرار.
انظر إلى ما هو أبعد من أرقام الحركة السريعة الاسمية، واسأل كيف ستدعم الماكينة انضباط الإعداد. قد تشمل الميزات المفيدة حزمة مسبار، وقدرة قياس الأدوات، وإمكانية الوصول السهل إلى وسائل تثبيت الشغلات، وسعة كافية لمخزن الأدوات، وإدارة موثوقة لسائل التبريد، ونظام تحكم يجعل إزاحات التجهيز ومراجعات البرامج قابلة للإدارة. والهدف ليس إلغاء أعمال الإعداد الماهرة؛ بل منع التباين الروتيني من استهلاك الوقت الماهر بشكل متكرر.
يجب أن يعتمد حجم مخزن الأدوات على أوسع مجموعة أدوات متوقعة، بما في ذلك المثاقب وأدوات التشطيب وأدوات الشطف والمسابير والأدوات اللازمة للاستعادة دون حضور. وقد يؤدي اختيار مخزن صغير جدًا لأن البرنامج الحالي لا يستخدم سوى عدد قليل من الأدوات إلى فرض تبديلات يدوية متكررة للأدوات مع توسع التنوع. وعلى العكس، فإن المخزن كبير الحجم لا يكون منتجًا تلقائيًا إذا كانت ممارسات إدارة عمر الأداة والضبط المسبق ضعيفة. ينبغي أن يعكس القرار كيفية تجهيز الأدوات وتعريفها والتحقق منها في أرضية الورشة.
طابق قدرة المغزل مع المواد ومخاطر العملية
لا تحدد سرعة المغزل وحدها قدرة التشغيل. إذ يحدد مزيج المواد وأقطار القواطع وعمق القطع ومتطلبات الثقب وتوقعات التشطيب ما إذا كان العزم والقدرة ونطاق السرعة والسلوك الحراري ملائمة. وقد لا يكون المغزل المُحسّن للعمل المتكرر بأدوات صغيرة في الألومنيوم الخيار الأنسب للتفريز منخفض السرعة وعالي العزم في الفولاذ أو المواد المسبوكة الصعبة.
راجع عمليات القطع الفعلية التي تستهلك أكبر قدر من الوقت أو تتسبب في معظم المرفوضات. وإذا كانت الجيوب العميقة أو الأدوات ذات القطر الكبير أو القلاوظ الصلب أو الثقب المتطلب شائعة، فاطلب معلومات أداء ذات صلة بتلك العمليات. وإذا كانت جودة السطح والعلاقات الموضعية الدقيقة أساسية، فقيّم صلابة الماكينة وسلوك المحاور والتحكم الحراري واستراتيجية القياس بالمسبار معًا. وينبغي تفسير ادعاءات الدقة في سياق البيئة المقصودة ووسائل تثبيت الشغلات وطريقة البرنامج وعملية الفحص.
قد تتضمن خلية التشغيل أيضًا أعمالًا لا تنتمي إلى طاولة CNC. فعلى سبيل المثال، تحتاج فرق التصنيع الإنشائي أحيانًا إلى دعم محمول لعمل الثقوب قبل أن يصل مكوّن ملحوم إلى التشغيل النهائي. وفي ذلك التطبيق المنفصل، يتمتع مثقاب مغناطيسي مثلVD50Z بسعة قصوى معلنة للثقوب الحلقية تبلغ 50 mm، وقدرة مقننة تبلغ 1,500 W، وقوة قاعدة مغناطيسية تبلغ 13,000 N. وهذه الأرقام ذات صلة بالتحضير الميداني أو التصنيعي، وليست بديلًا عن تحديد حجم مركز تشغيل عمودي؛ إذ يمكن لفصل هذه العمليات أن يمنع استخدام ماكينة CNC في أعمال منخفضة القيمة ومسببة للمقاطعات.
خطط للخلية حول تثبيت الشغلات وتدفق المواد
تمثل بصمة الماكينة المادية جزءًا واحدًا فقط من متطلبات المساحة. تحتاج الخلايا عالية التنوع إلى مساحة للتحميل، وتجهيز التثبيت، وعربات الأدوات، والوصول للفحص، ومناولة الرايش، والوصول للصيانة، وحركة المواد الآمنة. وقد يصعب تشغيل ماكينة تلائم المخطط المقترح بإحكام بمجرد إضافة منصات التحميل وأجهزة القياس والعمل قيد التنفيذ.
ينبغي أخذ تثبيت الشغلات في الاعتبار أثناء اختيار الماكينة، وليس بعد التسليم. يمكن أن تقلل الألواح القاعدية المعيارية أو أنظمة النقطة الصفرية أو الملازم المعيارية أو التجهيزات المخصصة من وقت الإعداد، لكن لكل نهج مفاضلات في التكلفة وقابلية التكرار وقوة التثبيت ومساحة الطاولة المتاحة. وبالنسبة لمزيج واسع من القطع، غالبًا ما يجمع الترتيب العملي بين واجهة مشتركة قابلة للتكرار وعدد محدود من التجهيزات العلوية الخاصة بالعمل.
ينبغي تبرير الأتمتة بنمط العمل، لا بمظهرها في رسم التخطيط. قد يكون مبدل منصات التحميل ذا قيمة عندما تكون الأعمال مستقرة بما يكفي للتحضير خارج الماكينة، وعندما يقطع وقت التحميل وقت المغزل بانتظام. وقد يكون التحميل الروبوتي مناسبًا للعائلات القابلة للتكرار ذات احتياجات الإمساك والفحص المتوقعة. ومع ذلك، بالنسبة للمكونات شديدة التباين، فإن إضافة الأتمتة قبل توحيد التجهيزات والأدوات وإجراءات إصدار البرامج قد لا تفعل سوى أتمتة عدم الاتساق.
تجنب تحديد الحجم بناءً على متوسط الطلب وحده
قد يكون متوسط عبء العمل الأسبوعي مضللًا. فكثيرًا ما يواجه الإنتاج عالي التنوع طفرات في الطلب، وتغييرات هندسية عاجلة، وتأخر المواد الواردة، وتعديلات القطعة الأولى. وتترك الماكينة المختارة عند الاستغلال النظري الكامل مجالًا ضئيلًا للتعافي من تلك الاضطرابات الاعتيادية. لذلك، نمذج عبء العمل حسب عائلة القطع، وأدرج وقت الإعداد، وفترات التوقف للفحص، وتبديل الأدوات، وحضور المشغل، ونوافذ الصيانة المتوقعة.
ومن المفيد أيضًا تحديد العملية التي سيكون من الأصعب نقلها إلى مكان آخر. فإذا أمكن تحويل كل عمل إلى ماكينة أخرى باستثناء عائلة واحدة من القطع الكبيرة عالية الدقة، فقد تحدد تلك العائلة متطلبات السعة ونطاق العمل. وهذا أساس أكثر مرونة للاختيار من التعامل مع جميع ساعات البرمجة على أنها قابلة للتبادل.
حوّل مراجعة الشراء إلى مراجعة للتنفيذ
قبل تقديم الطلب، اطلب من المورد مراجعة القطع التمثيلية والرسومات ومفاهيم التجهيز وأنواع المواد والأدوات المخطط لها. أكّد متطلبات المرافق، وظروف الأساسات حيثما ينطبق ذلك، وإمكانية الوصول للتركيب، وتفضيلات نظام التحكم، ونطاق التدريب، وترتيبات الاستجابة للخدمة، واستراتيجية قطع الغيار. تؤثر هذه التفاصيل في الوقت الفاصل بين التسليم وبدء التشغيل الإنتاجي.
تجمع Shandong VEDON Intelligent Equipment Co., Ltd. بين ماكينات CNC وحلول التصنيع الذكي وأدوات القطع الدقيقة ضمن أنشطة البحث والتطوير والتصنيع والمبيعات والخدمة. وبالنسبة لفريق المشروع، يمكن أن يكون هذا المنظور الأوسع مفيدًا عندما يحتاج التقييم إلى ربط الماكينة نفسها بالأدوات وتخطيط العمليات والتطوير المستقبلي للخلية، بدلًا من التعامل مع الشراء بوصفه أصلًا منفصلًا.
نادرًا ما يكون مركز التشغيل العمودي المناسب هو الخيار الأكبر أو الأكثر أتمتة في القائمة المختصرة. بل هو الخيار الذي يستوعب القطع الصعبة، ويجعل عمليات تغيير الإعداد المتكررة قابلة للتنبؤ، ويدعم حمل القطع الفعلي، ويترك سعة عملية كافية للتباين. وينبغي اختبار الاختيار النهائي مقابل الرسومات الفعلية وافتراضات الإعداد الفعلية؛ فهناك تتحول المواصفات الجذابة إلى خط إنتاج قابل للتطبيق.

Vedon
يرد عادةً خلال دقائق
هل لديك أي أسئلة متعلقة بالصفحة الرئيسية؟
William / الرئيس التنفيذي / مؤسس العلامة التجارية
Vinson / مدير المبيعات
Elaine / مديرة المبيعات
Jessica / مديرة المبيعات