تغذية يدوية أم آلية: مقارنة عملية لماكينات التفريز العمودية
يجب اختيار نظام التغذية في ماكينة التفريز العمودية بناءً على نمط العمل، وليس على سعر شراء الماكينة وحده. غالبًا ما تكون التغذية اليدوية الأنسب لأعمال الإصلاح منخفضة الحجم، والنماذج الأولية، والمكونات الفردية التي يتعين فيها على المشغل الاستجابة باستمرار للخصائص المتغيرة. تصبح التغذية الآلية الخيار الأقوى عندما تقوم الورشة بتشغيل أسطح طويلة أو مجارٍ أو أكتاف أو أجزاء مماثلة بشكل متكرر، وتحتاج إلى نتائج مستقرة عبر الورديات.
بالنسبة لقرار الشراء، فإن السؤال المحوري بسيط:هل تدعم الماكينة بشكل أساسي أعمالًا ماهرة ومتغيرة، أم أعمال إنتاج قابلة للتكرار؟ تؤثر الإجابة في أكثر من زمن الدورة. فهي تؤثر في اتساق السطح، وإجهاد المشغل، واحتياجات التدريب، وتخطيط الصيانة، وما إذا كانت المعدات قادرة على دعم عملية تصنيع أكثر توحيدًا لاحقًا.
ما الذي يتغير عند تشغيل التغذية آليًا؟
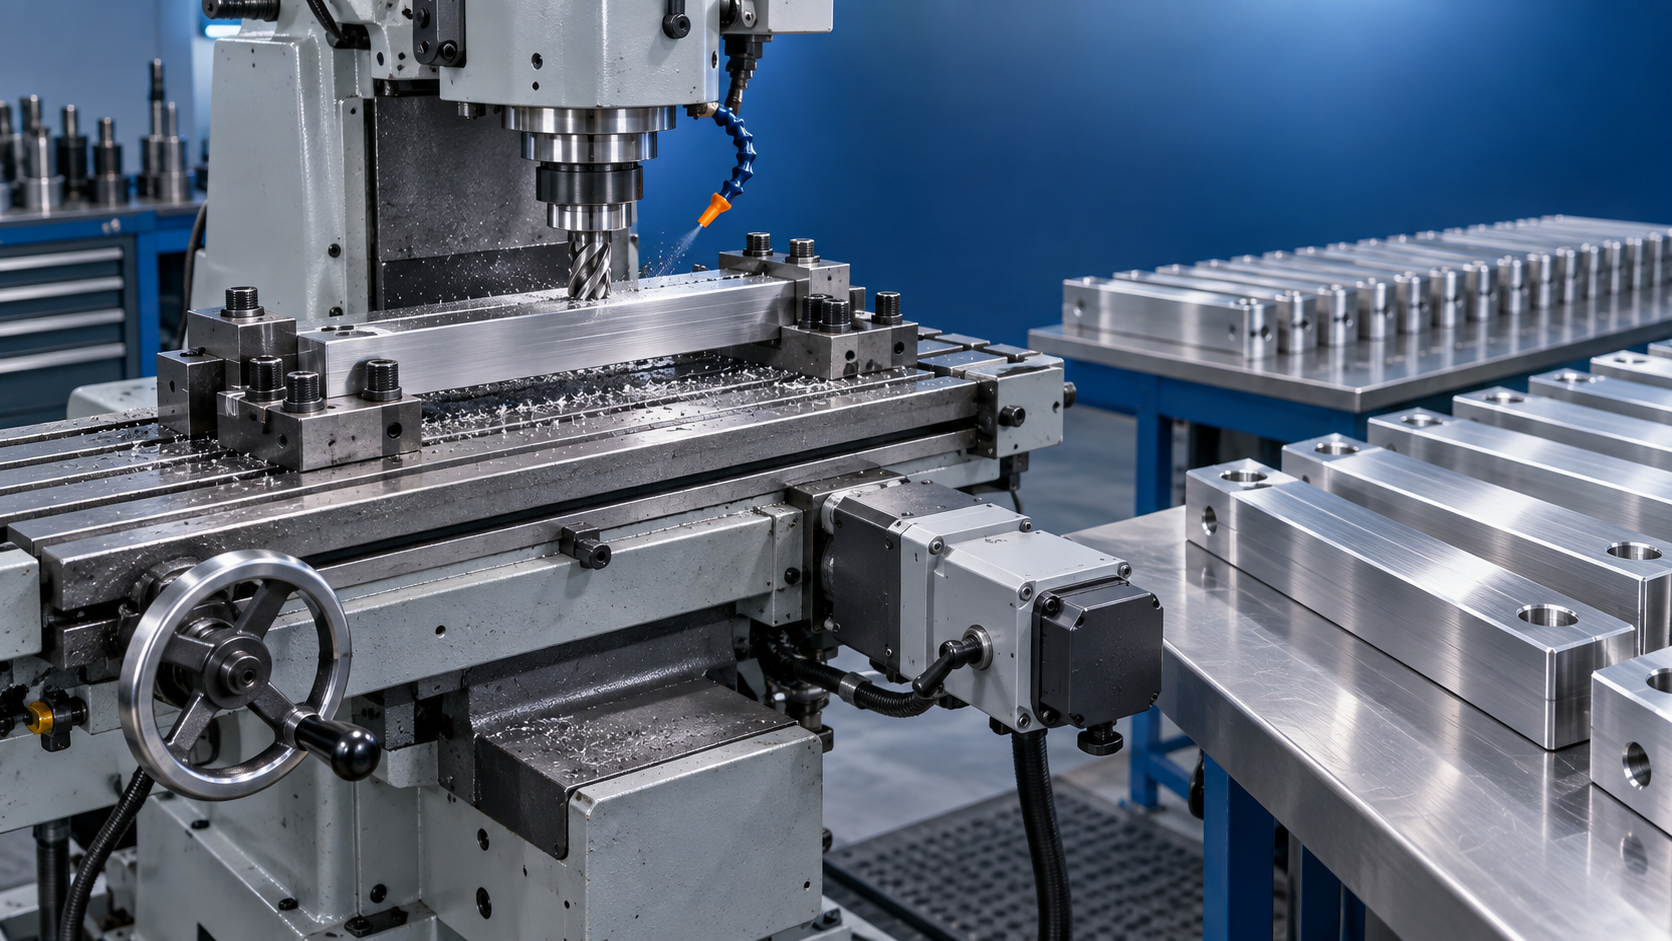
في ماكينة تفريز ذات تغذية يدوية، يدير المشغل العجلة اليدوية ويتحكم مباشرة في حركة الطاولة. وهذا يوفر تغذية راجعة لمسية فورية. يمكن للماهر ذي الخبرة في التشغيل أن يشعر بالقطع المتقطع، ويلاحظ المقاومة المتغيرة، ويبطئ قرب الكتف، أو يقترب بحذر من حافة مشغولة. ويكون هذا التحكم ذا قيمة عندما تختلف كل مهمة عن الأخرى.
يستخدم ترتيب التغذية الآلية وحدة قيادة لتحريك محور بمعدل تغذية محدد. في التفريز العمودي التقليدي، يُركّب هذا عادةً على الحركة الطولية للطاولة، مع إمكانية تشغيل محاور أخرى آليًا أيضًا وفقًا للتجهيز. لا تقتصر الفائدة العملية على تحرك الطاولة دون تدوير يدوي للعجلة، بل تتمثل في حصول أداة القطع على تقدم أكثر اتساقًا لكل وحدة زمنية.
تكون التغذية المتسقة مفيدة بشكل خاص أثناء تمريرات التشطيب الأطول. إذا تغير ضغط اليد أثناء القطع، يتغير معدل التغذية أيضًا. وقد يظهر ذلك على هيئة مظهر سطحي غير متجانس، أو حمل قطع متغير، أو نتائج غير متسقة من مشغل إلى آخر. لا تصحح التغذية الآلية تثبيت قطعة عمل رديئًا أو أدوات قطع غير حادة أو سرعة مغزل غير مناسبة، لكنها تزيل مصدرًا رئيسيًا للتباين.
متى تكون التغذية اليدوية خيار الشراء الأكثر منطقية
لا ينبغي اعتبار التغذية اليدوية حلًا وسطًا للمستوى المبتدئ. فهي غالبًا الخيار الأكثر إنتاجية عندما تكون المرونة أهم من قابلية التكرار. تواجه غرف العدد، وأقسام الصيانة، وبيئات التدريب المهني، وورش التشغيل الصغيرة عادةً أجزاء ذات أبعاد غير مؤكدة، ومواد مختلطة، وتجهيزات معقدة، وتوقفات متكررة للفحص. في هذه الحالات، قد يحتاج المشغل إلى عكس الاتجاه، أو التوقف، أو تحديد حافة، أو إجراء حركة قصيرة جدًا ومضبوطة عدة مرات ضمن المهمة الواحدة.
كما تحافظ الطاولة اليدوية على بساطة الماكينة. إذ يوجد عدد أقل من المكونات الكهربائية أو الميكانيكية المرتبطة بنظام التغذية، ويمكن للمشغل التركيز على التجهيز والقطع بدلًا من إعداد وحدة قيادة التغذية. وقد يكون ذلك مناسبًا عندما لا يبرر عبء العمل المتوقع التكلفة الرأسمالية الإضافية، أو عندما تقضي الماكينة معظم وقتها في الثقب أو المحاذاة أو التجويف أو إجراء عمليات تفريز موضعية قصيرة.
يظهر القيد عندما تصبح الحركة اليدوية جزءًا من دورة إنتاج متكررة. فالتمريرات الطويلة مرهقة، ويصبح من الصعب الحفاظ على اتساق التغذية خلال وردية كاملة. ولا تتمثل المسألة في ما إذا كان المشغل الماهر قادرًا على إنتاج جزء جيد يدويًا، بل في ما إذا كانت العملية تظل موثوقة بالقدر نفسه عند زيادة عدد الأجزاء، أو تناوب المشغلين، أو ضيق المواعيد النهائية.
أين تبرر التغذية الآلية تكلفتها
تُبرر التغذية الآلية عادةً بطبيعة القطع، لا بحجم الورشة. وهي مناسبة بقوة عندما يشمل العمل تفريزًا وجهيًا متكررًا، أو عمليات شق طويلة، أو تفريزًا جانبيًا، أو تمريرات تشطيب على قطع عمل متشابهة متعددة. تساعد التغذية الثابتة في إنشاء عملية تشغيل أكثر قابلية للتكرار وتقلل الجهد البدني المطلوب من المشغل.
كما أنها تحسن استخدام العمالة. أثناء تمريرة آلية مناسبة، يستطيع المشغل مراقبة تدفق سائل التبريد، وإخلاء الرايش، واستقرار تثبيت قطعة العمل، وسلوك أداة القطع، واقتراب نهاية المشوار بدلًا من تدوير العجلة اليدوية باستمرار. وهذا لا يجعل العملية غير خاضعة للمراقبة، ولكنه يمنح المشغل قدرة أكبر على الإشراف على العملية.
هناك حدود. فالتغذية الآلية ليست مناسبة تلقائيًا لكل قطع قصير أو اقتراب دقيق. ولا يزال المشغلون بحاجة إلى فهم متى يجب فصلها، وكيفية تجنب دفع الطاولة إلى حاجز توقف، وكيف يرتبط معدل التغذية المحدد بقطر أداة القطع والمادة وعمق القطع وحالة الأداة. إن شراء ماكينة مجهزة بالتغذية دون التخطيط لممارسات التشغيل هذه قد يؤدي إلى عدم الاستفادة الكاملة من هذه القدرة.
لا تقارن نظام التغذية بمعزل عن غيره
يجب أن يتوافق قرار التغذية مع بقية مواصفات ماكينة التفريز العمودية. فلطاولة آلية قيمة محدودة إذا كانت الماكينة تفتقر إلى الصلابة أو أداء المغزل أو المشوار أو قدرة تثبيت قطعة العمل اللازمة للقطوع المقصودة. وعلى العكس، قد تكون ماكينة تفريز صلبة وذات قدرة عالية بمواصفات تفوق الحاجة إذا كان عبء عملها المعتاد يتكون من إصلاحات عرضية وعمليات قصيرة موجهة يدويًا.
قبل طلب عروض الأسعار، أعد مراجعة صغيرة لأجزاء ممثلة. ضمّن المادة، وأكبر وأصغر قطعة عمل، وطول التفريز النموذجي، وعدد الأجزاء المتشابهة في كل دفعة، والخصائص الحساسة للتفاوتات، والأدوات المستخدمة، وعبء العمل السنوي المتوقع. وينبغي لفرق المشتريات أن تطلب من موظفي الإنتاج تحديد العمليات التي تستهلك وقت تدوير العجلة اليدوية بدلًا من الاعتماد على عبارة عامة مثل «الماكينة مشغولة».
تأكد أيضًا من تكوين التغذية نفسه. يجب أن يوضح عرض الأسعار المحور الذي يعمل آليًا، ونطاق التغذية القابل للاستخدام، وكيفية تغيير الاتجاه، وما إذا كانت الحركة السريعة مشمولة، وكيفية حماية حدود المشوار، وكيفية صيانة النظام. لا تمثل عبارة «التغذية الآلية» مواصفة كاملة بحد ذاتها.
قاعدة مفيدة للأعمال المختلطة
يواجه العديد من المشترين عبء عمل مختلطًا: أعمال إصلاح عاجلة خلال جزء من الأسبوع ومكونات إنتاج متكررة خلال بقية الأسبوع. في هذه الحالة، غالبًا ما تكون ماكينة التفريز التي تحتفظ بالتحكم اليدوي بالعجلة مع إضافة تغذية آلية على المحور الأكثر استخدامًا هي الحل العملي المتوسط. يحتفظ المشغل بحرية إجراء الحركات القصيرة والحساسة يدويًا، ثم يشغل وحدة القيادة لإجراء القطوع الأطول القابلة للتكرار.
يكون هذا الخيار ذا صلة خاصة عندما تنتقل الشركة تدريجيًا نحو إنتاج أكثر توحيدًا لكنها لا تحتاج بعد إلى تحكم CNC كامل. توفر شركة Shandong VEDON Intelligent Equipment Co., Ltd. ماكينات CNC وأدوات قطع دقيقة وحلول تصنيع ذكية؛ ويهم هذا المنظور الأوسع للمعدات لأن الاختيار بين اليدوي والآلي ينبغي أن يتوافق مع مسار واقعي لتطوير العمليات، بدلًا من اعتباره قرارًا منفصلًا بشأن ملحقات الماكينة.
ليست كل مهام تشغيل المعادن مناسبة لطاولة التفريز. بالنسبة للثقب أو القلاوظ مباشرةً على الهياكل الحديدية الكبيرة التي يكون فيها نقل قطعة العمل إلى ماكينة غير فعال، قد يكون حل الثقب المغناطيسي أكثر ملاءمة. على سبيل المثال، تم تصميمVD332 للثقب المغناطيسي، بقطر ثقب أقصى معلن يبلغ 32 mm، وقدرة قلاوظ تبلغ 25 mm، ومشوار 220 mm، وقاعدة مغناطيسية بقوة 15000 N. وهو يعالج عملية مختلفة عن التفريز، لكنه يوضح مبدأً مهمًا في المشتريات: اختر المعدات بناءً على قيود الوصول والتثبيت والعملية الفعلية للمهمة.
اتخذ القرار بناءً على تكلفة التباين
اختر التغذية اليدوية عندما يكون العمل غير منتظم وقصير الدورة ويعتمد على تعديلات متكررة من المشغل. واختر التغذية الآلية عندما تتكرر حركات الطاولة نفسها بما يكفي لأن يحسن معدل التغذية الثابت اتساق الأجزاء، ويقلل الإرهاق، ويدعم إنتاجية متوقعة.
الخطأ الشائع في الشراء هو اعتبار التغذية الآلية ترقية بسيطة للإنتاجية أو التغذية اليدوية الخيار الافتراضي الأرخص. ولا يمثل أي منهما معيارًا موثوقًا. الخيار الأفضل هو الذي يتوافق مع العملية التي تكون فيها تكلفة التباين الأعلى: وقت المشغل، أو جودة التشطيب، أو خطر الهدر، أو القدرة على التسليم. حدد هذه التكاليف باستخدام أجزاء ممثلة قبل مقارنة عروض أسعار الماكينات، وعادةً ما يصبح التكوين الصحيح واضحًا.

Vedon
عادةً ما يتم الرد خلال دقائق
هل لديك أي أسئلة متعلقة بالصفحة الرئيسية؟

William / الرئيس التنفيذي / مؤسس العلامة التجارية
Elaine / مدير المبيعات
Jessica / مدير المبيعات